

4508 Dişli Tahrikli Otomatik Kılavuz Çekme Makinesi
Tekrarlanan diş işleme işleri için dişli tahrikli kılavuz çekme platformu. İş parçanıza uygun diş adımı dişlilerini, takımları ve fikstürü seçin.
Ayrıntıları görüntüleÜrünler
Metal parçalarda tekrarlanan iç dişler için dişli tahrikli ve servo kılavuz çekme makinelerini karşılaştırın. Diş gereksinimleri, hazırlanmış delik durumu ve malzemeden başlayıp BX-4508V veya BX-20015 konfigürasyonunu seçin. Kör delikleri, çok milli takımları ve yüklemeyi ayrı uygulama gereksinimleri olarak değerlendirin.
Kılavuz çekmeyle birlikte hazırlanmış deliği, diş derinliğini ve parça yönünü düşünün. Tekrarlanan küçük parçalar için özel besleme düzeni yararlı olabilir.
| Standart makineler | Uygulamaya uygun | Referans özellikleri |
|---|---|---|
| 4508 Dişli Tahrikli Otomatik Kılavuz Çekme Makinesi | Diş ölçüsü, adımı ve iş parçası bağlaması önceden tanımlanabilen tekrarlı kılavuz çekme işlemleri. | Katalog modeli: BX-4508V Kılavuz çekme aralığı: M1–M8 İş mili stroku: 45 mm Motor gücü: 0.75 kW işleme kafası ayarı: 0–260 mm |
| Çift Servolu Çok Milli Delme ve Kılavuz Çekme Makinesi | Eşgüdümlü çok milli işlemeden yararlanan tekrarlı delik veya diş düzenlerine sahip parçalar. | Katalog modeli: BX-20015 Delme aralığı: Ø1–15 mm Kılavuz çekme aralığı: M0.8–M16 Mil stroku: 50–200 mm İş mili hızı: 200–5,000 rpm Servo motor gücü: 1.0–3.0 kW |
Bu katalog değerleri makine platformunu tanımlar. Sipariş vermeden önce malzemeniz, mil sayınız, takımlama ve işleme gereksinimleriniz için geçerli aralığı onaylayın.
Tekrarlanan diş işleme işleri için dişli tahrikli kılavuz çekme platformu. İş parçanıza uygun diş adımı dişlilerini, takımları ve fikstürü seçin.
Ayrıntıları görüntüle
Çok milli bir platformda servo kontrollü iş mili dönüşü ve ilerleme. Kafayı ve fikstürü parçanızdaki deliklere ve dişlere göre eşleştirin.
Ayrıntıları görüntüleSorgunuzu yönlendirmek için bu gereksinimleri kullanın. Malzeme adları ve tahrik türleri inceleme için başlangıç noktalarıdır; belirli bir kapasitenin veya garantili vida dişi sonucunun kanıtı değildir.
| İhtiyacınız | Neler gözden geçirilmeli | Seçenekleri keşfedin |
|---|---|---|
| Hazırlanmış deliklerde tekrarlı kılavuz çekme | Gerekli diş adımı dişlilerini, takımları, tutucuları ve ürün değişimlerini servo ayarlarıyla aynı fikstür kapsamında karşılaştırın. | Dişli tahrikli ve servo seçimi (English) |
| Kör delikte kılavuz çekme | Kullanılabilir diş derinliğini, hazırlanmış delik derinliğini ve delik dibi geometrisini ayrı belirtin; referans yüzünü ve muayene koşulunu tanımlayın. | Kör delik gereksinimleri (English) |
| Paslanmaz çelikte kılavuz çekme | Malzeme sınıfını, tedarik durumunu ve hazırlanmış delikleri belirtin. Temsili deneme numunelerini ve gereken sonuç kayıtlarını tanımlayın. | Paslanmaz çelik deneme incelemesi (English) |
| Alüminyumda delme ve kılavuz çekme | Alaşımı, temper durumunu, işlenmemiş parça biçimini ve önceki işlemleri tanımlayın. Hangi özelliklerin hazır geldiğini, hangilerinin bu makinede işleneceğini belirtin. | Alüminyum iş parçası incelemesi (English) |
| Pirinçte delme ve kılavuz çekme | Gerçek malzeme sınıfını, tedarik biçimini, hazırlanmış delik durumunu ve izin verilen konumlama veya bağlama temas bölgelerini belirleyin. | Pirinç iş parçası incelemesi (English) |
Kılavuz çekme çevrimi, diş açmak için takım dönüşünü ve eksenel ilerlemeyi kontrol eder. Bu, gevşek parçaların ayrılmasını, fikstüre yüklenmesini veya bitmiş parçaların çıkarılmasını tek başına kapsamaz. Özel besleme hücresi, parça biçimi, yönü ve teslim durumu değerlendirildikten sonra bu taşıma aşamalarını ekler.

Parçaları döner düzende delme, pah kırma ve kılavuz çekme istasyonları arasında taşıyın. İstasyon sayımı, takımlama ve yükleme iş parçasına göre tasarlanmıştır.
Ayrıntıları görüntüle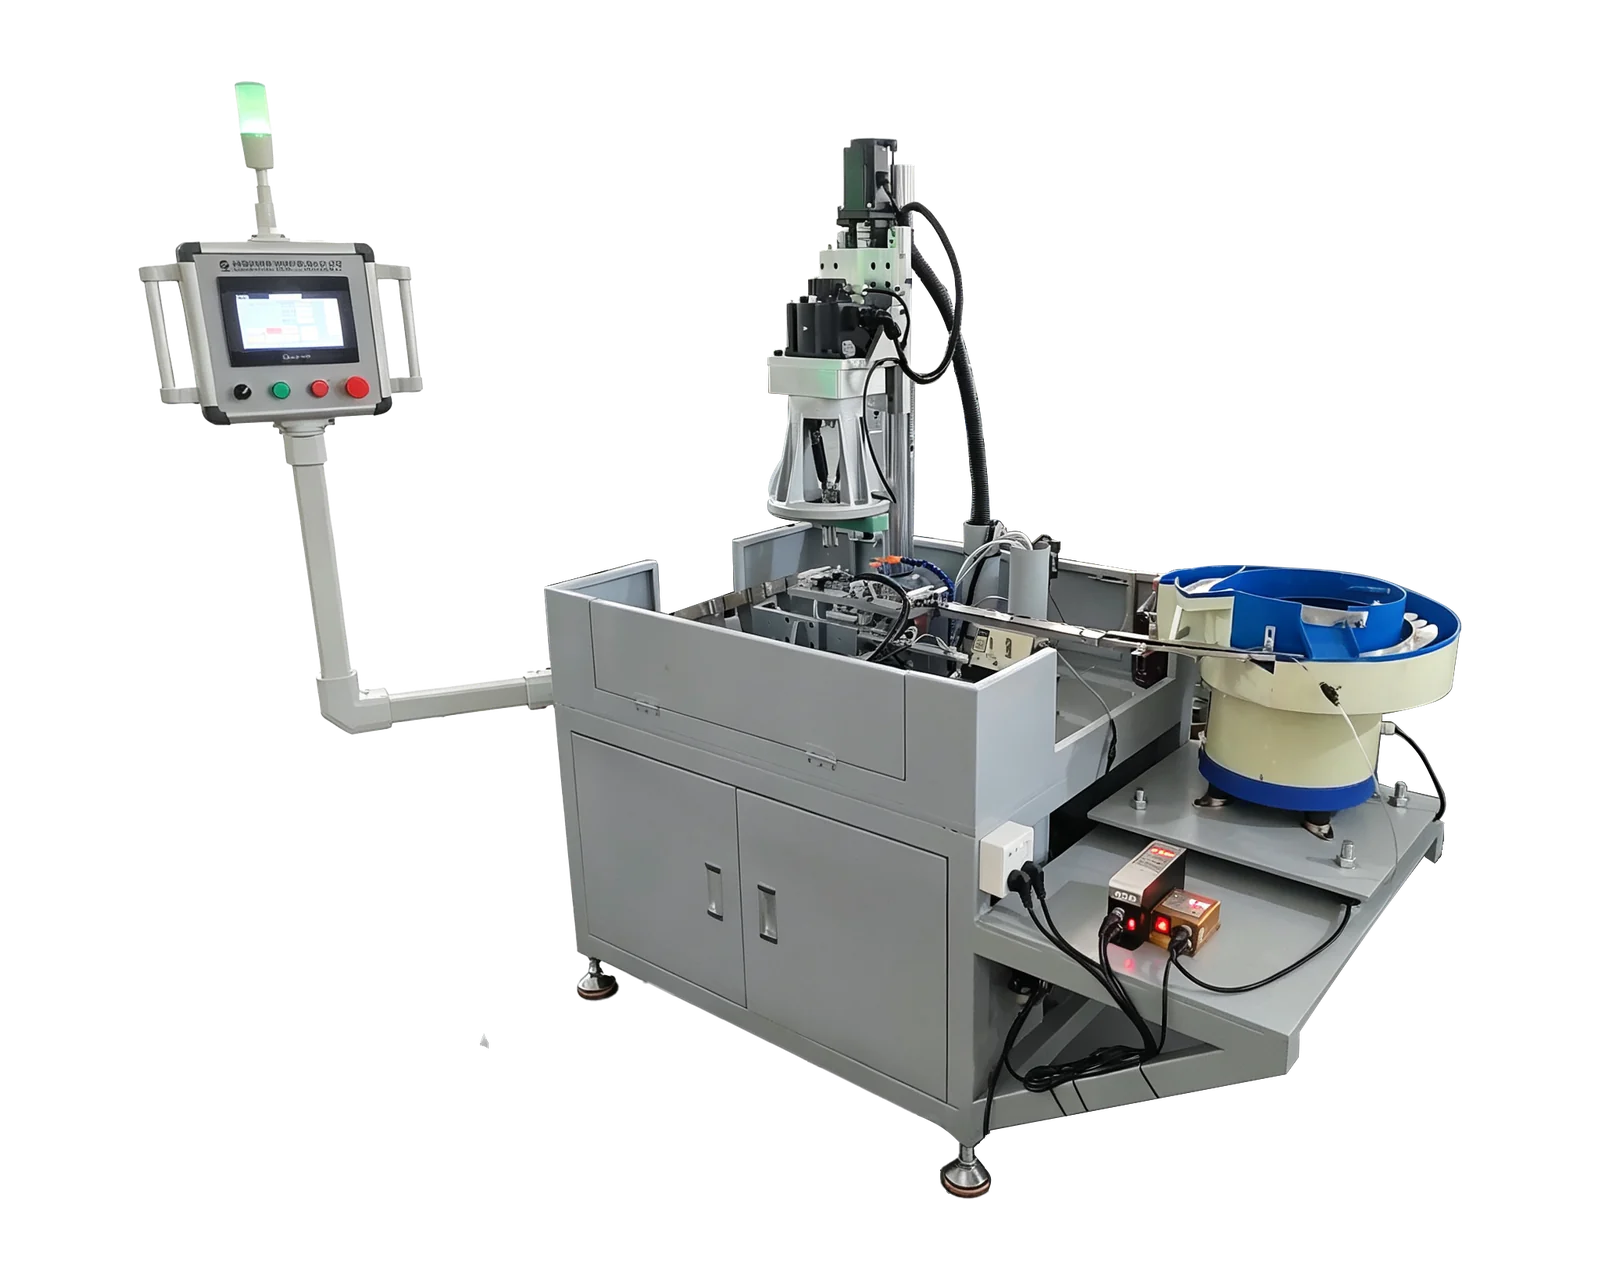
Parça beslemeyi, konumlandırmayı ve işlemeyi özel bir hücrede birleştirin. Beslemenin uygunluğu iş parçasının şekline, yönüne ve yüzey durumuna bağlıdır.
Ayrıntıları görüntüleTakımları parçaya uygun seçin
BX-4508V için çok milli kafa opsiyonu listelenir; BX-20015 değerlendirilecek bir konfigürasyon için çift servolu platform sunar. İki platformun katalogdaki kılavuz çekme aralığı da tüm diş gruplarını veya eşzamanlı çalışan kılavuz sayısını doğrulamaz.
| Parça gereksinimi | İncelenecek yapılandırma | Gönderilecek bilgiler |
|---|---|---|
| Aynı vida dişi adımında tekrarlanan vida dişleri | Uyumlu bir grup için uygun kafayı değerlendirin. Her konumda dönüş ile ilerleme ilişkisini, kılavuz tutucularını, derinliği ve ters dönüşü doğrulayın. | Teknik resimdeki diş tanımları, diş adımı, kör/açık delik durumu ve kullanılabilir derinlik |
| Farklı diş adımları veya kılavuz çekme derinlikleri | Eşzamanlı veya ardışık kılavuz çekmeyi seçmeden önce özellikleri işlem gruplarına ayırın. Ortak ilerleme düzeninin her dişe uyacağı varsayılmamalıdır. | Her özellik için diş gereksinimleri ve gerekli sıra |
| Mevcut ana makine | Kafa konfigürasyonunu doğrulamadan önce tahriki, montaj bağlantısını, hareket mesafesini ve kontrol düzenini değerlendirin. | Ana makine teknik özellikleri, arayüz çizimleri ve çalışma alanı fotoğrafları |
Senkron kılavuz çekme çevrimi, mil dönüşü ve eksenel ilerlemeyle ilgilidir. Tek başına otomatik parça yüklemeyi tanımlamaz veya farklı diş adımlarının ortak bir ilerleme hareketini kullanabileceğini garanti etmez.
Kullanım videoları ve uzaktan yönlendirme İngilizce ve Çince olarak sunulur.
Ekipman referans videosunu izleyinKılavuz çekme makinesinin fiyatı; seçilen platforma, diş adımı dişlilerine veya servo düzenine, mil yerleşimine, takımlara, tutuculara ve fikstüre bağlıdır. Malzeme sınıfını, hazırlanmış delik durumunu, diş derinliği gereksinimini ve kararlaştırılan deneme kapsamını belirtin. Tekliflerin aynı bitmiş parça gereksinimini kapsaması için delme, yükleme ve muayeneyi ayrı tanımlayın.
Gerçek diş ölçülerini, adımlarını, malzemeleri ve ürün değişimi gereksinimlerini karşılaştırın. BX-4508V diş adımı dişlileri kullanır; BX-20015 ise servo kontrollü iş mili dönüşü ve ilerleme kullanır. Yalnızca tahrik adını temel almak yerine her parça için takımları, fikstürü ve gerekli ayarları değerlendirin.
Yalnızca malzeme ailesi seçim için yeterli değildir. Malzeme sınıfını, tedarik durumunu, diş ölçülerini, hazırlanmış delik özelliklerini ve parça geometrisini gönderin. Katalog aralığını tüm malzemelere uygulamak yerine her iş için önerilen takımları, fikstürü ve denemeyi değerlendirin.
Kullanılabilir diş derinliğini hazırlanmış delik derinliğinden ayrı verin; referans yüzünü, delik dibi geometrisini ve muayene gereksinimini belirtin. Takım, tutucu, hareket mesafesi, ters dönüş ve talaş/temizlik kapsamının birlikte doğrulanmasını isteyin. Tahrik adı genel bir dip boşluğu belirlemez.
BINSING'in özel parça besleme ve kılavuz çekme konfigürasyonları vardır. Uygunluk, parçanızın normal tedarik durumunda tutarlı biçimde ayrılabilmesine, yönlendirilebilmesine, konumlandırılabilmesine ve boşaltılabilmesine bağlıdır. Otomatik beslemeyi doğrulanmış bir özellik saymadan önce teknik resim, fotoğraflar ve temsili numune bilgilerini paylaşın.
Diş ölçüsü ve adımını, kullanılabilir diş derinliğini, açık/kör delik ayrıntılarını, malzemeyi ve hazırlanmış delik özelliklerini belirtin. Delik konumlarını, parça fotoğraflarını, hedef üretim miktarını ve yükleme tercihini ekleyin. Teklifin tüm işleme kapsamını gösterebilmesi için ek delme veya pah kırma işlerini belirtin.
Teknik resim, malzeme, delik ve diş detayları, üretim hedefi ve tercih edilen yükleme yöntemini paylaşın.