
Entdecken Sie Anlagen für Ihre Anfrage
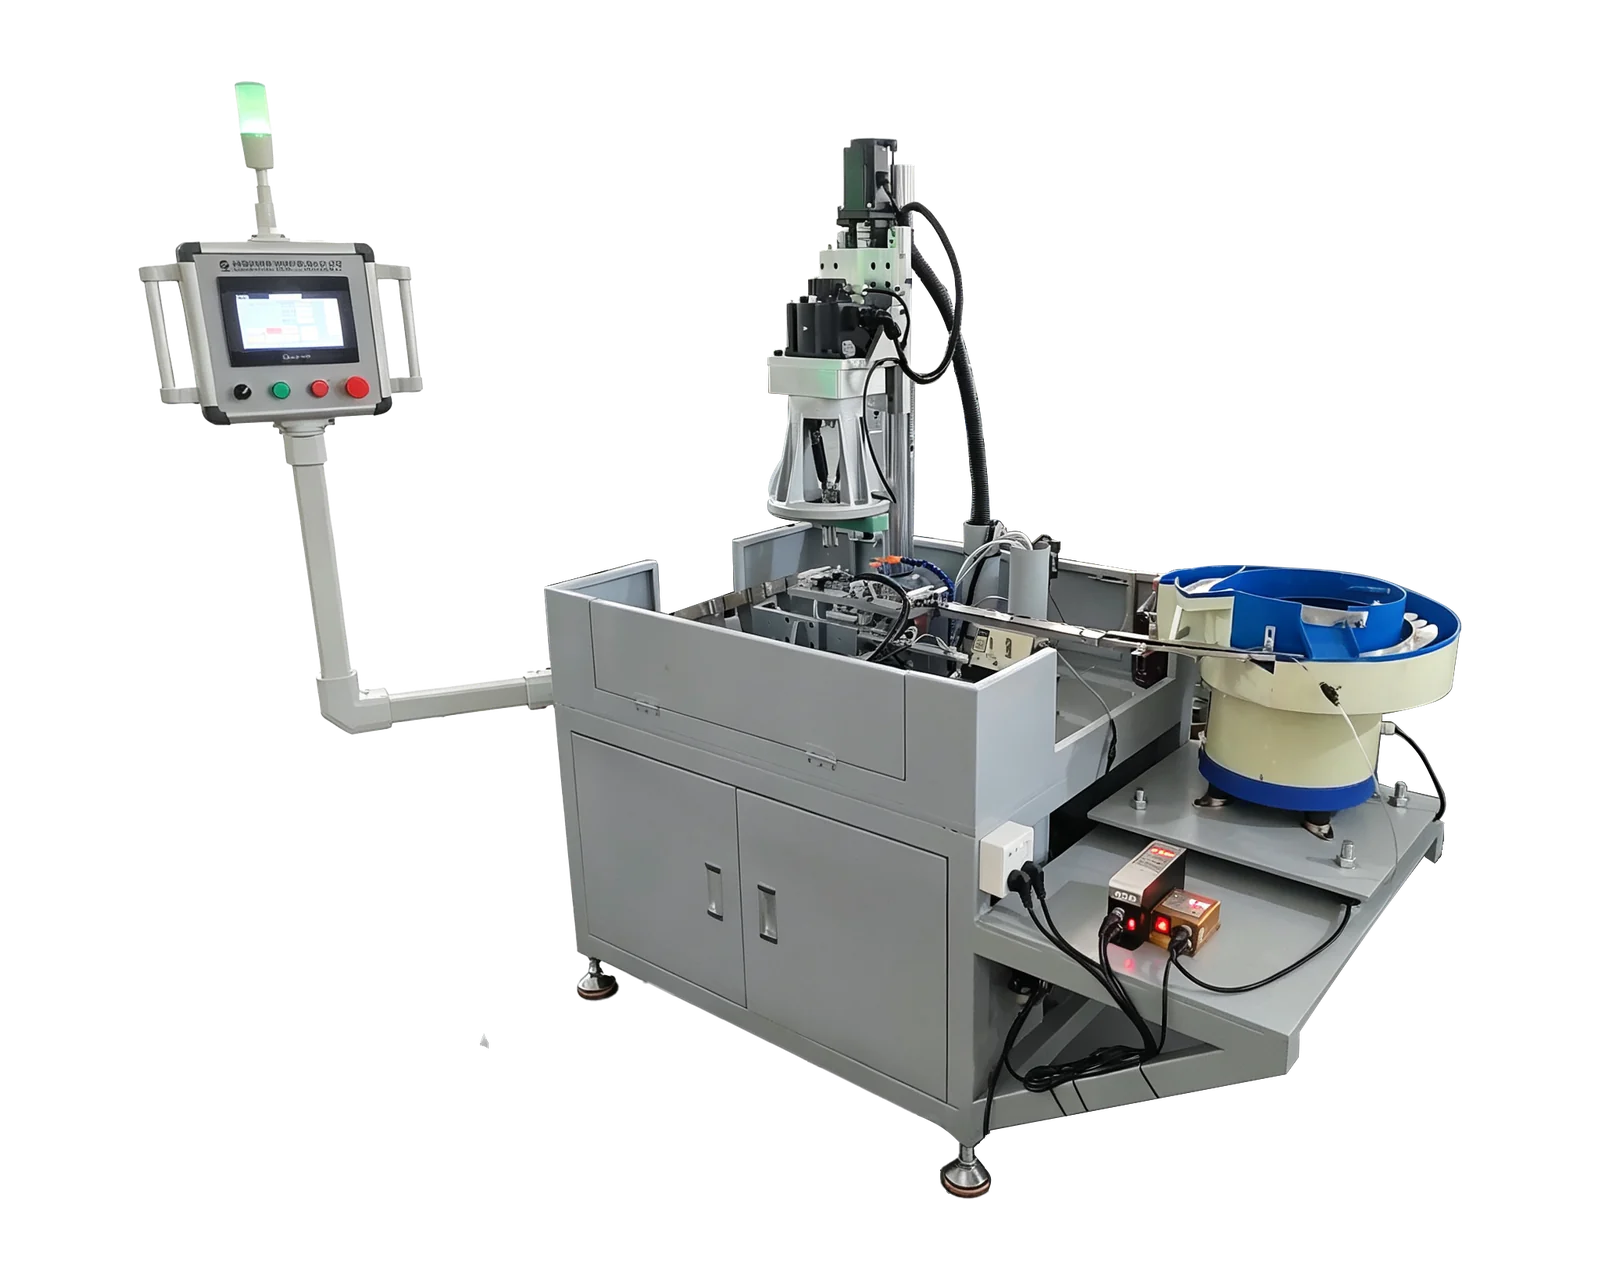
Automatische Zuführung und Gewindeschneiden →Prüfen Sie die Anordnungsoptionen und erforderlichen Werkstückinformationen, um den Umfang einer Anfrage für eine kundenspezifische Anlage festzulegen.
Mit der von der Gewindeschneidvorrichtung benötigten Ausrichtung beginnen
Markieren Sie die Fläche, die zum Gewindebohrer zeigen muss, sowie die zur Positionierung nutzbaren Flächen. Vergleichen Sie diese erforderliche Ausrichtung mit allen Lagen, in denen ein loses Werkstück ankommen könnte. Eine symmetrische Außenkontur bedeutet nicht zwangsläufig, dass beide Enden geeignet sind: Eine Fase, Vertiefung oder Bohrung kann die Bearbeitungsseite kennzeichnen.
Fotografieren Sie das Werkstück für eine erste Prüfung aus mehreren Richtungen und stellen Sie eine bemaßte Zeichnung bereit. Benennen Sie Merkmale, die ähnlich aussehen, aber unterschiedliche Funktionen haben. Bitten Sie den Lieferanten zu erläutern, wie die vorgeschlagene Zuführstrecke die richtige Ausrichtung erkennt und was mit einem falsch ankommenden Werkstück geschieht. Diese Fragen sind nützlicher als die Frage, ob ein Fördertopf einen bestimmten Werkstoff verarbeiten kann.
Werkstücke in ihrem tatsächlichen Anlieferzustand aus der Produktion bewerten
Beschreiben Sie den Anlieferzustand einschließlich Öl, Graten, Beschichtungen und zulässigen optischen Spuren. Wenn sich zwei Werkstücke ineinanderschieben, verhaken oder stapeln können, zeigen Sie dieses Verhalten in einem kurzen Video. Die Prüfung sollte die tatsächlich erwarteten Schwankungen zwischen Chargen einbeziehen, statt nur ein sorgfältig ausgewähltes Muster zu betrachten.
Zuführung und Gewindeschneiden haben unterschiedliche Abnahmefragen. Ein Werkstück lässt sich möglicherweise leicht ausrichten, aber schwer für die Bearbeitung positionieren, oder nach manuellem Einlegen leicht spannen, aber als Schüttgut schwer vereinzeln. Prüfen Sie beide Stufen, bevor Sie automatische Beladung als bestätigte Funktion betrachten.
Den gesamten Weg zur Gewindeschneidposition prüfen
Fordern Sie eine vorgeschlagene Abfolge an, die Schüttgutbereitstellung, Ausrichtung, Übergabe, Positionierung, Spannen, Gewindeschneiden und Austrag umfasst. Geben Sie an, ob fertige Werkstücke von ankommenden getrennt bleiben müssen und ob ihre Austragsausrichtung für den nächsten Arbeitsgang wichtig ist.
Vereinbaren Sie, wie mit einem fehlenden, falsch positionierten oder hängen gebliebenen Werkstück umgegangen wird. Erkennung, Wiederanlauf und Bedienerzugang gehören zum Projektumfang; sie dürfen nicht aus den Worten automatische Zuführung abgeleitet werden. Klären Sie außerdem, wer Werkstücke nachfüllt und fertige Teile entnimmt. Eine Zelle kann einzelne Übergaben automatisieren und dennoch regelmäßige Bedienerbetreuung benötigen.
Andere Belademethoden im Vergleich berücksichtigen
Die Zuführung mit einem Schwingfördertopf ist bei einem wiederkehrenden Werkstück mit klar definierter Ausrichtung und Produktionsanforderung prüfenswert. Halten Sie manuelle Beladung, Werkstücktrays oder andere spezielle Zuführanordnungen für den Vergleich offen, wenn Werkstücke häufig wechseln, Oberflächenkontakt eingeschränkt ist oder die Vereinzelung aus Schüttgut ungeklärt bleibt.
Die Auswahl sollte Ihren tatsächlichen Werkstückmix widerspiegeln. Listen Sie die vorgesehenen Varianten auf und fragen Sie, welche Änderungen eine neue Zuführstrecke, neue Werkzeuge oder eine neue Vorrichtung erfordern. Gehen Sie nicht davon aus, dass eine für ein Bauteil ausgelegte Zuführung automatisch ein ähnlich aussehendes anderes Bauteil abdeckt. Wenn nur ein Teil des Prozesses automatisiert werden muss, kann auch eine einfachere Beladeanordnung das Produktionsziel erfüllen.
Hypothetisches Beispiel zur Musterauswahl: Zwei Rohlinge haben dasselbe Gewinde und dieselbe Außenkontur, doch einer kommt trocken und der andere mit Produktionsöl an. Eine dritte Variante hat zusätzlich eine dekorative Beschichtung. Kennzeichnen Sie diese Anlieferzustände getrennt und geben Sie an jedem Mustersatz die zulässigen Kontaktflächen an. Eine erfolgreiche Vorführung mit trockenen Werkstücken lässt die öligen und beschichteten Zustände ungeklärt, bis sie bewertet sind; die gemeinsame Gewindebezeichnung klärt die Zuführungsfrage nicht.
Den Zuführversuch in die Abnahme einbeziehen
Vereinbaren Sie repräsentative Musterwerkstücke und die Bedingungen für eine Vorführung. Fordern Sie die Darstellung der vollständigen Abfolge einschließlich Nachfüllen und Wiederanlauf an, statt nur eine Nahaufnahme des Gewindeschneidens. Definieren Sie mit dem Lieferanten die erforderliche Ausbringung und das Verfahren zum Zählen akzeptierter fertiger Werkstücke.
Die BINSING-Seite für automatische Zuführung und Gewindeschneiden zeigt einen bestehenden Anlagenansatz. Sie ist ein Ausgangspunkt für die Besprechung Ihres Werkstücks, keine Bestätigung, dass die abgebildete Konfiguration es verarbeiten kann. Beginnen Sie mit Zeichnungen und Fotos per E-Mail; physische Muster können im Verlauf der Prüfung vereinbart werden.