Entdecken Sie Anlagen für Ihre Anfrage
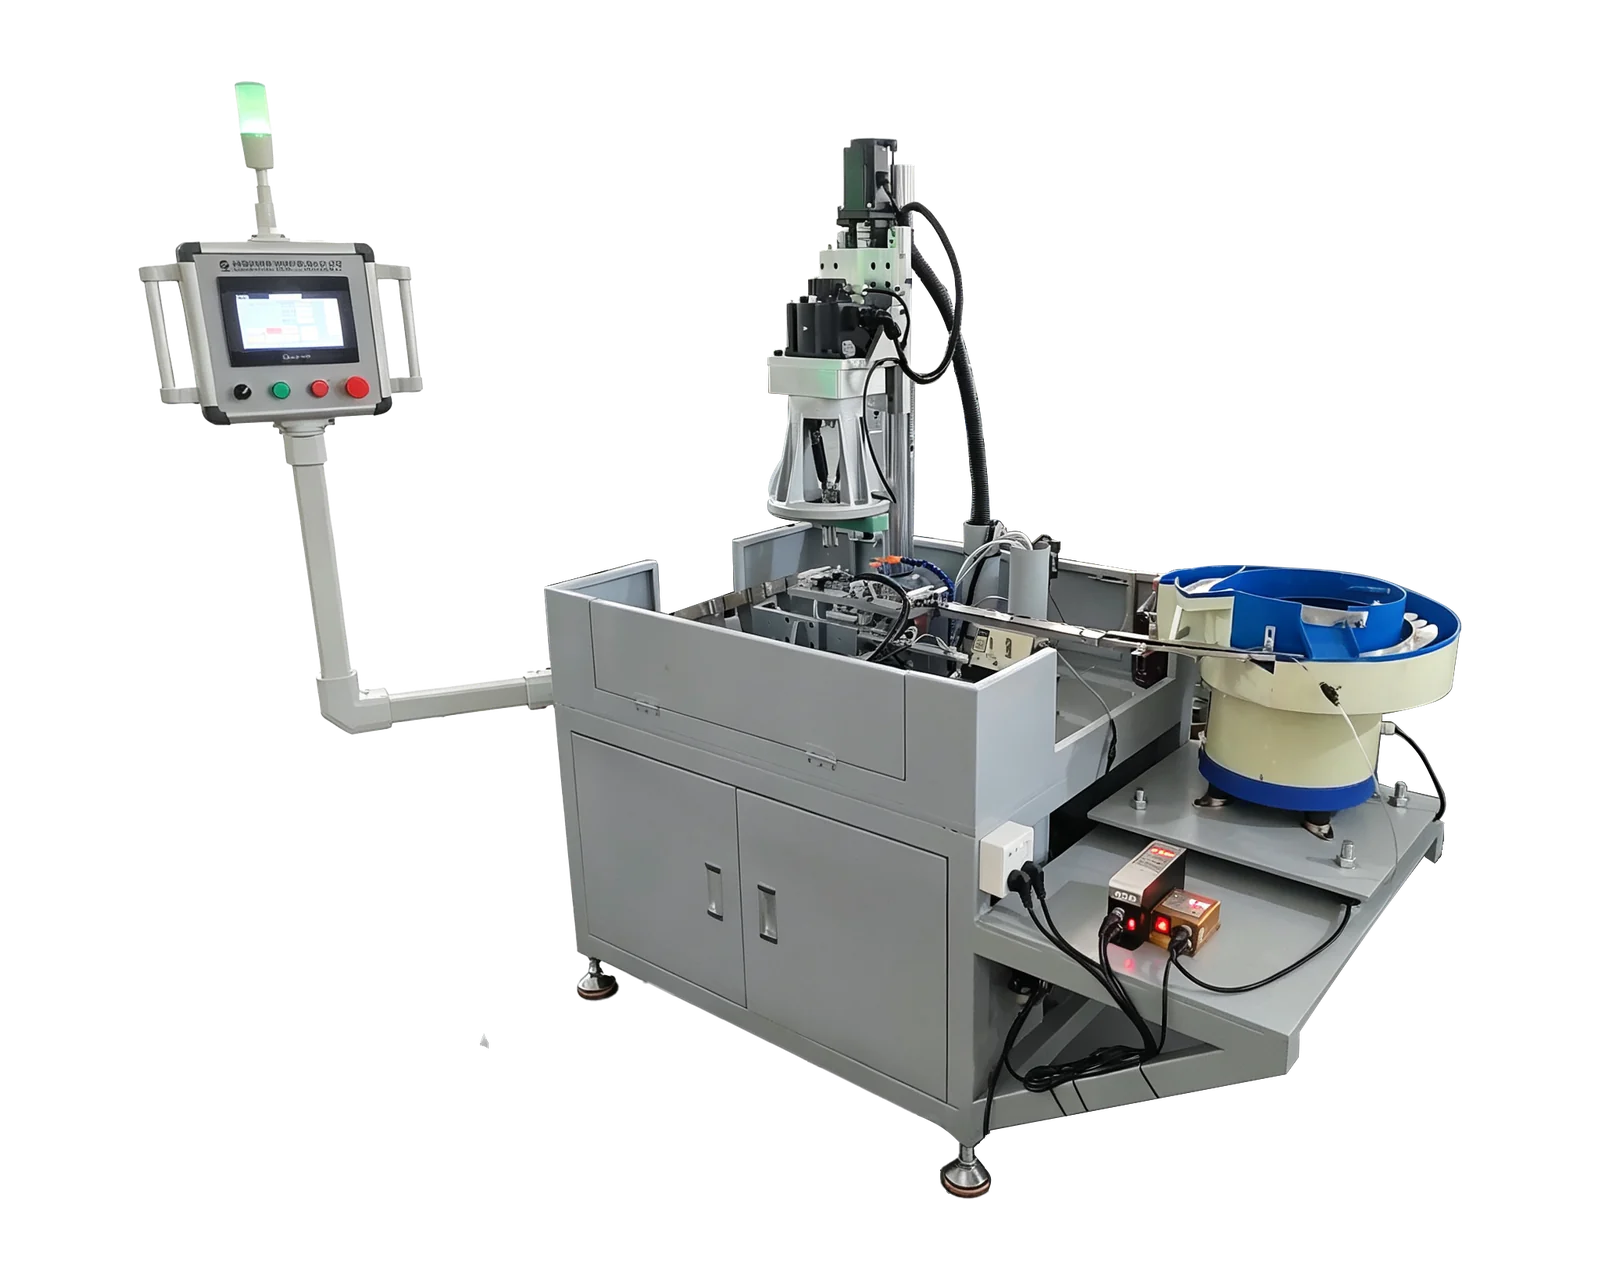
Mehrspindel-Bohr- und Gewindeschneidmaschine mit servogesteuerter Verfahrbewegung →Prüfen Sie die veröffentlichten Spezifikationen und Konfigurationsoptionen anhand Ihrer Werkstückzeichnung, bevor Sie ein Angebot anfordern.
1. Die Bedeutung jeder Anzahl definieren
Geben Sie an, wie viele separate Bauteile die vorgeschlagene Vorrichtung hält und ob jede Position dasselbe Werkstück enthält. Vergeben Sie jeder Vorrichtungsposition eine Nestkennung und jedem Bauteil eine eigene Werkstückreferenz. Fragen Sie dann, welche Werkzeuge in jeder Stufe welche Merkmale bearbeiten. Mehrere Spindeln können mehrere Bohrungen in einem Bauteil bearbeiten, während eine Vorrichtung mit mehreren Bauteilen diese über mehrere Arbeitsgänge bearbeiten kann.
Halten Sie diese Anzahlen bei der Angebotsprüfung in separaten Feldern fest: verfügbare Nester, erforderliche belegte Nester, in einen Zyklus eintretende Werkstücke und ihn vollständig fertig verlassende Werkstücke. Wenn die Anlage mehrere Stationen nutzt, zeigen Sie den Ablauf jeder Station. So wird eine Zeichnung mit vielen Werkstücken nicht automatisch als dieselbe Anzahl fertiger Bauteile bei jeder Maschinenbewegung interpretiert.
2. Dieselbe Fertigteilanforderung vergleichen
Fordern Sie den vollständigen Ablauf für Einzel- und Mehrfachanordnung an, wenn beide erwogen werden. Beziehen Sie dieselben Bohrungen, Gewinde, Prüfgrenzen und Eingangsbereitstellung ein. Der Vergleich sollte in Beladen oder Prüfen verlagerte Arbeit sichtbar machen, statt nur den Bearbeitungsanteil zu zählen. Bitten Sie den Lieferanten, vorführungsbedürftige Annahmen zu benennen.
3. Nach dem Ablauf bei unvollständigem Satz fragen
In der Produktion kann am Chargenende ein unvollständiger letzter Satz oder ein für das Beladen ungeeignetes Eingangsteil auftreten. Erläutern Sie, ob dies in Ihrem Betrieb häufig ist. Bitten Sie den Lieferanten, zulässige Belegungsbedingungen für die vorgeschlagene Anlage und die vereinbarte Produktionsreaktion zu definieren. Gehen Sie nicht allein wegen mehrerer Vorrichtungsnester davon aus, dass leere Positionen oder gemischte Bauteile zulässig sind.
Wenn der Kauf mehrere Werkstückvarianten umfasst, klären Sie, ob unterschiedliche Varianten einen Satz teilen dürfen oder getrennt laufen müssen. Fordern Sie ein dazu passendes Konfigurations- und Identifizierungskonzept. Der Anlagenkonstrukteur sollte erforderliche Prüfungen und Steuerungen im vereinbarten Umfang definieren. Der Einkauf sollte unterstützte Bedingungen dokumentieren, statt eine Behelfslösung für ein fehlendes oder anderes Bauteil zu erfinden.
4. Freigegebene Bauteile über einen repräsentativen Zeitraum zählen
Hypothetisches Beschaffungsbeispiel: Eine vorgeschlagene Vorrichtung hat vier Nester, doch die Vorführung dokumentiert nur das Bearbeitungsintervall, nachdem alle vier Werkstücke bereits beladen wurden. Ein anderer Vorschlag dokumentiert Beladen, Bearbeiten und Entnahme eines einzelnen Bauteils. Die Multiplikation der ersten Zahl mit der Nestanzahl schafft keinen fairen Ausbringungsvergleich. Gleichen Sie die Zeitgrenze ab und zählen Sie die tatsächlich nach derselben Anforderung fertiggestellten Bauteile.
Beziehen Sie vereinbarte Belademethode, Prüfarbeit und normale Chargenbedingungen in die Produktionsbewertung ein. Dokumentieren Sie teilweise fertige Sätze und auf Prüfung wartende Werkstücke getrennt von akzeptierter Ausbringung. Wenn ein Ergebnis untersucht werden muss, kann die Nestkennung die Nachweise strukturieren; vereinbaren Sie die Aufzeichnungsmethode mit dem Qualitätsteam. Dies bedeutet nicht, dass automatische Rückverfolgbarkeit oder Prüfung geliefert wird, sofern sie nicht im Angebot steht.
5. Die gekauften Nester und Konfigurationen verifizieren
Vereinbaren Sie, wie die Vorführung die Vorrichtungspositionen und Kaufbedingungen abdeckt. Ordnen Sie bei der Ergebnisaufzeichnung jedes Bauteil seinem Nest und seiner Konfiguration zu. Ein Muster einer Position dokumentiert nicht automatisch jede Vorrichtungsposition. Wenn eine alternative Einrichtung weniger Bauteile oder eine andere Variante nutzt, legen Sie fest, ob sie enthalten ist und welche Nachweise erwartet werden.
Senden Sie BINSING Werkstückzeichnung, Losgrößen, vorgesehene Belademethode und den zu bewertenden Ausbringungszeitraum. Fordern Sie einen Vorschlag, der Vorrichtungskapazität von nachgewiesener Fertigteilausbringung trennt. Beziehen Sie Vorrichtung, Werkzeuge und gelieferte Prüffunktionen in die Umfangsprüfung ein. Das Ergebnis ist ein Beschaffungsvergleich anhand nutzbarer Produktion statt des optischen Eindrucks eines vollen Arbeitstisches.