Découvrez les équipements pour votre demande
Machines automatiques de perçage et de taraudage →Comparez les plateformes standard et les configurations sur mesure, puis préparez les exigences de pièce et de production pour votre devis.
Distinguer quatre sens du type de machine
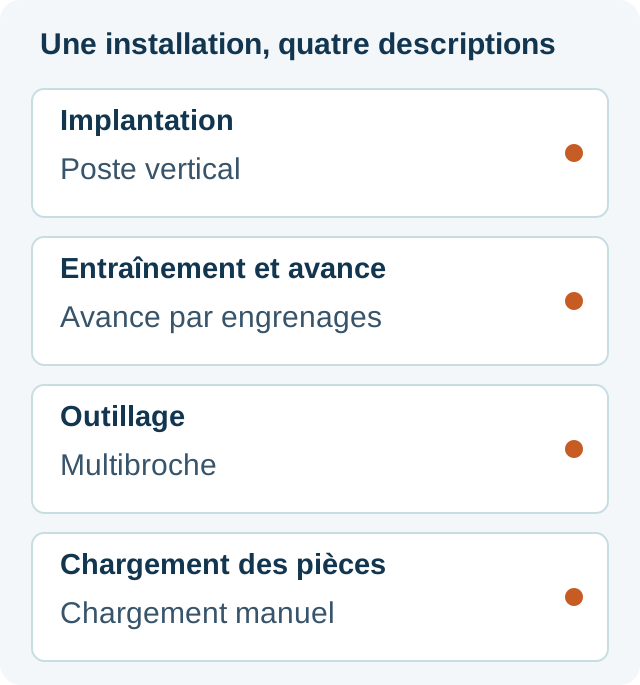
Bras, vertical, servo, multibroche et automatique décrivent des caractéristiques différentes. Une liste qui les présente comme des choix exclusifs masque des combinaisons utiles. Décrivez la machine proposée en une phrase : où travaille l’outil, comment la rotation et l’avance sont assurées, combien de trous sont traités et qui ou quoi charge la pièce.
Le schéma présente une combinaison hypothétique, pas les caractéristiques d’une machine fournie. Le tableau montre ce que chaque classification indique et ce qui nécessite une décision séparée.
Choisir l’implantation autour de la pièce
Un bras de taraudage articulé soutient l’outil lorsqu’il est amené aux trous dans sa zone de travail. Pour une grande pièce aux trous accessibles et dispersés, vérifiez d’abord que l’outil atteint chaque position requise tout en maintenant la pièce soutenue. Contrôlez l’orientation et le bridage ainsi que la portée nominale. La gamme officielle ROSCAMAT comprend des bras articulés électriques et pneumatiques ; ces entraînements relèvent de la catégorie des bras.
Un poste vertical dédié approche l’outillage par le dessus vers un montage défini. Il convient à l’étude pour des pièces répétitives dont les trous sont accessibles sur la face présentée. Esquissez la position de la pièce, son bridage et les éléments accessibles à l’outil. Vertical décrit la direction d’approche ; cela ne définit ni la capacité de filetage, ni le nombre de broches, ni le chargement automatique.
Une cellule de production intégrée coordonne l’usinage avec d’autres postes ou équipements de manutention. Envisagez cette implantation si une pièce nécessite des opérations successives, plusieurs faces présentées ou un transfert contrôlé entre étapes. Un plateau rotatif indexé est une possibilité. Il peut conserver un poste de chargement manuel : indexer les pièces entre postes et alimenter la machine en pièces en vrac sont deux fonctions distinctes.
Distinguer la puissance du moteur de l’avance de taraudage
Un moteur fait tourner l’outil ; le système d’avance régit sa progression. L’avance au pas par engrenages et le taraudage asservi décrivent comment la machine proposée gère cette relation. La gamme du fabricant Sugino distingue des unités à avance mécanique et des unités servo, illustrant l’intérêt de classer séparément le mécanisme d’avance.
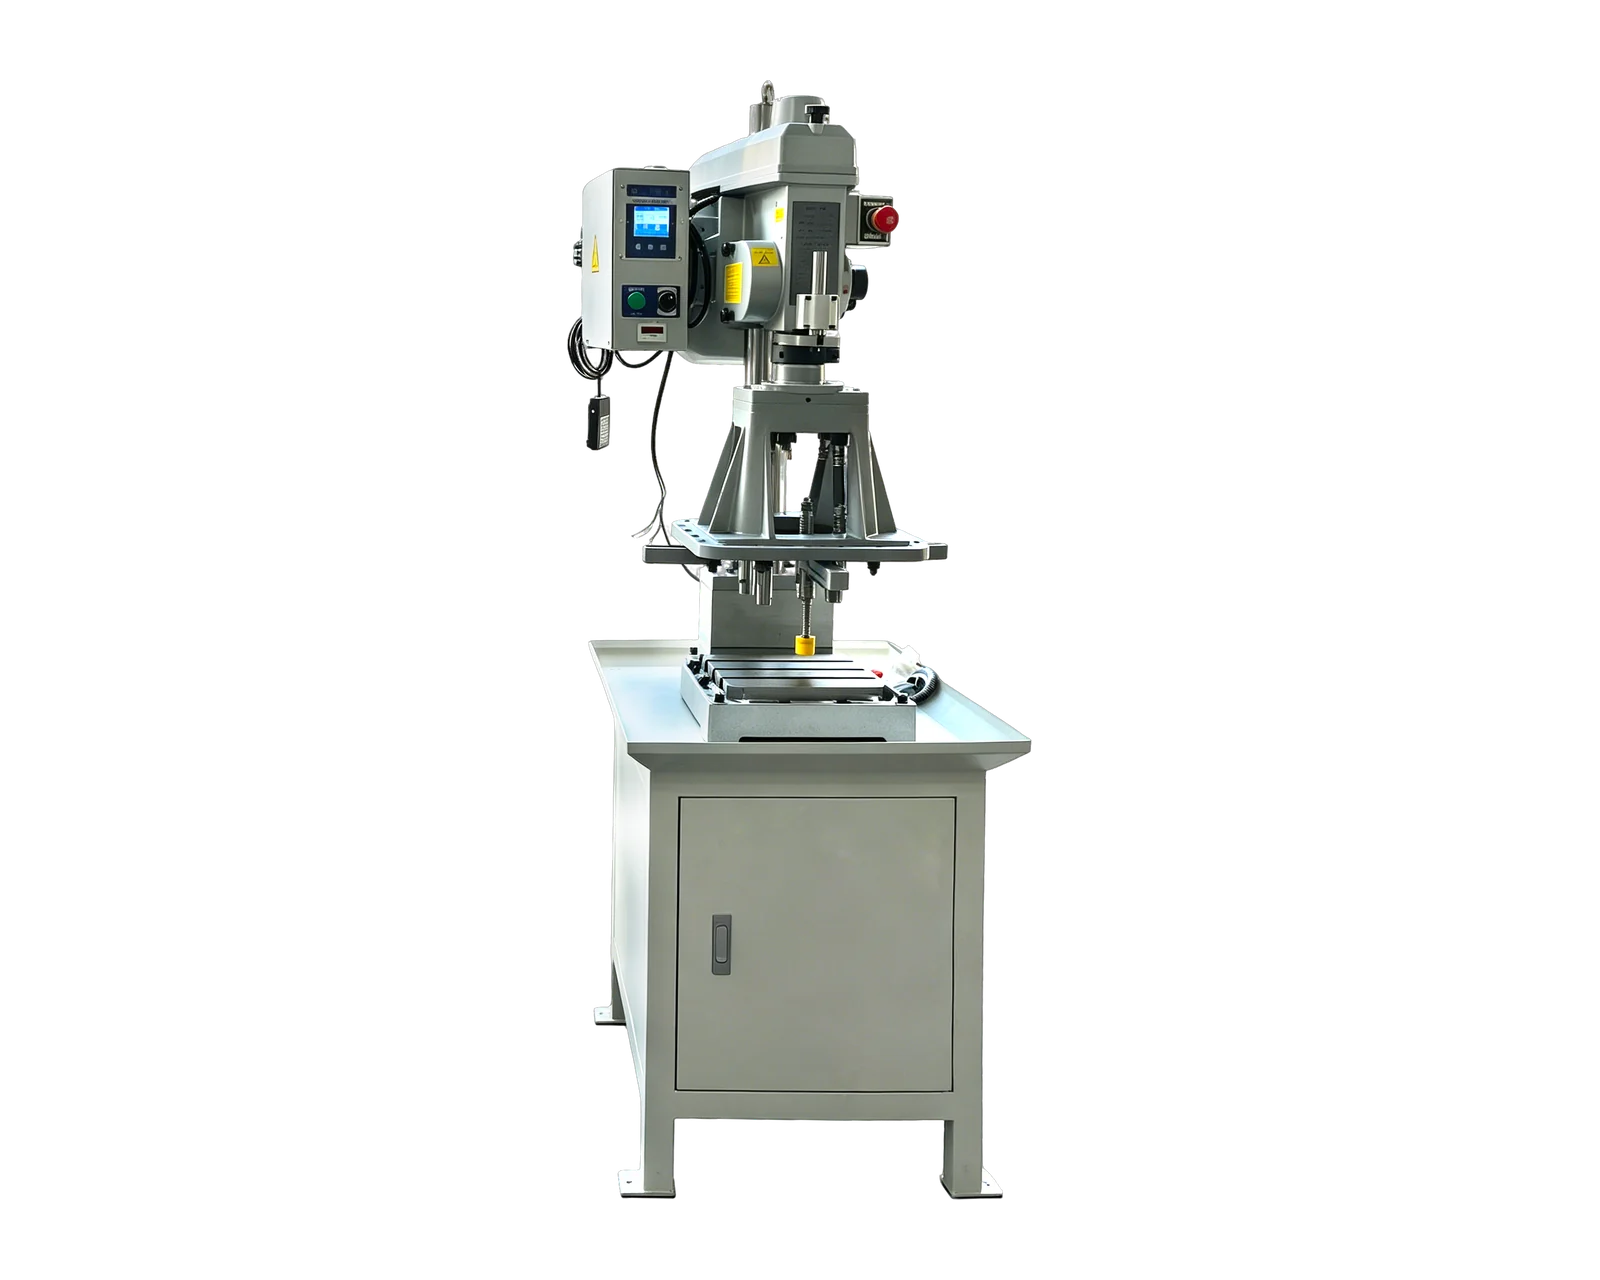
Dans la gamme standard BINSING, BX-4508V utilise une avance de taraudage par engrenages, tandis que BX-20015 utilise des servomoteurs pour la rotation de broche et l’avance. Pour un taraudage répétitif stable dans des trous préparés, la plateforme à engrenages est un point de départ. Pour le perçage et le taraudage, la plateforme double servo en est un autre. Dans les deux cas, vérifiez matière, pas et profondeur du filet, état du trou, outils et bridage avant de choisir.
Pneumatique décrit aussi une source de puissance : ROSCAMAT propose des bras de taraudage à moteur pneumatique. Ce n’est pas une alternative universelle à l’avance par engrenages ou servo et cela n’implique pas une manutention automatique. Comparez rotation, avance, commande et utilités nécessaires. Ni servo ni pneumatique ne garantit un avantage général de précision ou de cadence.
Choisir séparément la disposition des trous et le chargement
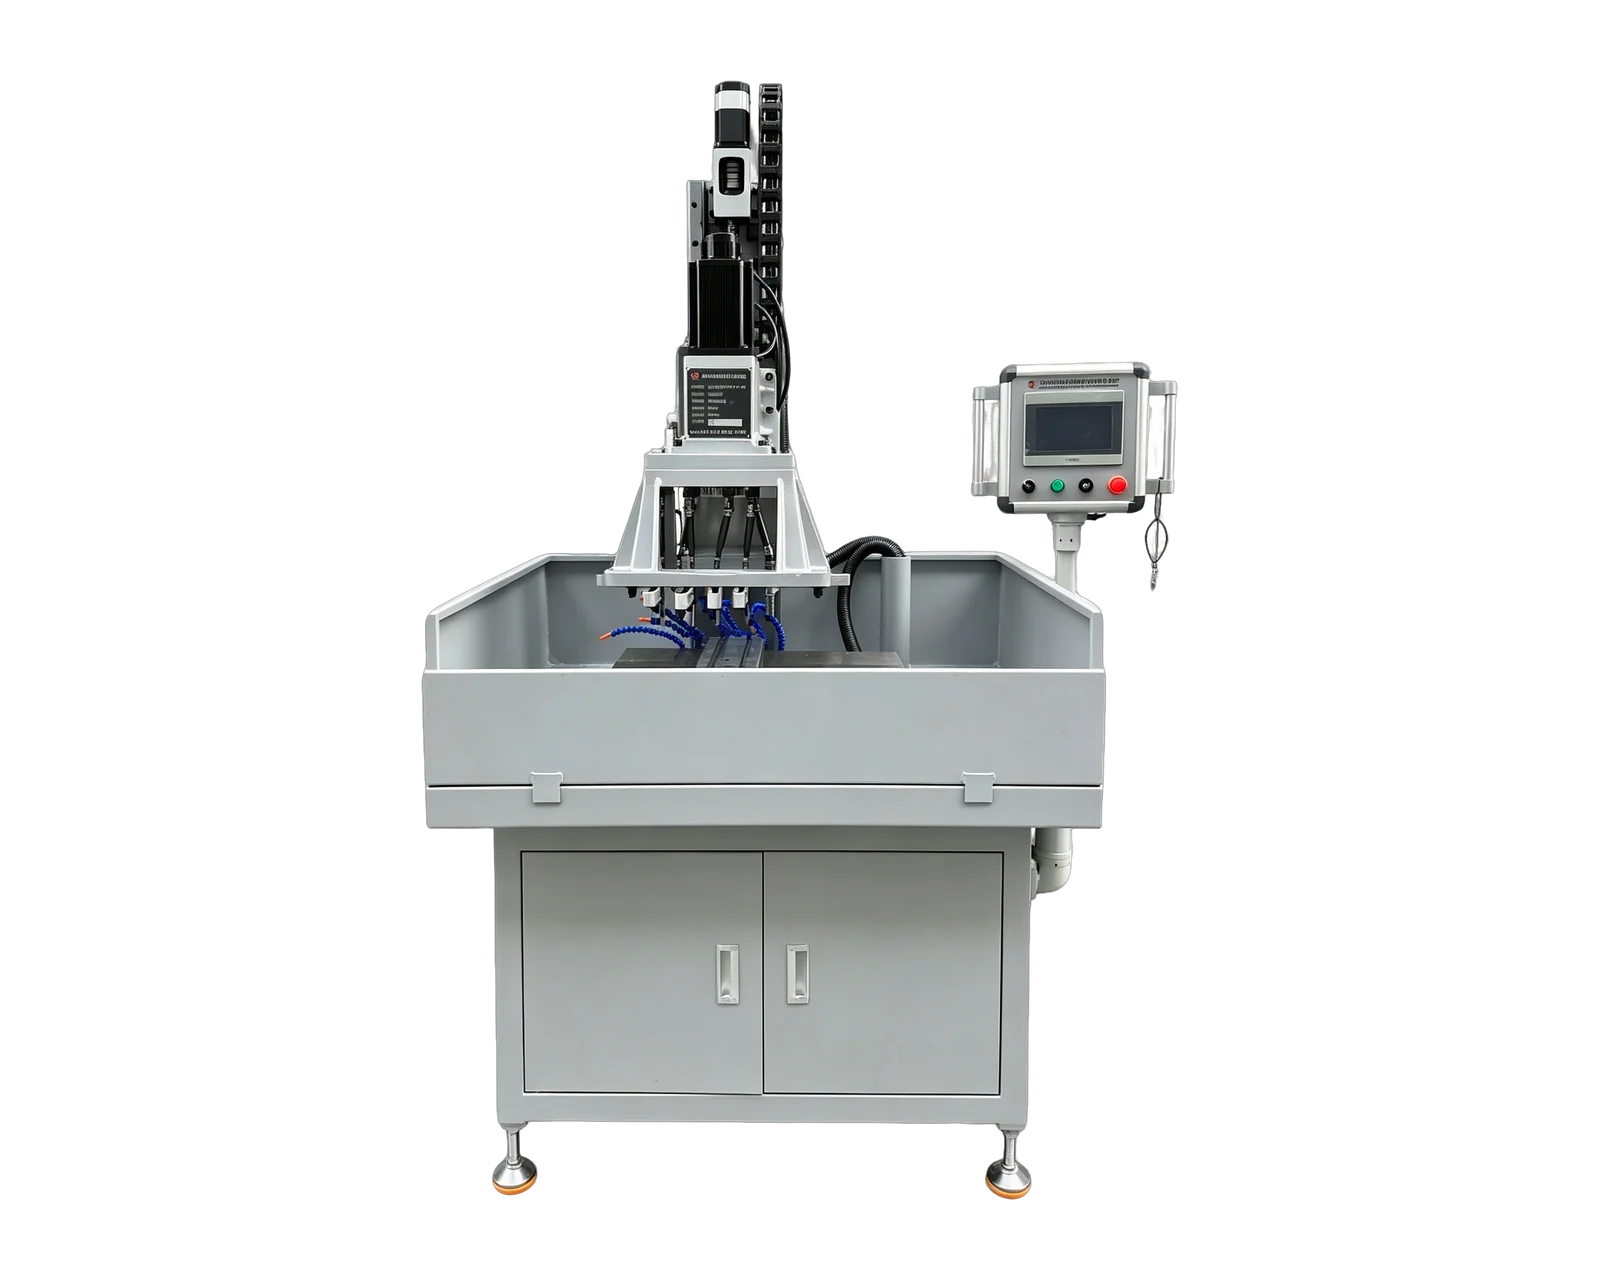
Une broche traite une position d’outil à la fois ; les autres positions exigent une séquence de positionnement adaptée. Une tête multibroche regroupe les outils selon un motif défini. Le catalogue officiel Sugino présente des têtes de taraudage fixes et réglables. Vérifiez les entraxes, les dégagements des outils et porte-outils, la direction d’approche et la charge de l’ensemble. Multibroche décrit l’outillage, pas le nombre d’axes de mouvement CNC.
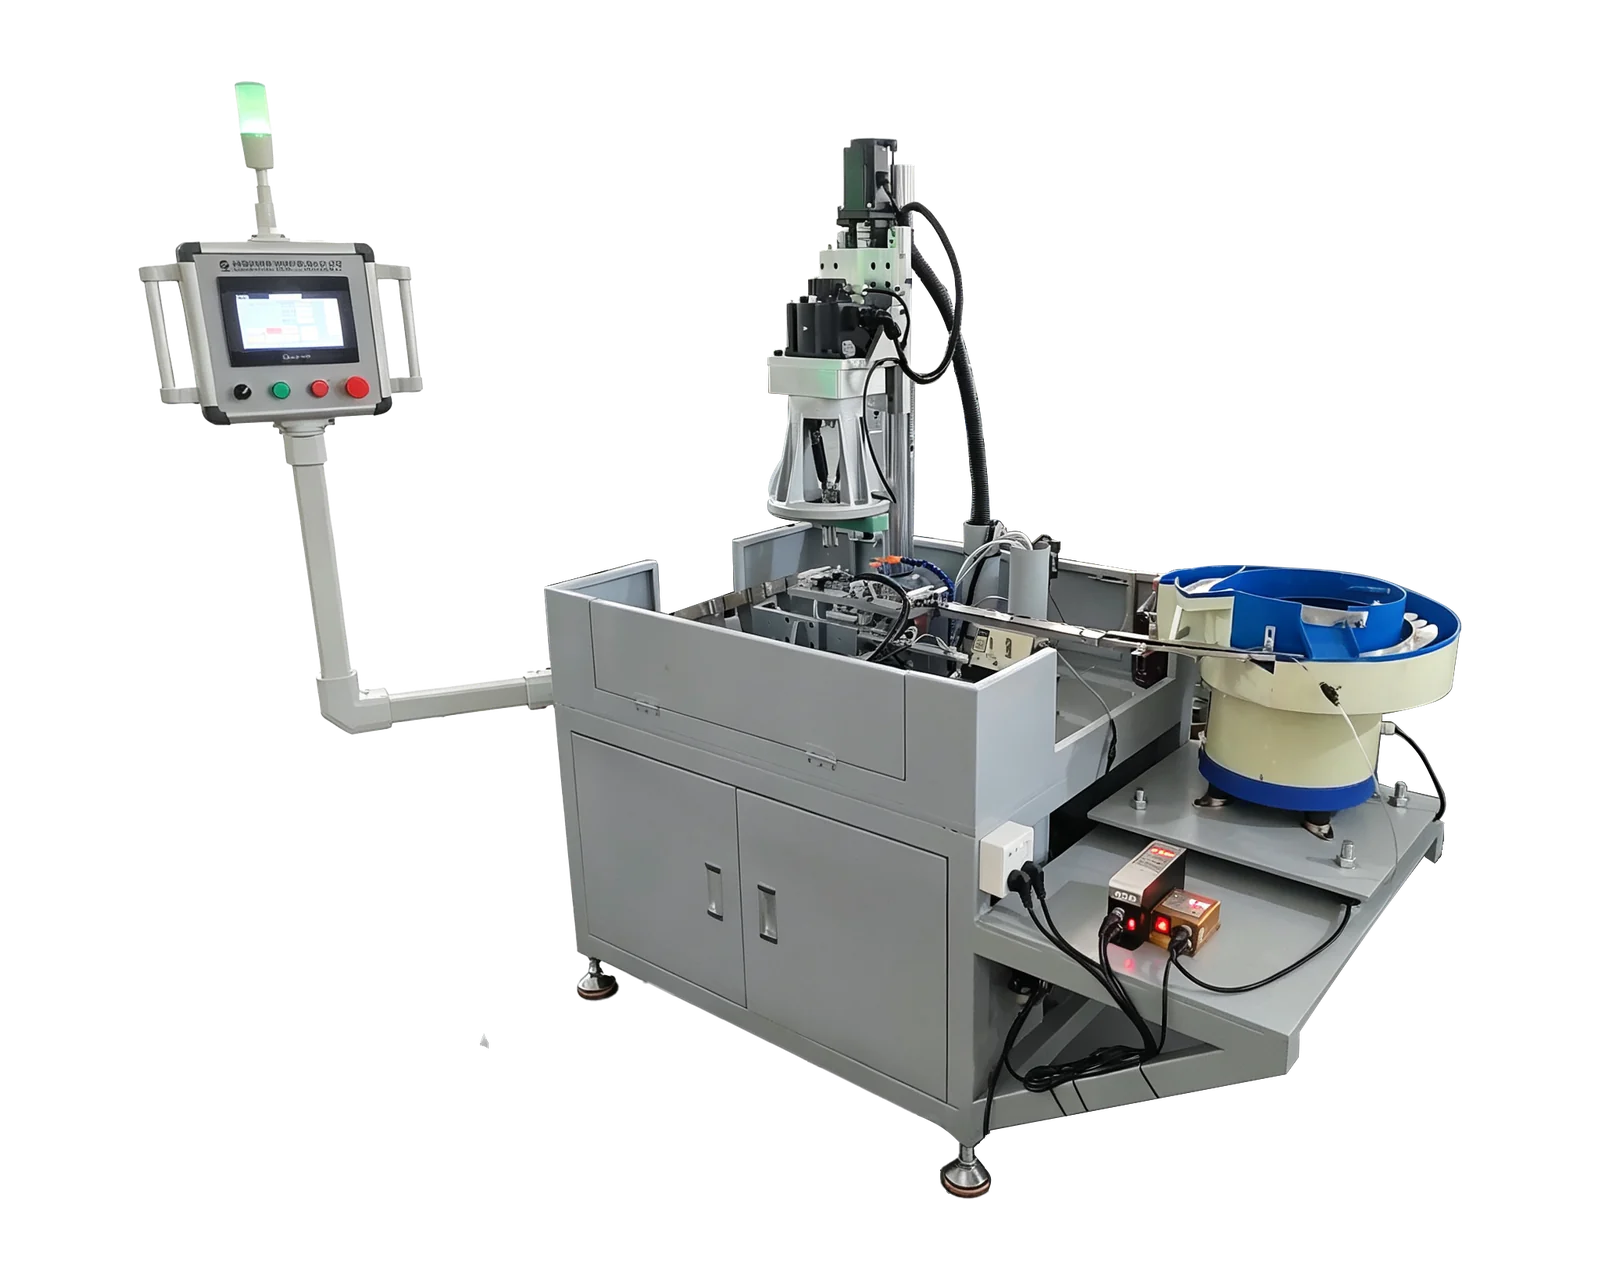
Le chargement manuel peut être associé à un cycle de taraudage motorisé ou à une tête multibroche. L’alimentation automatique ajoute une tâche de manutention : les pièces entrantes doivent être fournies, orientées, positionnées et transférées au poste d’usinage. Précisez aussi l’évacuation. Réapprovisionnement, contrôles et reprise après interruption restent dans le plan de production même si le transfert est automatique.
Utilisez l’état du trou préparé pour distinguer le taraudage seul du perçage suivi du taraudage. Pour une ébauche d’écrou répétitive, définissez d’abord l’opération de filetage et la géométrie entrante, puis évaluez ensemble alimentation et évacuation. Pour une pièce à plusieurs trous, déterminez leur motif avant de supposer qu’un alimentateur ou un groupe de broches plus grand améliorera le procédé complet.
Établir une sélection à partir du travail réel
Pour de grandes pièces occasionnelles aux trous dispersés, étudiez un bras et cartographiez portée et orientation. Pour de petites pièces répétitives aux trous préparés sur une face accessible, étudiez un poste dédié et un montage répétable. Pour un groupe de trous stable, évaluez une tête multibroche selon les entraxes et dégagements. Pour des opérations successives ou des pièces en vrac répétitives, ajoutez une évaluation de cellule ou d’alimentation à la plateforme choisie. Ce sont des points de départ, pas un classement universel des performances.
Notez les tâches de manutention et de contrôle avant, dans et après chaque configuration présélectionnée. Comparez les pièces finies conformes sur la même période de production, changements de série pertinents compris. Une plage nominale de filetage ou une courte vidéo de coupe ne remplace pas l’étude du parcours complet.
La gamme BINSING considérée comprend des plateformes standard à engrenages et double servo ainsi que des configurations sur mesure avec alimentation, indexation rotative et autres dispositions adaptées. La classification plus large inclut des équipements d’autres fabricants ; elle ne signifie pas que BINSING fournit chaque catégorie. Les liens ci-dessous mènent aux plateformes pertinentes et aux comparaisons détaillées poste ou bras, engrenages ou servo et alimentation.