Esplora le attrezzature per la tua richiesta
Macchine automatiche per foratura e maschiatura →Confronta piattaforme standard e configurazioni personalizzate, quindi prepara i requisiti del pezzo e della produzione per il preventivo.
Distinguere quattro significati del tipo di macchina
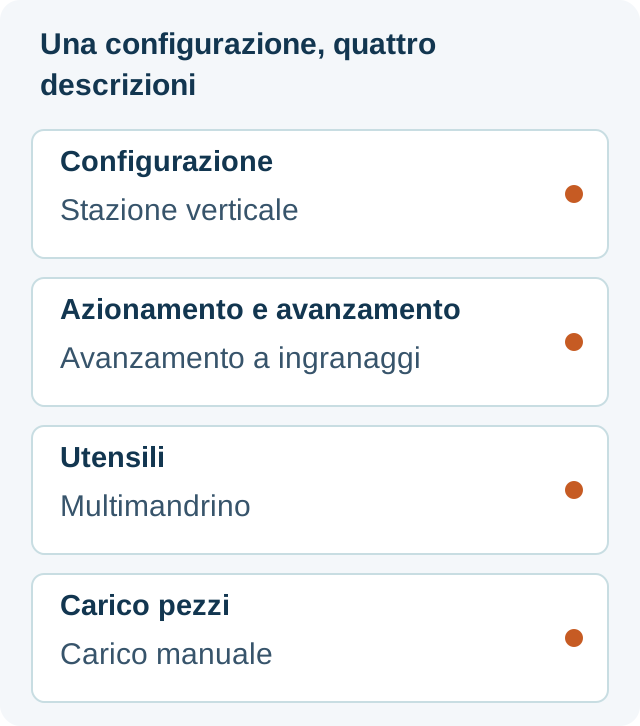
Braccio, verticale, servo, multimandrino e automatico descrivono caratteristiche diverse. Un elenco che le presenta come alternative esclusive nasconde combinazioni utili. Descrivi la macchina proposta in una frase: dove lavora l’utensile, come sono forniti rotazione e avanzamento, quanti fori vengono lavorati e chi o cosa carica il pezzo.
Il diagramma mostra una combinazione ipotetica, non la specifica di una macchina fornita. La tabella mostra cosa comunica ogni classificazione e cosa richiede una decisione separata.
Scegliere la configurazione intorno al pezzo
Un braccio articolato sostiene l’utensile mentre viene portato ai fori entro il suo campo di lavoro. Per un componente grande con fori accessibili distribuiti, verifica anzitutto se tutte le posizioni sono raggiungibili con il pezzo sostenuto. Controlla orientamento e staffaggio oltre alla portata nominale. La gamma ufficiale ROSCAMAT comprende bracci articolati elettrici e pneumatici; questi azionamenti rientrano nella categoria dei bracci.
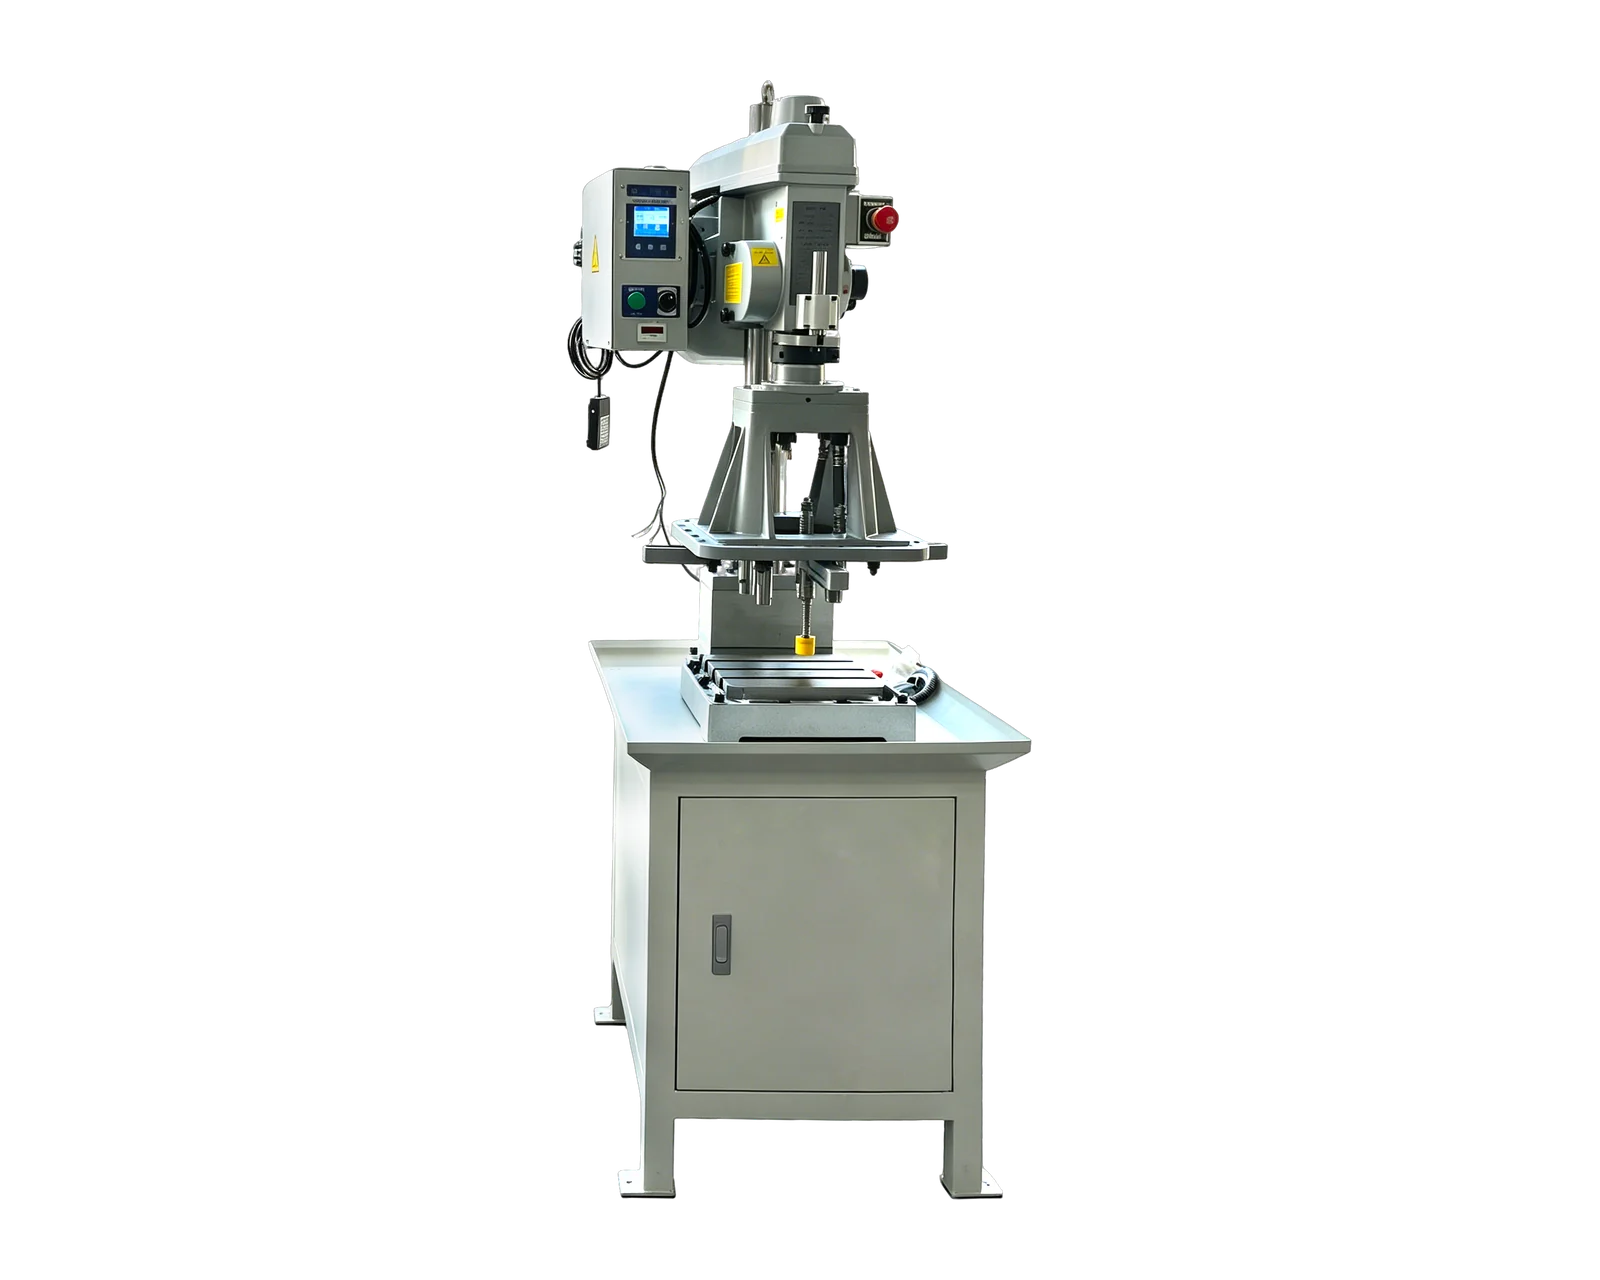
Una stazione verticale dedicata porta l’utensile dall’alto verso uno staffaggio definito. È una candidata per pezzi ripetitivi con fori accessibili sulla faccia presentata. Disegna posizione, bloccaggio e caratteristiche raggiungibili dall’utensile. Verticale descrive la direzione di avvicinamento; non definisce capacità di filettatura, numero di mandrini o carico automatico.
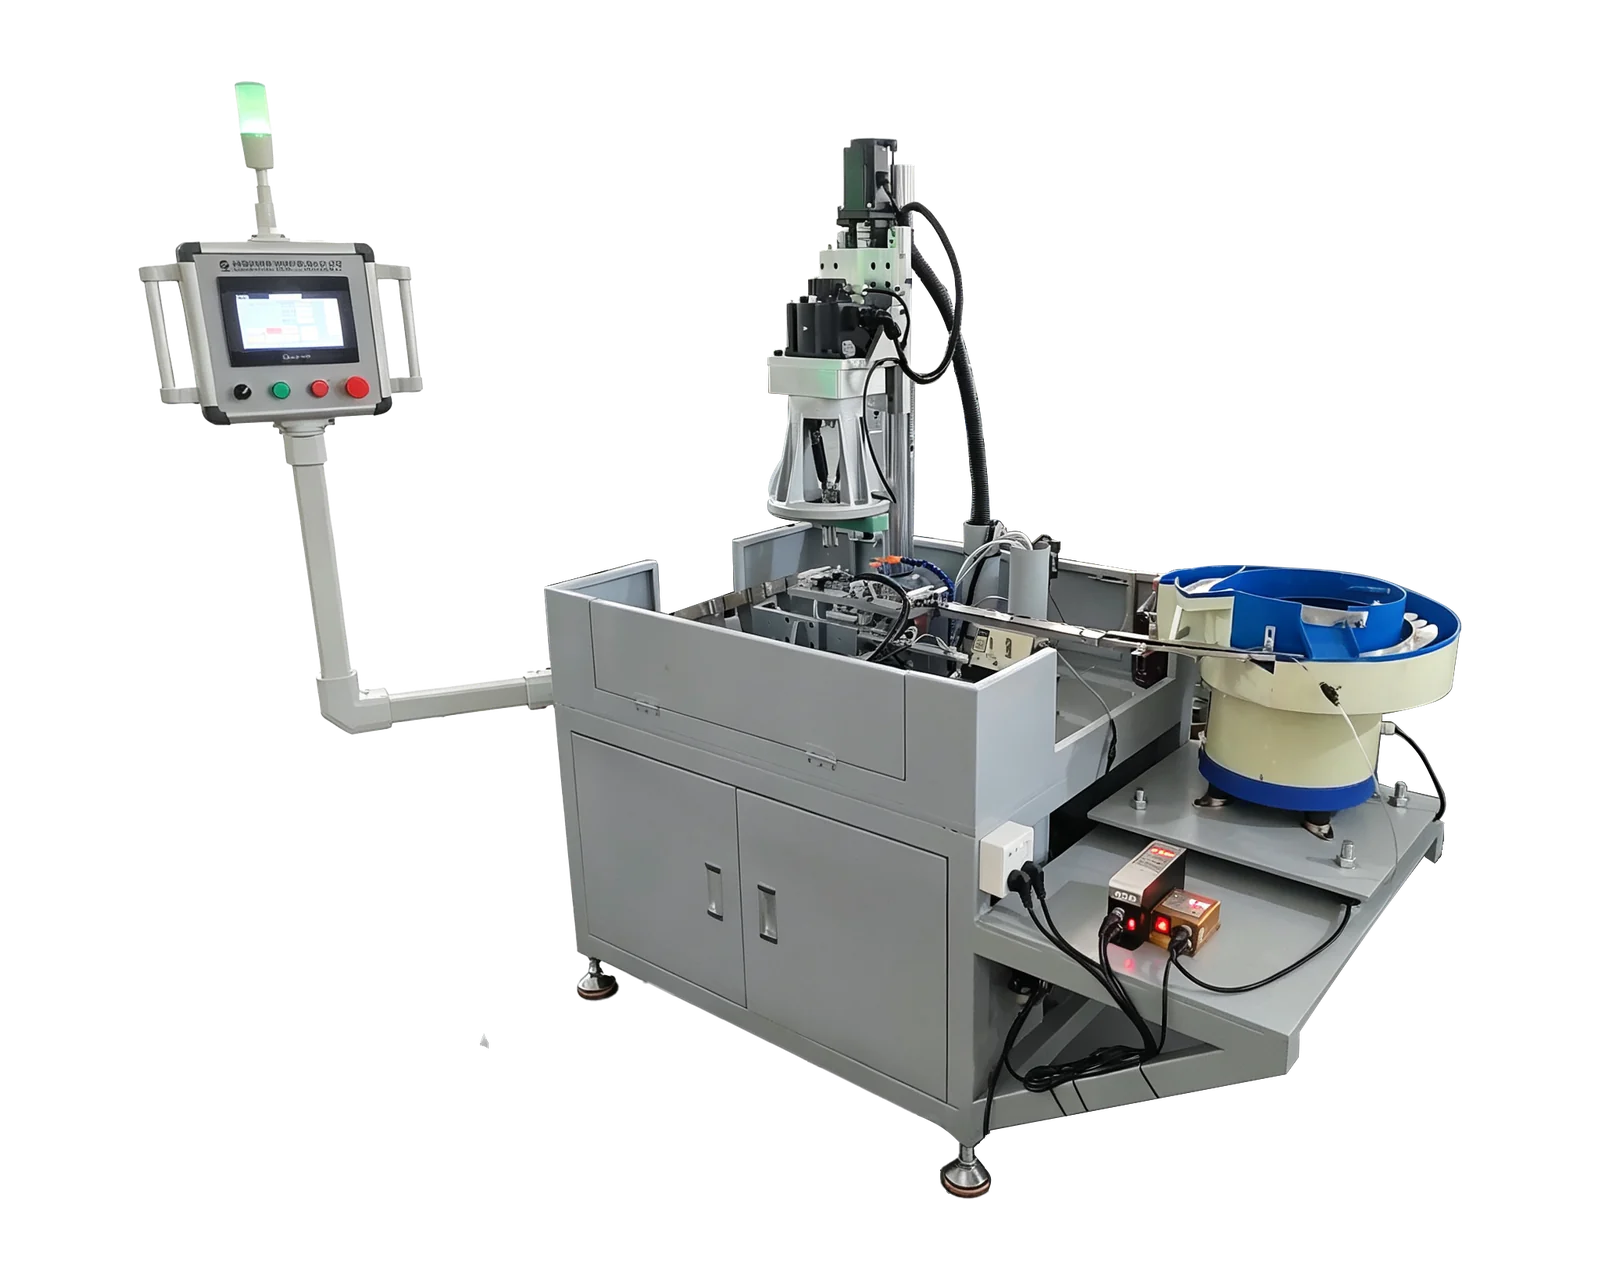
Una cella produttiva integrata coordina la lavorazione con altre stazioni o sistemi di movimentazione. Valuta questa configurazione quando un componente richiede operazioni successive, più facce presentate o trasferimento controllato tra fasi. Una tavola rotante indicizzata è una possibile configurazione. Può avere una stazione di carico manuale: il trasferimento tra stazioni e l’alimentazione di pezzi sfusi sono funzioni separate.
Distinguere la potenza del motore dall’avanzamento di maschiatura
Un motore ruota l’utensile; il sistema di avanzamento ne governa la progressione. Avanzamento a passo tramite ingranaggi e maschiatura servocontrollata descrivono come la macchina gestisce tale rapporto. La gamma Sugino distingue unità ad avanzamento meccanico e servo, mostrando perché il meccanismo di avanzamento merita una classificazione separata.
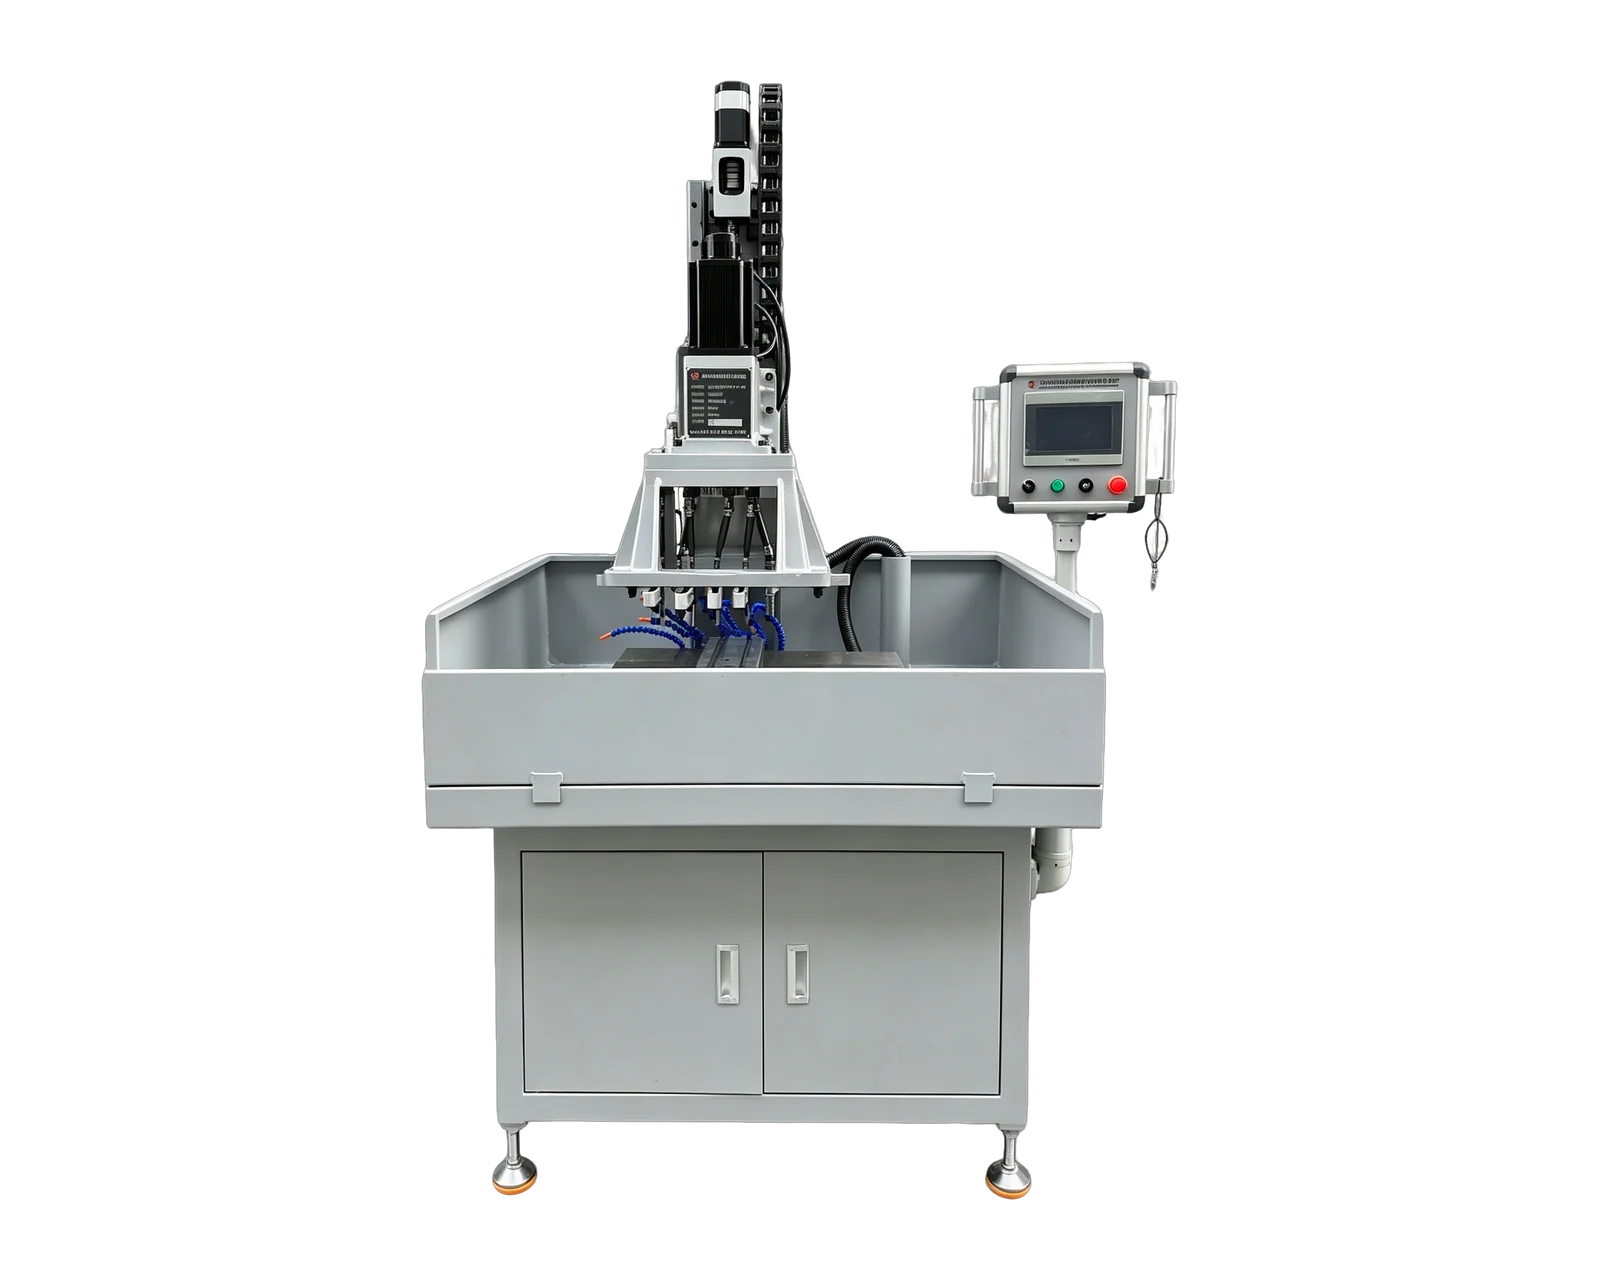
Nella gamma standard BINSING, BX-4508V usa un avanzamento di maschiatura a ingranaggi, mentre BX-20015 usa servomotori per rotazione del mandrino e avanzamento. Per una maschiatura stabile e ripetitiva in fori preparati si può partire dalla piattaforma a ingranaggi. Per foratura e maschiatura si può partire dalla piattaforma a doppio servo. In entrambi i casi, prima della scelta abbina materiale, passo, profondità, condizione del foro, utensili e staffaggio.
Anche pneumatico descrive l’alimentazione: ROSCAMAT elenca bracci azionati da motori pneumatici. Non è un’alternativa universale all’avanzamento a ingranaggi o servo e non implica movimentazione automatica. Confronta rotazione, avanzamento, controllo e utenze richieste. Né servo né pneumatico garantisce un vantaggio generale di precisione o produttività.
Scegliere separatamente disposizione dei fori e metodo di carico
Un mandrino singolo lavora una posizione utensile alla volta; altre posizioni richiedono una sequenza di posizionamento appropriata. Una testa multimandrino raggruppa utensili per uno schema definito. Il catalogo ufficiale Sugino elenca teste fisse e regolabili. Verifica interassi, ingombri di utensili e portautensili, direzione di avvicinamento e carico dell’intero gruppo. Multimandrino descrive gli utensili, non il numero di assi CNC.
Il carico manuale può essere abbinato a un ciclo di maschiatura motorizzato o a una testa multimandrino. L’alimentazione automatica aggiunge la movimentazione: i pezzi in ingresso devono essere forniti, orientati, posizionati e trasferiti alla lavorazione. Specifica anche lo scarico. Rifornimento, controlli e ripristino dopo interruzioni restano nel piano produttivo anche con trasferimento automatico.
Usa la condizione del foro preparato per distinguere la sola maschiatura dalla foratura seguita da maschiatura. Per grezzi di dado ripetitivi, definisci prima filettatura e geometria in ingresso, poi valuta insieme alimentazione e scarico. Per un pezzo con più fori, chiarisci lo schema prima di presumere che un alimentatore o un gruppo di mandrini più grande migliori l’intero processo.
Creare una rosa di scelte dal lavoro effettivo
Per grandi pezzi occasionali con fori sparsi, valuta un braccio e mappa portata e orientamento. Per piccoli pezzi ripetitivi con fori preparati su una faccia accessibile, valuta una stazione dedicata e uno staffaggio ripetibile. Per un gruppo stabile di fori, confronta una testa multimandrino con interassi e ingombri. Per operazioni successive o pezzi sfusi ripetitivi, aggiungi alla piattaforma scelta una valutazione di cella o alimentazione. Sono punti di partenza, non classifiche universali delle prestazioni.
Annota le attività di movimentazione e controllo prima, durante e dopo ogni configurazione selezionata. Confronta i pezzi finiti conformi nello stesso periodo produttivo, includendo i cambi pertinenti al mix di prodotti. Un intervallo nominale di filettatura o un breve video di taglio non sostituisce la valutazione dell’intero percorso.
La gamma BINSING considerata comprende piattaforme standard a ingranaggi e doppio servo, oltre a soluzioni personalizzate di alimentazione, indicizzazione rotante e altre configurazioni. La classificazione più ampia include macchine di altri produttori e non implica che BINSING fornisca ogni categoria. I link sotto portano alle piattaforme pertinenti e ai confronti dettagliati tra braccio e stazione, ingranaggi e servo, e alimentazione.