Оборудование для вашего запроса
Автоматические сверлильно-резьбонарезные станки →Сравните стандартные платформы и специальные компоновки, затем подготовьте требования к детали и производству для запроса предложения.
Разделите четыре значения понятия «тип станка»
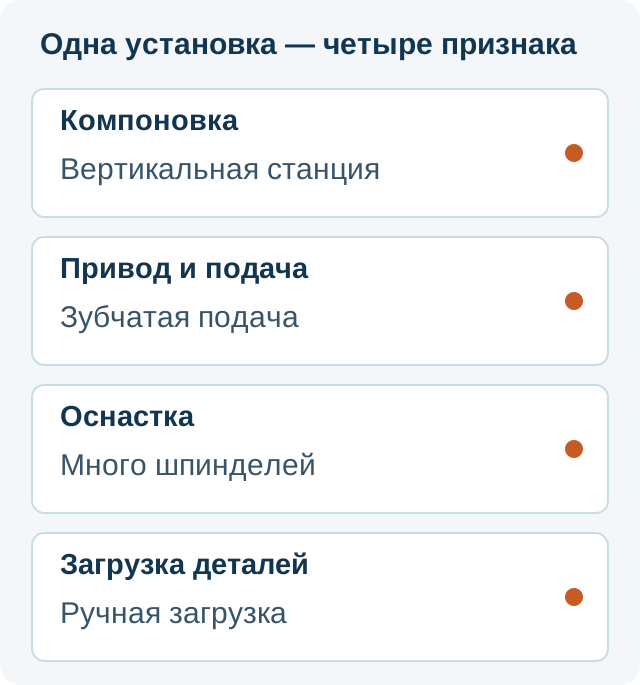
Манипулятор, вертикальная компоновка, сервопривод, многошпиндельность и автоматизация описывают разные признаки. Список взаимоисключающих вариантов скрывает полезные сочетания. Опишите предлагаемый станок одним предложением: где работает инструмент, как обеспечиваются вращение и подача, сколько отверстий обрабатывается и кто или что загружает деталь.
Схема показывает гипотетическое сочетание, а не характеристики поставляемого станка. Таблица поясняет, что означает каждый признак и что нужно решить отдельно.
Выбирайте компоновку с учётом детали
Шарнирный резьбонарезной манипулятор поддерживает инструмент при подведении к отверстиям в пределах рабочей зоны. Для крупной детали с разнесёнными доступными отверстиями сначала проверьте, достаёт ли инструмент до каждой нужной позиции при сохранении опоры детали. Проверьте ориентацию и закрепление, а также номинальный вылет. Официальная линейка ROSCAMAT включает электрические и пневматические шарнирные манипуляторы; оба варианта привода относятся к категории манипуляторов.
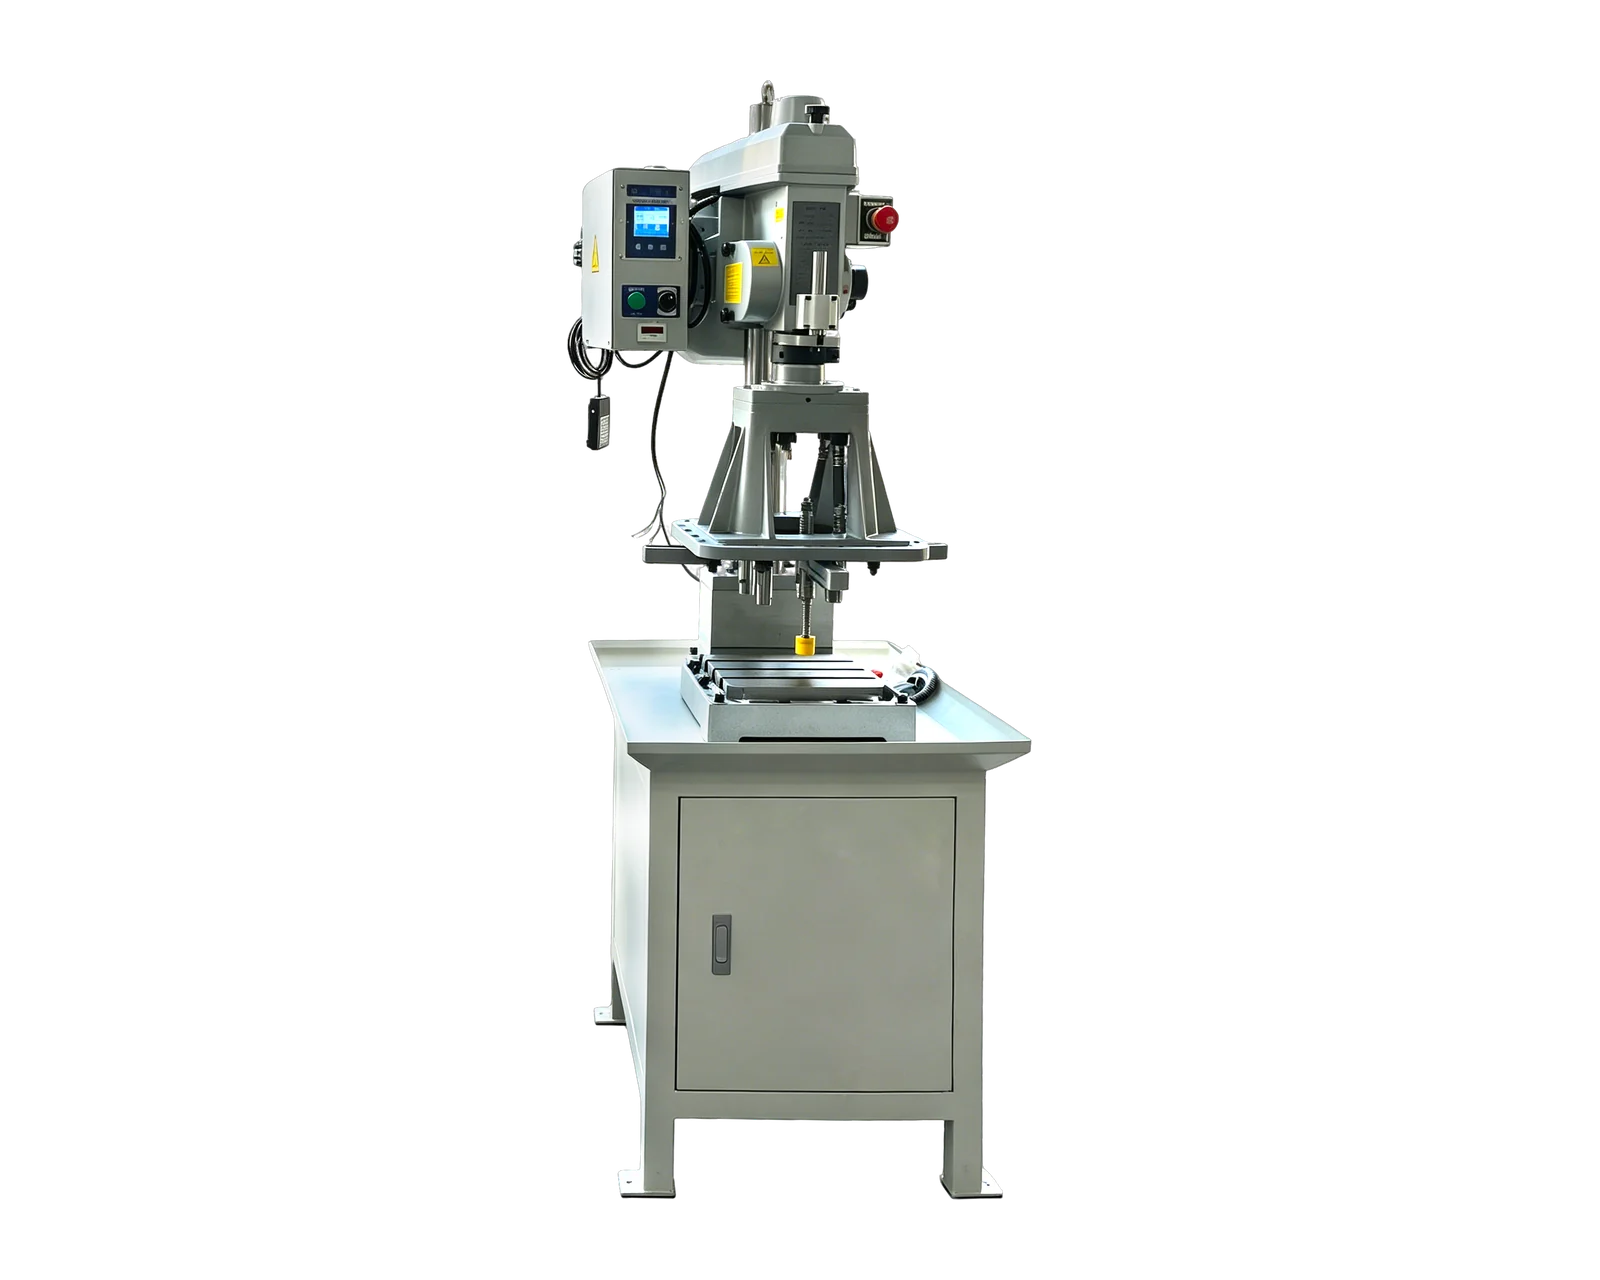
Специализированная вертикальная станция подводит инструмент сверху к заданному приспособлению. Она подходит для рассмотрения при повторяющихся деталях с доступными отверстиями на обращённой к инструменту стороне. Покажите на эскизе положение детали, способ зажима и доступные инструменту элементы. Вертикальное положение описывает направление подхода, но не определяет диапазон резьб, число шпинделей или автоматическую загрузку.
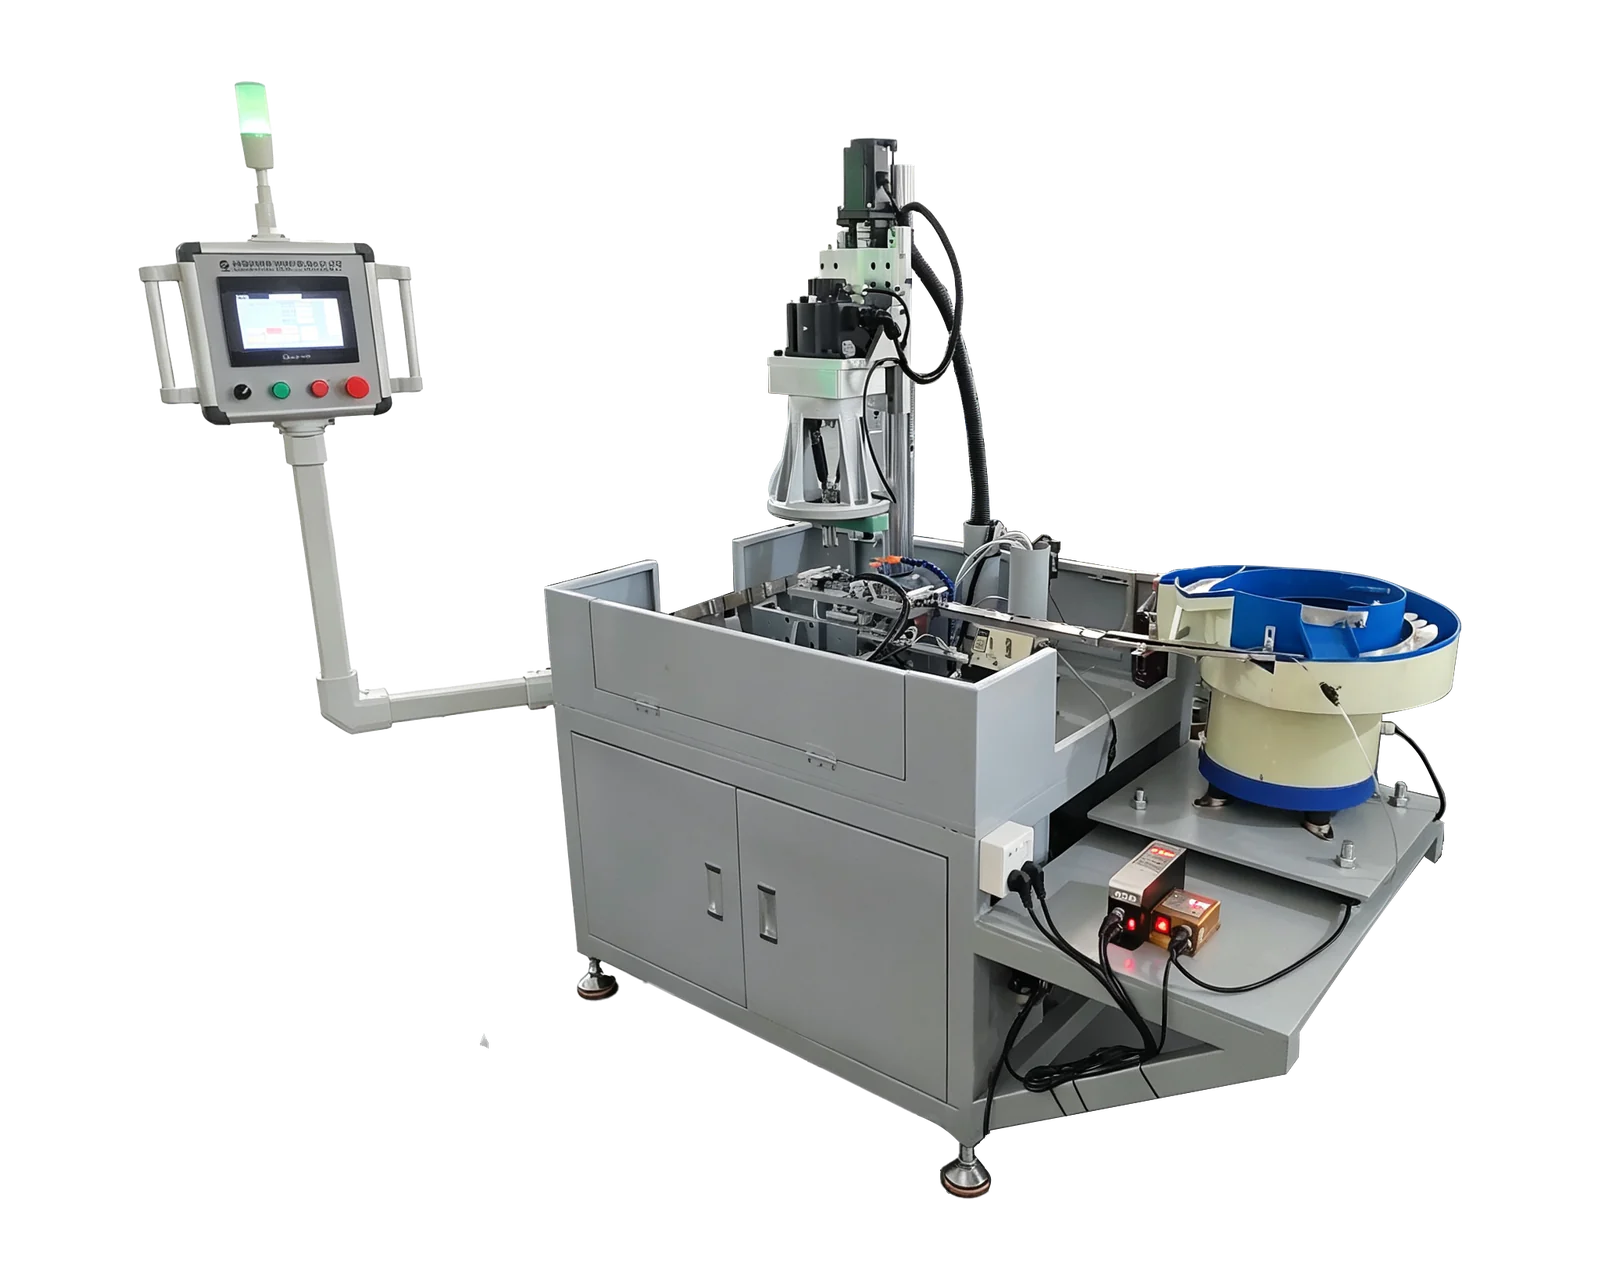
Интегрированная производственная ячейка согласует обработку с другими станциями или оборудованием для перемещения. Рассмотрите её, если детали нужны последовательные операции, обработка более одной стороны или контролируемая передача между этапами. Поворотный индексирующий стол — один из вариантов. В нём всё равно может быть станция ручной загрузки: индексирование между станциями и подача отдельных деталей в станок — разные функции.
Отличайте мощность двигателя от подачи при нарезании резьбы
Двигатель вращает инструмент, а механизм подачи управляет его продвижением. Зубчатая подача по шагу и нарезание резьбы с сервоуправлением описывают, как предлагаемый станок согласует эти движения. В линейке производителя Sugino отдельно указаны блоки с механической подачей и сервоприводом, что показывает необходимость самостоятельной классификации подачи.
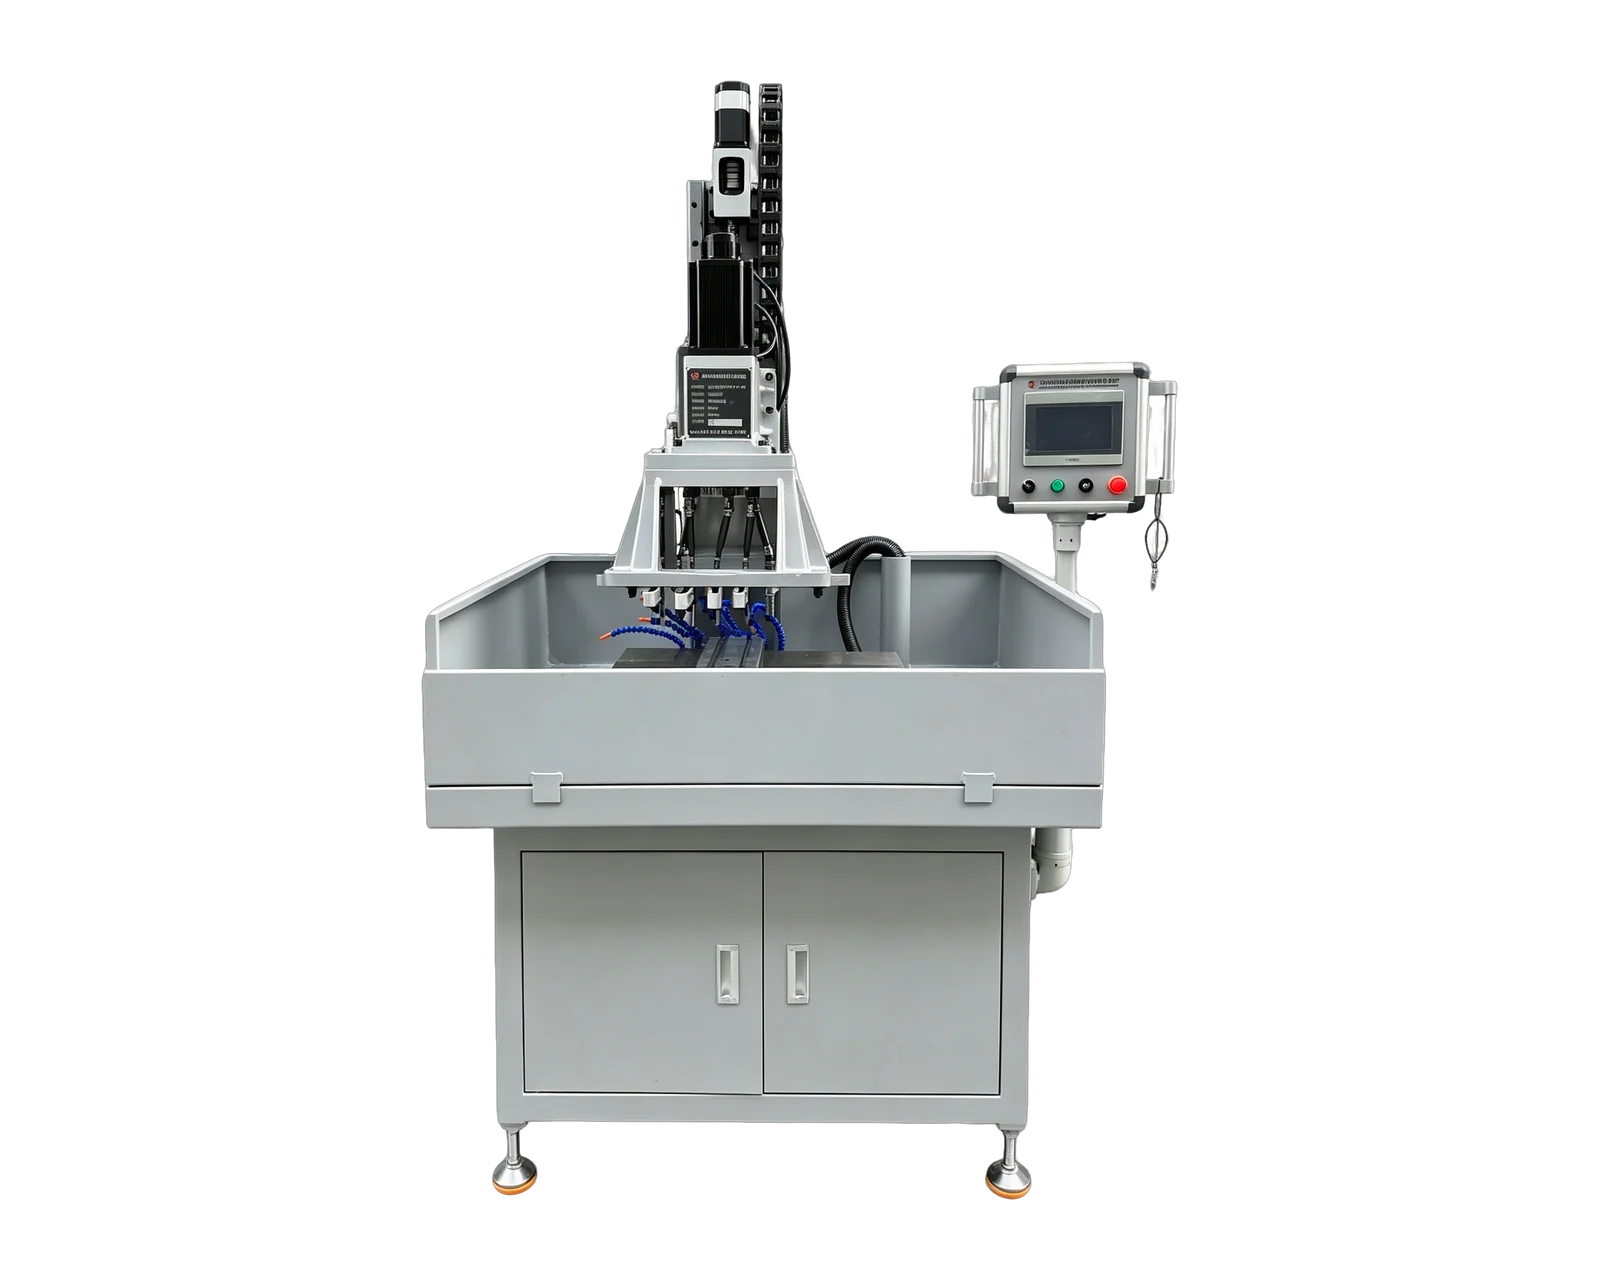
В стандартной линейке BINSING BX-4508V использует зубчатую резьбонарезную подачу, а BX-20015 — сервоприводы вращения шпинделя и подачи. Для стабильной повторяющейся нарезки резьбы в подготовленных отверстиях можно начать с зубчатой платформы. Для сверления и нарезания резьбы — с двухсервоприводной. В обоих случаях перед выбором станка сопоставьте материал, шаг и глубину резьбы, состояние отверстия, инструмент и закрепление.
Пневматический привод также описывает источник энергии: ROSCAMAT предлагает манипуляторы с пневмодвигателями. Это не универсальная альтернатива зубчатой или сервоподаче и не признак автоматического перемещения деталей. Сравните фактические вращение, подачу, управление и необходимые коммуникации. Ни сервопривод, ни пневмопривод сами по себе не гарантируют общего преимущества по точности или производительности.
Выбирайте расположение отверстий и метод загрузки отдельно
Один шпиндель обрабатывает одну позицию инструмента за раз; для других позиций отверстий нужна подходящая последовательность позиционирования. Многошпиндельная головка группирует инструменты под заданную схему. Официальный каталог Sugino содержит фиксированные и регулируемые резьбонарезные головки. Проверьте межцентровые расстояния, зазоры инструментов и держателей, направление подхода и нагрузку всей группы. Многошпиндельность описывает оснастку, а не число осей движения ЧПУ.
Ручную загрузку можно сочетать с механизированным циклом нарезания резьбы или многошпиндельной головкой. Автоматическая подача добавляет задачу перемещения: поступающие детали нужно подать, ориентировать, базировать и передать в позицию обработки. Укажите также выгрузку. Пополнение, проверки и восстановление после остановок остаются частью производственного плана даже при автоматической передаче.
По состоянию подготовленного отверстия различайте только нарезание резьбы и сверление с последующим нарезанием. Для повторяющихся заготовок гаек сначала определите резьбовую операцию и исходную геометрию, затем совместно оцените подачу и выгрузку. Для детали с несколькими отверстиями определите их расположение, прежде чем предполагать, что податчик или более крупная группа шпинделей улучшит весь процесс.
Составьте короткий список по реальной задаче
Для эпизодической обработки крупных деталей с разнесёнными отверстиями рассмотрите манипулятор и отметьте доступ и ориентацию. Для небольших повторяющихся деталей с подготовленными отверстиями на одной доступной стороне рассмотрите специализированную станцию и повторяемое базирование. Для устойчивой группы отверстий оцените многошпиндельную головку по их расстояниям и зазорам инструмента. Для последовательных операций или повторяющихся отдельных деталей добавьте оценку ячейки или подачи к выбранной платформе. Это отправные точки выбора, а не универсальный рейтинг производительности.
Запишите операции перемещения и контроля до, внутри и после каждой рассматриваемой компоновки. Сравните годные готовые детали за одинаковый период производства, включая переналадки, существенные для вашей номенклатуры. Номинальный диапазон резьб или короткое видео резания не заменят оценку полного маршрута.
Рассмотренная линейка BINSING включает стандартные платформы с зубчатым и двойным сервоприводом, а также специальные компоновки с подачей, поворотным индексированием и другие решения под задачу. Более широкая классификация включает оборудование других производителей; это не означает, что BINSING поставляет все категории. Ссылки ниже ведут к соответствующим платформам и подробным сравнениям станции с манипулятором, зубчатого привода с сервоприводом и вариантов подачи.