

4508 Automatyczna gwintownica z napędem zębatym
Platforma do seryjnego gwintowania z napędem zębatym. Dobierz przekładnię do skoku gwintu, narzędzia i przyrząd do obrabianej części.
Zobacz szczegółyProdukty
Porównaj gwintownice z napędem zębatym i serwonapędem do seryjnych gwintów wewnętrznych w częściach metalowych. Zacznij od wykazu gwintów, stanu przygotowanych otworów i materiału, a następnie wybierz konfigurację BX-4508V lub BX-20015. Otwory nieprzelotowe, narzędzia wielowrzecionowe i załadunek oceniaj jako osobne wymagania.
Obok gwintowania uwzględnij przygotowany otwór, głębokość gwintu i orientację części. Przy seryjnych małych częściach korzystny może być specjalny podajnik.
| Maszyny standardowe | Przydatność do zastosowania | Dane katalogowe |
|---|---|---|
| 4508 Automatyczna gwintownica z napędem zębatym | Powtarzalne gwintowanie, w którym rozmiar i skok gwintu oraz sposób mocowania można określić z wyprzedzeniem. | Model katalogowy: BX-4508V Zakres gwintowania: M1–M8 Skok wrzeciona: 45 mm Moc silnika: 0.75 kW Regulacja głowicy: 0–260 mm |
| Wielowrzecionowa wiertarko-gwintownica z dwoma serwonapędami | Części z powtarzalnym układem otworów lub gwintów, dla których korzystna jest skoordynowana obróbka wielowrzecionowa. | Model katalogowy: BX-20015 Zakres wiercenia: Ø1–15 mm Zakres gwintowania: M0.8–M16 Skok wrzeciona: 50–200 mm Prędkość obrotowa wrzeciona: 200–5,000 rpm Moc serwosilnika: 1.0–3.0 kW |
Te wartości katalogowe opisują platformę maszyny. Przed zamówieniem potwierdź zakres odpowiedni dla materiału, liczby wrzecion, narzędzi i wymagań obróbki.
Platforma do seryjnego gwintowania z napędem zębatym. Dobierz przekładnię do skoku gwintu, narzędzia i przyrząd do obrabianej części.
Zobacz szczegóły
Sterowane serwonapędami obroty i posuw wrzeciona na platformie wielowrzecionowej. Dobierz głowicę i przyrząd do otworów i gwintów części.
Zobacz szczegółyUżyj tych wymagań do przygotowania zapytania. Nazwy materiałów i typy napędów są punktem wyjścia do oceny, a nie dowodem określonych możliwości lub gwarancją wyniku gwintowania.
| Twoje wymagania | Co ocenić | Poznaj możliwości |
|---|---|---|
| Seryjne gwintowanie przygotowanych otworów | Porównaj wymagane koła zębate do ustawiania skoku, narzędzia, oprawki i przezbrojenia z ustawieniami serwonapędu przy takim samym zakresie przyrządu. | Wybór napędu zębatego lub serwonapędu (English) |
| Gwintowanie otworów nieprzelotowych | Oddziel użyteczną głębokość gwintu, głębokość przygotowanego otworu i geometrię dna; wskaż powierzchnię bazową i wymagania kontrolne. | Wymagania dotyczące otworów nieprzelotowych (English) |
| Gwintowanie stali nierdzewnej | Podaj gatunek i stan materiału przy dostawie oraz przygotowane otwory. Określ reprezentatywne próbki i wymagane protokoły wyników. | Ocena próby na stali nierdzewnej (English) |
| Wiercenie i gwintowanie aluminium | Określ stop, stan materiału, postać półfabrykatu i wcześniejsze operacje. Zaznacz, które cechy są gotowe przy dostawie, a które ma wykonać ta maszyna. | Przegląd detali aluminiowych (English) |
| Wiercenie i gwintowanie mosiądzu | Podaj dokładny gatunek, postać przy dostawie, stan przygotowanych otworów i dopuszczalne miejsca styku przy bazowaniu lub mocowaniu. | Przegląd detali z mosiądzu (English) |
Cykl gwintowania steruje obrotami i osiowym ruchem narzędzia. Sam w sobie nie obejmuje rozdzielania luźnych części, załadunku przyrządu ani usuwania gotowych części. Specjalna komórka podająca dodaje te etapy po ocenie kształtu, orientacji i stanu części przy dostawie.

W układzie obrotowym przenoś części między stanowiskami wiercenia, fazowania i gwintowania. Liczbę stanowisk, narzędzia i sposób załadunku dobiera się do części.
Zobacz szczegóły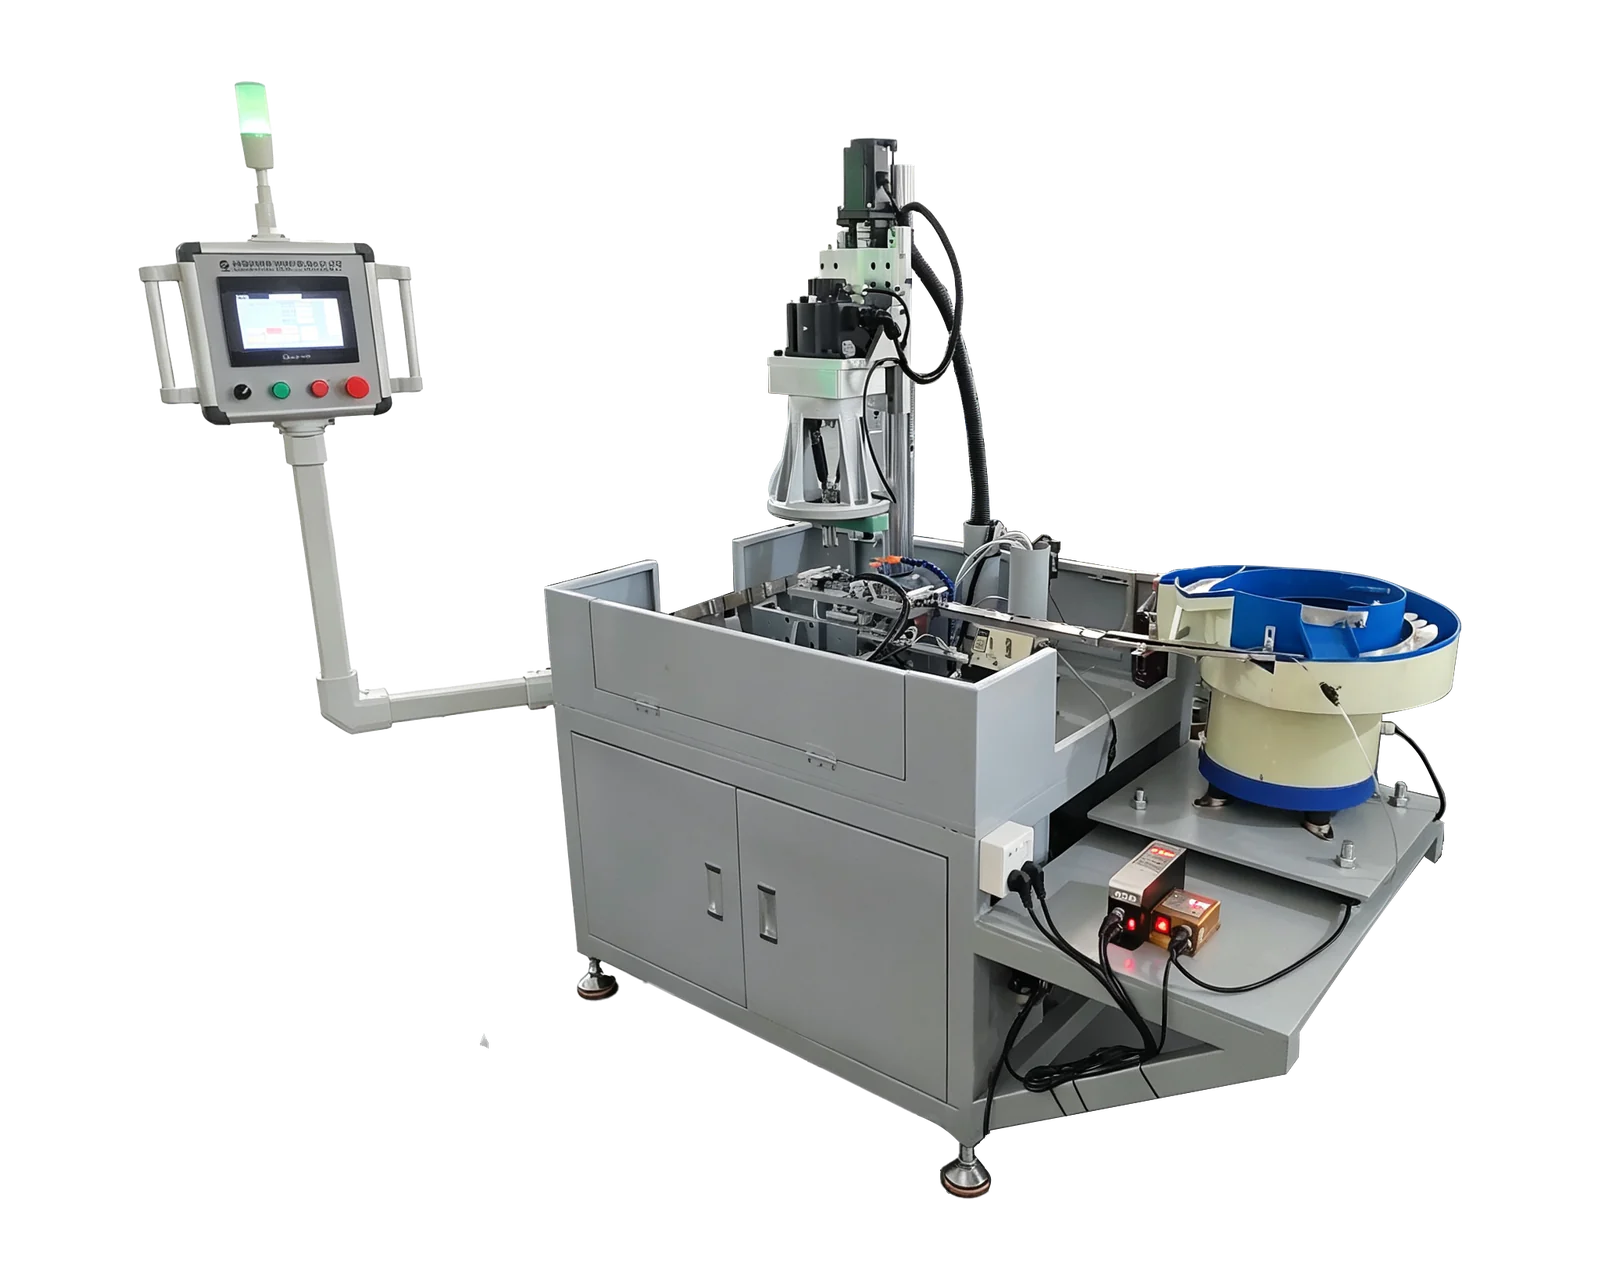
Połącz podawanie, pozycjonowanie i obróbkę części w specjalnej komórce. Przydatność automatycznego podawania zależy od kształtu, orientacji i stanu powierzchni części.
Zobacz szczegółyDopasuj narzędzia do części
Dla BX-4508V wymieniono opcję głowicy wielowrzecionowej; BX-20015 to platforma z dwoma serwonapędami dla konfiguracji określanej po ocenie. Zakres katalogowy gwintowania żadnej platformy nie potwierdza przydatności dla każdej grupy gwintów ani dowolnej liczby jednocześnie pracujących gwintowników.
| Wymagania dotyczące części | Konfiguracja do oceny | Dane do przesłania |
|---|---|---|
| Powtarzalne gwinty o tym samym skoku | Oceń dobraną głowicę dla zgodnej grupy gwintów. Dla każdej pozycji potwierdź zależność obrotów i posuwu, oprawki gwintowników, głębokość i zmianę kierunku. | Oznaczenia i skoki gwintów, otwory nieprzelotowe lub przelotowe oraz użyteczna głębokość |
| Różne skoki lub głębokości gwintowania | Przed wyborem jednoczesnego lub kolejnego gwintowania podziel cechy na grupy procesowe. Nie można zakładać, że wspólny posuw będzie odpowiedni dla każdego gwintu. | Wykaz gwintów dla każdej cechy i wymagana kolejność |
| Istniejąca maszyna do zamontowania głowicy | Przed potwierdzeniem konfiguracji głowicy oceń napęd, połączenie montażowe, zakres ruchu i sterowanie. | Parametry istniejącej maszyny, rysunki połączenia i zdjęcia obszaru roboczego |
Zsynchronizowany cykl gwintowania dotyczy obrotów wrzeciona i posuwu osiowego. Sam w sobie nie określa automatycznego załadunku detali ani nie gwarantuje, że różne skoki gwintu mogą korzystać ze wspólnego ruchu posuwu.
Filmy obsługi i zdalne instrukcje są dostępne po angielsku i chińsku.
Obejrzyj przykładowy film z pracy urządzeniaCena gwintownicy zależy od platformy, przekładni skoku lub układu serwonapędów, rozmieszczenia wrzecion, narzędzi, oprawek i przyrządu. Podaj gatunek materiału, stan przygotowanego otworu, wymaganą głębokość gwintu i uzgodniony zakres prób. Osobno określ wiercenie, załadunek i kontrolę, aby oferty spełniały te same wymagania wobec gotowej części.
Porównaj rzeczywiste rozmiary i skoki gwintów, materiały oraz wymagania dotyczące przezbrojenia. W BX-4508V skok ustala przekładnia zębata, a BX-20015 wykorzystuje sterowane serwonapędami obroty i posuw wrzeciona. Oceń narzędzia, przyrząd i wymagane nastawy dla każdej części, zamiast wybierać tylko według typu napędu.
Sama grupa materiałów nie wystarcza do wyboru. Podaj gatunek i stan przy dostawie, wymiary gwintów, parametry przygotowanych otworów i geometrię części. Oceniaj proponowane narzędzia, przyrząd i próby dla każdego zastosowania, a nie stosuj zakresu katalogowego do każdego materiału.
Podaj użyteczną głębokość gwintu oddzielnie od głębokości przygotowanego otworu oraz powierzchnię bazową, geometrię dna i wymagania kontrolne. Poproś o wspólne potwierdzenie narzędzia, oprawki, skoku, zmiany kierunku oraz odprowadzania wiórów lub czyszczenia. Typ napędu nie określa uniwersalnego odstępu od dna.
BINSING oferuje specjalne konfiguracje podawania i gwintowania. Przydatność dla Twojej części zależy od możliwości jej stabilnego rozdzielania, orientowania, bazowania i rozładunku w zwykłym stanie dostawy. Przed uznaniem automatycznego podawania za potwierdzoną funkcję prześlij rysunek, zdjęcia i dane o reprezentatywnych próbkach.
Podaj rozmiar i skok gwintu, użyteczną głębokość, charakterystykę otworu przelotowego lub nieprzelotowego, materiał i parametry przygotowanego otworu. Dodaj położenia otworów, zdjęcia części, docelową wydajność i preferowany sposób załadunku. Wskaż dodatkowe wiercenie lub fazowanie, aby oferta określała cały zakres obróbki.
Przekaż rysunek, materiał, szczegóły otworów i gwintów, docelową wydajność i preferowany sposób załadunku.