
Warianty długości i stan końców przy dostawie
W zapytaniu wymień wszystkie długości części, stan końców i warianty. Zapytaj, które ograniczniki, podpory, przyrządy lub nastawy głowic trzeba zmienić. Zdjęcie nie określa użytecznego zakresu roboczego.
Maszyny standardowe
Rozważ wiercenie przeciwległymi głowicami seryjnych metalowych części z cechami na obu końcach. BINSING dobiera mocowanie, ruch głowic i sposób załadunku według rysunku. Przed zapytaniem o maszynę do wiercenia z obu końców opisz każdy koniec osobno.
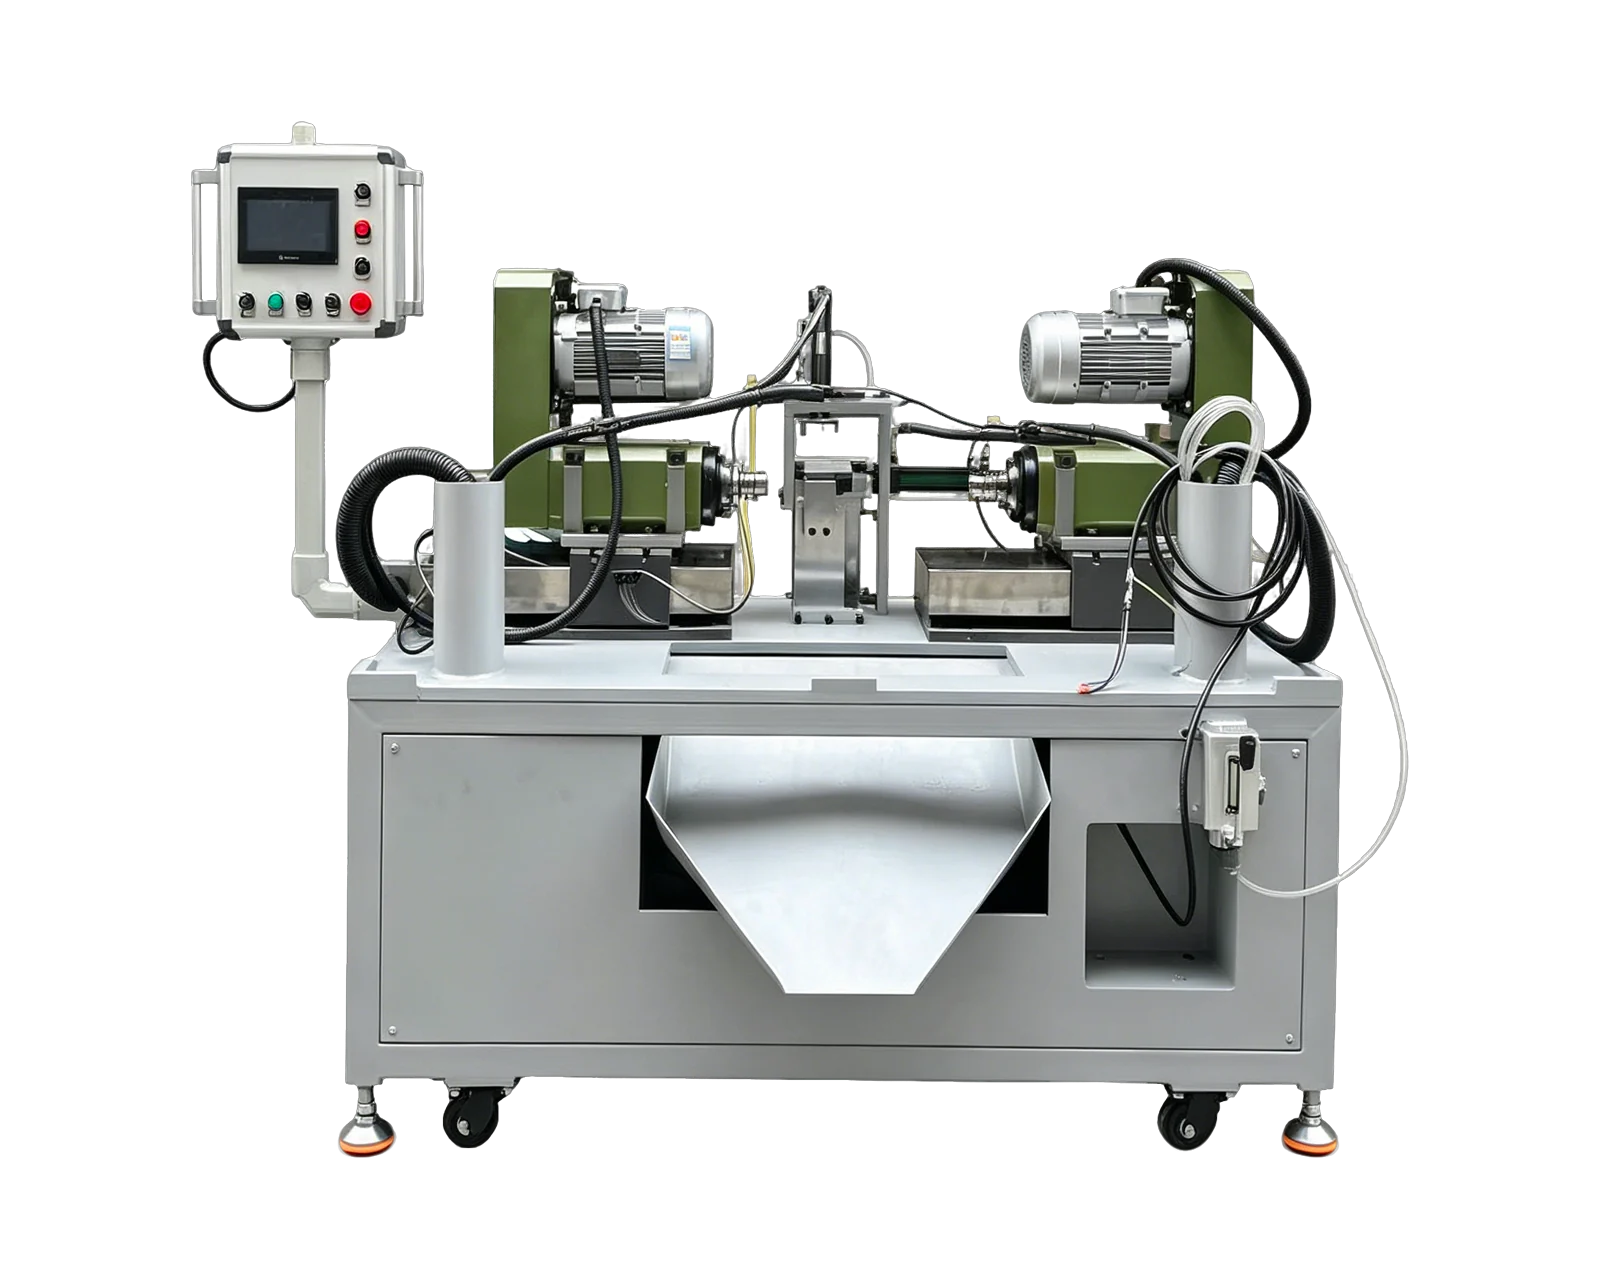
Seryjne części wymagające wiercenia z obu końców i przyrządu ustalającego obie obrabiane powierzchnie.
Wiercenie · Obróbka obu końców
Do oceny obróbki obu końców nie wystarczy całkowita długość części. Określ wymagania dla lewej i prawej strony przy wskazanym kierunku patrzenia, a następnie uzgodnij bazowanie części wejściowej i sposób kontroli wzajemnego położenia gotowych cech.
| Funkcja | Zakres do oceny | Do potwierdzenia dla Twojej części |
|---|---|---|
| Koniec A | Wskaż cechy obrabiane przez pierwszą głowicę. | Średnica otworu, głębokość i jej baza, stan powierzchni wejścia oraz sąsiednia geometria |
| Koniec B | Osobno określ cechy przeciwległego końca, w tym odmienne wymagania. | Średnica i głębokość otworu, przygotowane cechy oraz ewentualnie inne narzędzia lub operacje |
| Ustalenie części | Oceń ograniczniki, podpory i zaciski z uwzględnieniem obu torów narzędzi. | Długość całkowita i jej zmienność, powierzchnie ustalające, orientacja i dozwolone obszary styku |
| Ruchy głowic | Określ dojście, wiercenie i wycofanie każdej głowicy. | Wymagane przemieszczenia, odstępy oraz to, czy sprawdzana sekwencja jest jednoczesna czy sekwencyjna |
| Wzajemne położenie gotowych cech | Sprawdź poszczególne cechy oraz ich wzajemne położenie określone na rysunku. | Baza pomiarowa, wymagania dotyczące położenia i orientacji oraz odpowiedzialność za protokoły wyników |
Dwie przeciwległe głowice same w sobie nie potwierdzają ruchu synchronicznego, jednakowych cech obu końców ani określonej dokładności. Dopuszczalne wymiary części, możliwości wiercenia i zakres ruchu trzeba potwierdzić dla proponowanego materiału, narzędzi i konfiguracji. Gwintowanie wymaga osobnego potwierdzenia zakresu procesu.
W zapytaniu wymień wszystkie długości części, stan końców i warianty. Zapytaj, które ograniczniki, podpory, przyrządy lub nastawy głowic trzeba zmienić. Zdjęcie nie określa użytecznego zakresu roboczego.
Opisz, jak część trafia do przyrządu i jest z niego wyjmowana. Oceniaj łącznie pozycjonowanie, mocowanie, obróbkę obu końców, wyjęcie i uzgodnioną kontrolę. Dwie głowice nie dowodzą stałego mnożnika wydajności.
Jeśli część wymaga również otworów na górnej lub bocznych powierzchniach, porównaj układ do obróbki wielostronnej. Jeśli głównym wymaganiem jest sekwencja pozycji wiercenia i gwintowania, oceń proces przed wyborem platformy do obróbki obu końców.
Dla tej platformy nie określono uniwersalnych możliwości. Poniższe parametry konfiguracji potwierdza się dla Twojej części i wymagań obróbki.
| Układ maszyny | Dwie przeciwległe, poziome głowice obróbcze |
|---|---|
| Wielkość detalu | Potwierdzono na podstawie rysunku części |
| Możliwa średnica otworów i zakres ruchu | Potwierdzane dla materiału i narzędzi |
| Sposób załadunku | Dobierany do zastosowania |
Filmy obsługi i zdalne instrukcje są dostępne po angielsku i chińsku.
Obejrzyj przykładowy film z pracy urządzeniaCena poziomej wiertarki z dwiema głowicami zależy od układu głowic i ich przesuwu, narzędzi na każdym końcu, mocowania części, uwzględnionych wariantów długości oraz zakresu załadunku i rozładunku. Poproś o osobne potwierdzenie obróbki każdego końca oraz granic kontroli gotowej części. Ze zdjęcia maszyny nie można wywnioskować uniwersalnego zakresu długości części ani średnic otworów.
Wymagania dla każdego końca podaj osobno, aby ocenić głowice, narzędzia i sekwencję. Przeciwległe głowice nie wymagają jednakowych cech na obu końcach, ale konkretną mieszaną konfigurację trzeba potwierdzić na podstawie rysunku.
Nie. Podaj rzeczywiste wymaganie rysunku i podstawę kontroli. Trzeba ocenić bazowanie, mocowanie, narzędzia i proces w zainstalowanej konfiguracji, a następnie przedstawić uzgodnione wyniki kontroli gotowej części.
Opublikowany opis platformy dotyczy wiercenia przeciwległymi głowicami. Jeśli potrzebne jest gwintowanie, określ gwint, skok, użyteczną głębokość i przygotowany otwór na każdym końcu. Dostawca musi potwierdzić odpowiedni proces i zakres wyposażenia przed uwzględnieniem ich w ofercie.
Oceń część przed porównaniem konfiguracji.
Uwzględnij różnice między końcami, warianty długości i kontrolę.
Oddziel widoczny układ od potwierdzonych osiągów.
Wybierz podejście narzędzia w oparciu o obrabiany przedmiot.

Połącz głowice pionowe i poziome dla części z otworami lub gwintami na wielu powierzchniach. Przed wyborem układu potwierdź dostęp narzędzi, mocowanie i kolejność operacji.
Zobacz szczegółyPrzekaż rysunek, materiał, szczegóły otworów i gwintów, docelową wydajność i preferowany sposób załadunku.