
Jeden przyrząd czy osobne ustawienia
Sprawdź, które narzędzia mogą dosięgnąć części przy założonych zaciskach. Jeśli część trzeba przestawić, określ przeniesienie bazowania i relacje cech wymagające kontroli po całym procesie.
Rozwiązania na zamówienie
Rozważ niestandardowy układ wiercenia i gwintowania części metalowych z cechami na kilku powierzchniach. BINSING łączy pionowe i poziome głowice z mocowaniem dobranym do części. Prześlij oznaczony rysunek, aby określić dostęp narzędzi, kolejność operacji i zakres obróbki.

Obrabiaj cechy na kilku powierzchniach przy odpowiednio dobranym mocowaniu części.
Wiercenie · Gwintowanie · Wiele powierzchni
Ocena maszyny do obróbki wielu powierzchni zaczyna się od gotowych cech i dostarczanego półfabrykatu. Poniższe wiersze określają dane potrzebne do oferty; nie ustalają liczby głowic ani nie obiecują obróbki każdej powierzchni w jednym zamocowaniu.
| Funkcja | Zakres do oceny | Do potwierdzenia dla Twojej części |
|---|---|---|
| Wskaż powierzchnie i cechy do obróbki | Przypisz każdy wiercony otwór, gwint i przygotowaną cechę do oznaczonej powierzchni. | Oznaczenia cech na rysunku, kierunki podejścia, wymiary i bazy pomiaru głębokości |
| Ustal bazowanie i podparcie | Wybierz sposób mocowania na powierzchniach dostępnych w części wejściowej. | Bazy, dozwolone obszary styku, chronione powierzchnie i zmienność półfabrykatu |
| Oceń dostęp narzędzi | Oceń przejście głowicy, narzędzia i oprawki podczas dojścia, skrawania i wycofania. | Żebra, zagłębienia, zaciski, sąsiednie narzędzia i przestrzeń za otworami przelotowymi |
| Zaplanuj kolejność operacji | Oddziel cechy, które można obrabiać grupowo, od tych wymagających wcześniejszej operacji lub zmiany położenia. | Wymóg wiercenia przed gwintowaniem, przecinające się otwory i ewentualne przenoszenie części |
| Określ kontrole gotowej części | Dla każdej gotowej cechy i relacji między cechami na różnych powierzchniach określ podstawę kontroli. | Uwzględnione operacje, osobne wykańczanie lub czyszczenie i odpowiedzialność za pomiary |
Obróbka wielostronna opisuje kierunki obróbki. Układ wielowrzecionowy opisuje rozmieszczenie narzędzi, a sterowane osie — ruch maszyny. Układ głowic pionowych i poziomych sam w sobie nie oznacza pięcioosiowej obrabiarki CNC ani gwarancji jednoczesnej obróbki.
Sprawdź, które narzędzia mogą dosięgnąć części przy założonych zaciskach. Jeśli część trzeba przestawić, określ przeniesienie bazowania i relacje cech wymagające kontroli po całym procesie.
Pokaż miejsca przecięcia otworów, już wykończone powierzchnie i sposób dostępu do wiórów lub zadziorów. Wewnętrzne wykańczanie, płukanie i próba szczelności wymagają wyraźnego ujęcia w zakresie; samo wykonanie otworów nie potwierdza tych wyników.
Jeśli wiercenia wymagają tylko dwie przeciwległe powierzchnie, porównaj poziomą platformę z dwiema głowicami. Dla kolejnych operacji wokół stołu rozważ indeksowanie obrotowe. Porównuj warianty według tej samej listy cech i tej samej granicy zakresu załadunku.
Te przykłady urządzeń ilustrują układy. Parametry i wydajność potwierdza się dla proponowanej konfiguracji i części.
Głowice podchodzą do zamocowanej części z różnych kierunków.
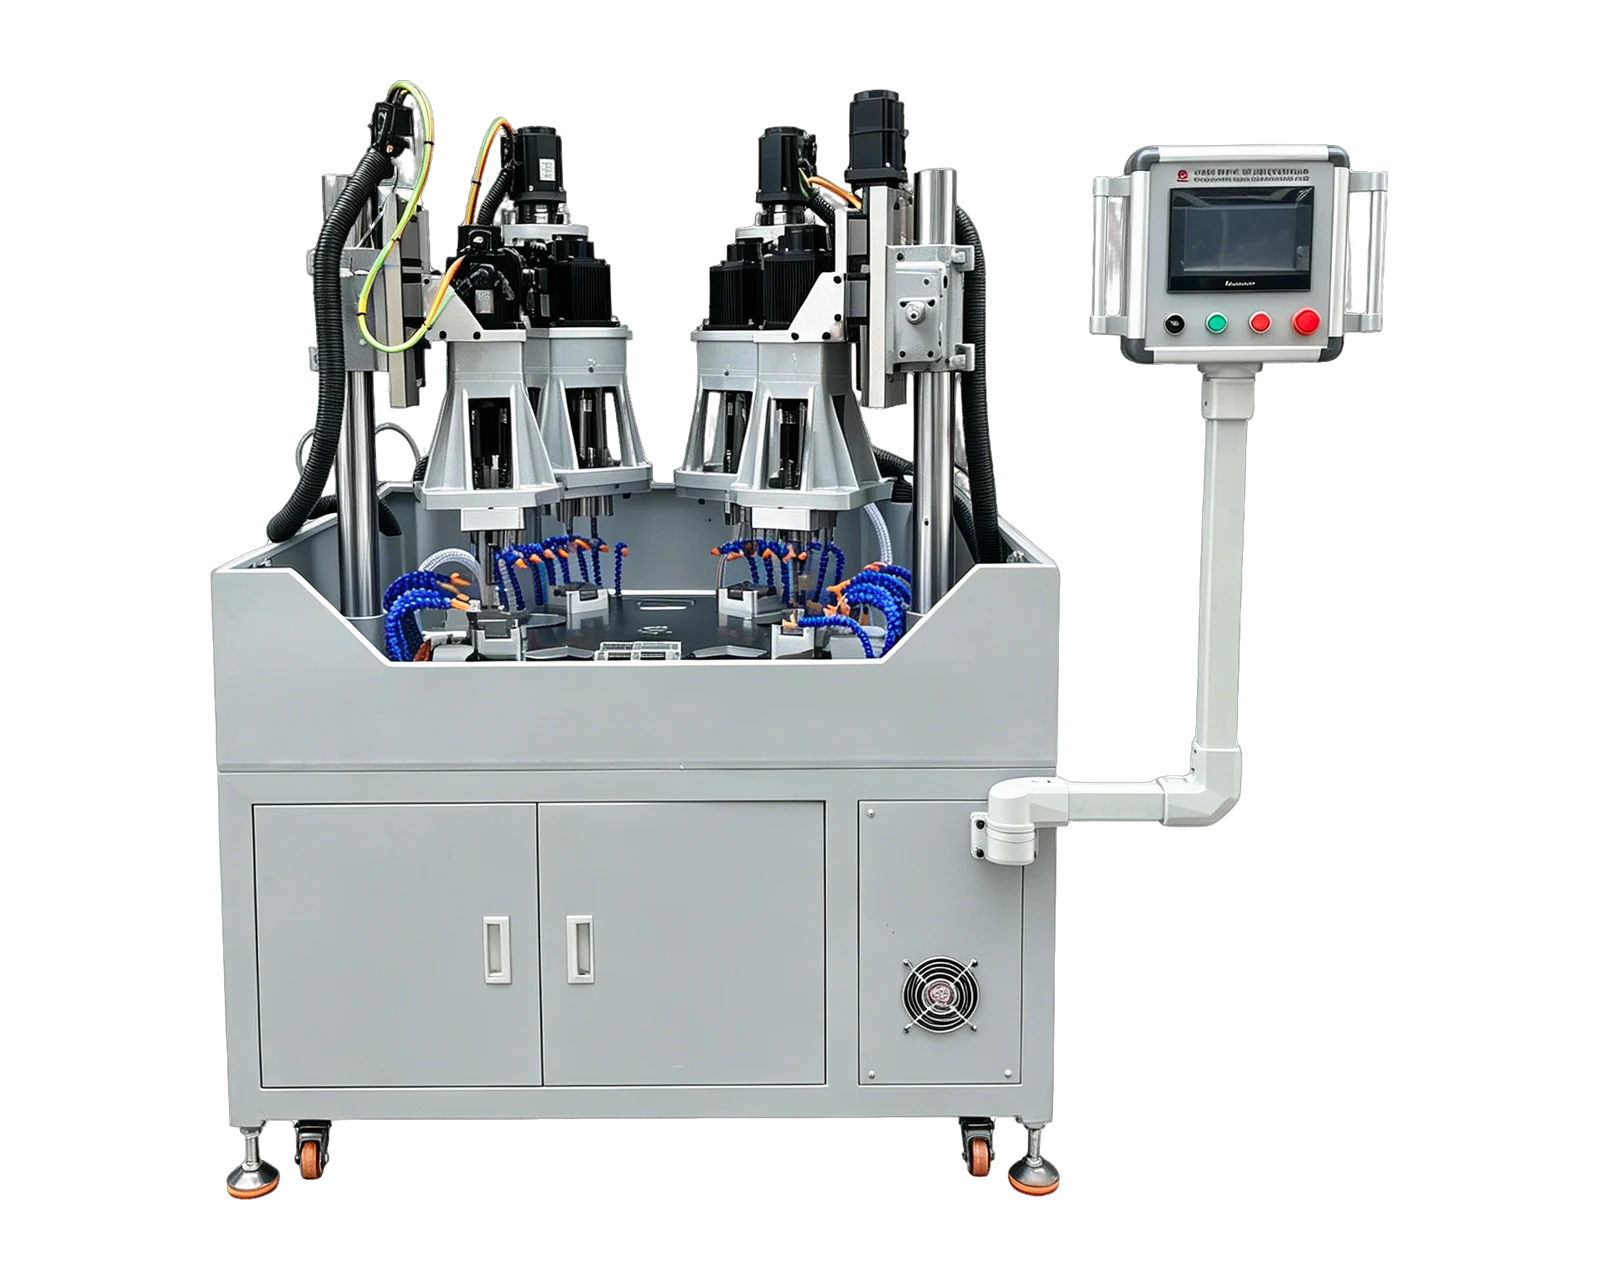
Układ z indeksowaniem łączy obróbkę z kilku kierunków.
Filmy obsługi i zdalne instrukcje są dostępne po angielsku i chińsku.
Obejrzyj przykładowy film z pracy urządzeniaCena maszyny do wiercenia i gwintowania z wielu stron zależy od kierunków obróbki, głowic i narzędzi, mocowania, ruchu części, sterowania i funkcji transportowych. Poproś o zakres prac dla każdej powierzchni, z uwzględnionymi operacjami i ręcznymi zmianami położenia. Wskaż osobne gratowanie, czyszczenie i kontrolę, aby oferty spełniały te same wymagania wobec gotowej części.
Można przyjąć to jako cel projektu. Proponowane narzędzia, oprawki, podpory i zaciski muszą zapewnić dostęp do wymaganych cech bez kolizji. Przed potwierdzeniem obróbki w jednym zamocowaniu poproś o wskazanie zmian orientacji i osobnych operacji.
Uzgodniona sekwencja określa, które działania mogą zachodzić równolegle. Dostęp narzędzi, wspólna przestrzeń i zależności między cechami mogą wymagać osobnych etapów. Poproś o schemat operacji zamiast wyliczać wydajność z liczby głowic.
Tylko jeśli te funkcje wyraźnie włączono. Pokaż wewnętrzne przecięcia i wymagania dotyczące czystości, krawędzi oraz prób gotowej części. Oferta powinna określić, co wykonuje maszyna, a co pozostaje osobnym procesem.
Oceń przyporządkowanie narzędzi do powierzchni i sposób mocowania.
Porównaj przenoszenie baz i wzajemne położenie gotowych cech.
Określ granice obróbki wejścia, wyjścia i powierzchni wewnętrznych.
Rozdziel cechy na jednej ściance, na parze ścianek i na wielu powierzchniach.
Wskaż dopuszczalne miejsca styku przyrządu i stan części podczas kontroli.
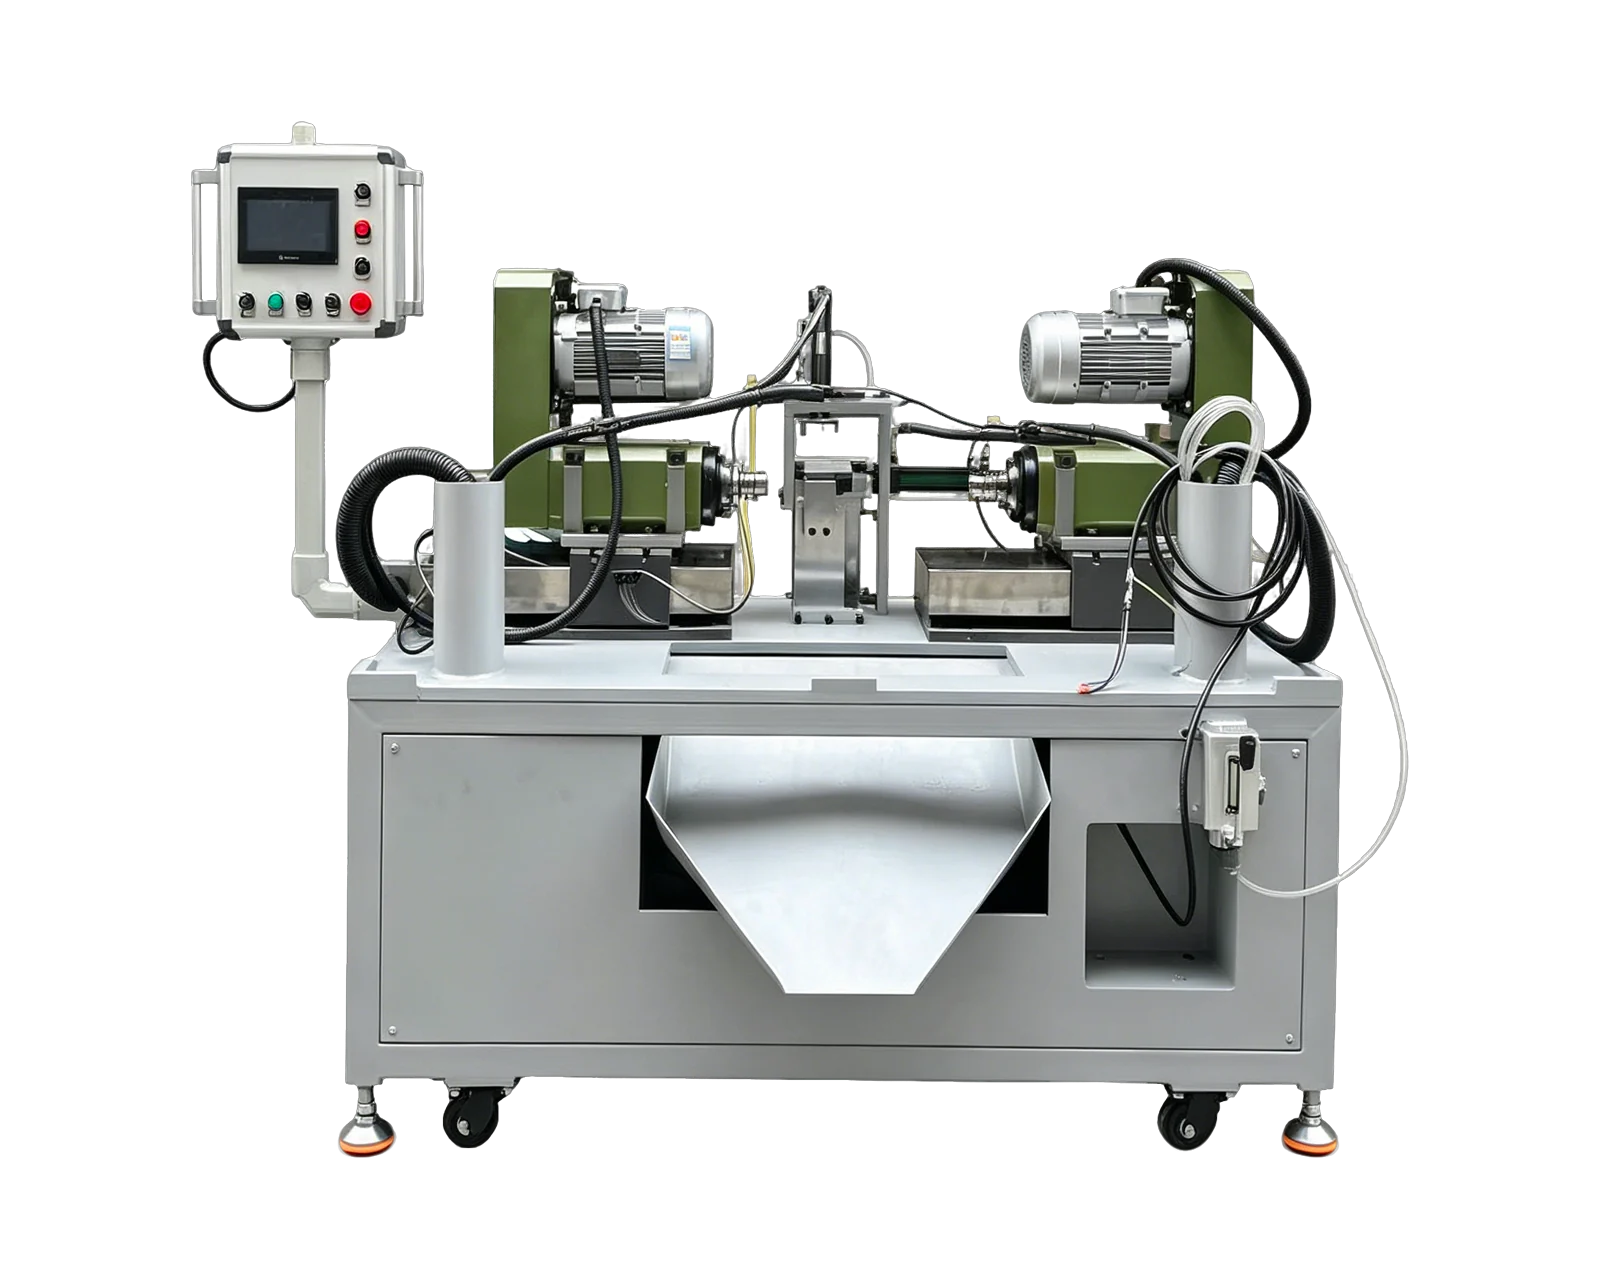
Przeciwległe głowice poziome do obróbki części z obu końców. Mocowanie i załadunek dobiera się do geometrii części.
Zobacz szczegóły
Platforma z przesuwem serwonapędowym do pozycjonowania części w kolejnych etapach obróbki wielowrzecionowej. Określ ruch i narzędzia na podstawie rysunku.
Zobacz szczegółyPrzekaż rysunek, materiał, szczegóły otworów i gwintów, docelową wydajność i preferowany sposób załadunku.