Tính năng và quy trình
Kết hợp các thao tác lặp lại theo một trình tự được phân độ
- Nhiều trạm gia công xung quanh bàn quay
- Trình tự gia công điều khiển bằng PLC
- Chọn tải thủ công hoặc tự động cho bộ phận
Khoan · Vát mép · Ta rô · Phân độ
Theo dõi một chi tiết qua các trạm được đề xuất
Quy trình minh họa này nêu những câu hỏi mà sơ đồ trạm cần giải đáp. Nó không ấn định số trạm và cũng không khẳng định mọi nguyên công được liệt kê đều có trong phạm vi cung cấp. Sau khi xem xét chi tiết, phương án có thể kết hợp, tách riêng hoặc bỏ bớt các chức năng.
Phạm vi quy trình| Chức năng | Phạm vi xem xét | Nội dung cần xác nhận cho chi tiết |
|---|
| Tải và định vị | Bộ phận ở trạng thái được cung cấp theo thỏa thuận và được định vị theo tuyến. | Ai tải nó, cách thiết lập hướng và tham chiếu nào định vị nó |
|---|
| Khoan | Lỗ bắt đầu cần thiết được tạo ra trước khi vận hành ren xuôi dòng. | ID phần tử hình học được gia công, truy cập dụng cụ, độ hở phoi và các yêu cầu về lỗ chuẩn bị |
|---|
| Vát mép, nếu cần | Cạnh hoặc lối vào được xác định theo bản vẽ được chuẩn bị ở giai đoạn được chỉ định. | Đạt được bề mặt phôi nào và liệu có cần một vị trí hoặc dụng cụ riêng biệt không |
|---|
| Ta rô ren | Lỗ đã chuẩn bị sẵn đến dụng cụ ta rô ren được chỉ định. | Thông số ren, độ sâu, quan hệ giữa tốc độ tiến dao và tốc độ quay, cùng phương pháp rút dao |
|---|
| Dỡ và kiểm tra | Phần hoàn thiện rời khỏi lộ trình; kiểm tra đã thống nhất thiết lập việc xử lý. | Bao gồm những bước kiểm tra nào, diễn ra bên ngoài máy và nơi thu thập các bộ phận |
|---|
Trong bố trí được đánh giá, nhiều chi tiết có thể cùng lúc ở các trạm khác nhau. Tuy vậy, mỗi chi tiết vẫn phải đi theo đúng thứ tự nguyên công. Số trạm, số đầu gia công và số chi tiết hoàn thiện mỗi lần phân độ là các đại lượng khác nhau; riêng từng đại lượng không xác định được sản lượng.
Gá giữ phôi trong suốt quy trình
Xác định khả năng tiếp cận dao và cách kẹp cho từng đặc điểm gia công. Nêu rõ chi tiết giữ nguyên trong một đồ gá hay được chuyển sang vị trí khác, và cách kiểm tra quan hệ kích thước trên bản vẽ sau toàn bộ trình tự.
Ranh giới chu trình và đầu ra
Yêu cầu biểu đồ thời gian thể hiện gia công, rút dao, phân độ, ổn định vị trí và nạp/tháo chi tiết. Xác nhận công đoạn nào có thể diễn ra đồng thời. So sánh số chi tiết đạt yêu cầu trong thời gian quan sát đã thống nhất, kể cả các lần gián đoạn liên quan.
Phân độ quay hoặc di chuyển ngang
So sánh cả hai với các biến thể bộ phận giống nhau, các hoạt động được yêu cầu và trạng thái đến. Chỉ riêng nhãn chuyển động không giải quyết được việc truy cập công cụ, công việc chuyển đổi hoặc đầu ra; yêu cầu một lộ trình hoàn chỉnh cho mỗi ứng viên.
Ví dụ về thiết bị
Những tài liệu tham khảo về thiết bị này minh họa cách bố trí. Thông số kỹ thuật và hiệu suất được xác nhận cho cấu hình và phôi được đề xuất.

Khoan quay, vát mép & ta rô ren
Các trạm riêng biệt thực hiện các hoạt động liên tiếp trên một bộ phận được phân độ.
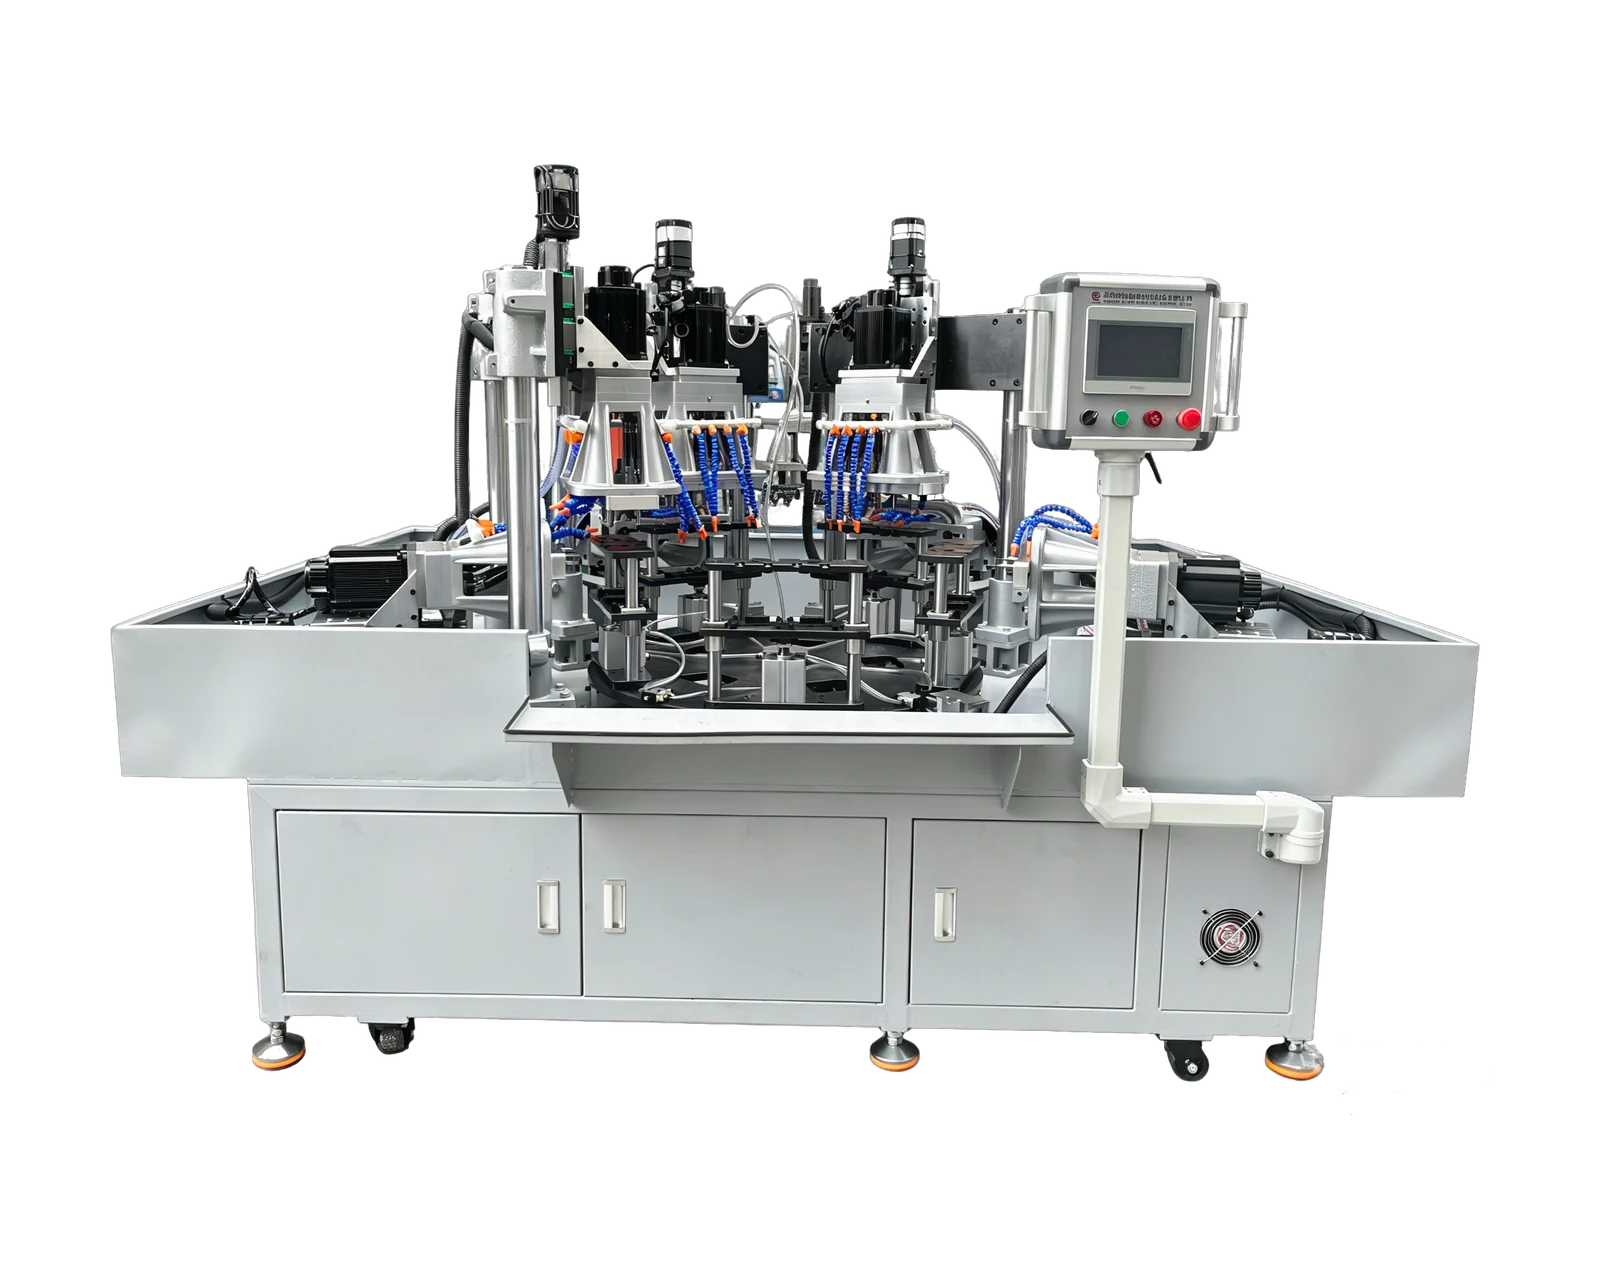
Máy khoan và ta rô quay nhiều đầu
Bố trí xoay đưa nhiều đầu gia công vào một trình tự xử lý chi tiết.
- Bản vẽ chi tiết và các thao tác yêu cầu
- Vị trí đồ gá và các mặt gia công có thể tiếp cận
- Mục tiêu đầu ra và phương pháp tải
Giá & phạm vi
Báo giá máy khoan và ta rô dùng bàn phân độ quay phải nêu cơ cấu phân độ, chức năng từng trạm, các đầu gia công lắp đặt, đồ gá, dụng cụ và phạm vi nạp phôi. Liệt kê riêng hệ điều khiển, xử lý phoi/dung dịch làm mát, đưa chi tiết ra và kiểm tra đã thống nhất. Phân biệt cấu hình được cung cấp với các trạm hoặc chức năng tùy chọn trong tương lai.
- Bản vẽ hoàn thiện với ID phần tử hình học được gia công và tình trạng chi tiết đầu vào
- Trình tự khoan, vát cạnh và ta rô ren bắt buộc, bao gồm cả công việc bị loại trừ
- Vật liệu, kích thước lỗ, sơ đồ ren và bề mặt kẹp được phép
- Bao gồm các biến thể, kỳ vọng chuyển đổi và tải thủ công hoặc tự động
- Mục tiêu đầu ra, ranh giới quan sát, vật tư tiện ích của nhà máy và bằng chứng chấp nhận
Trao đổi về dự án

