Máquinas estándar

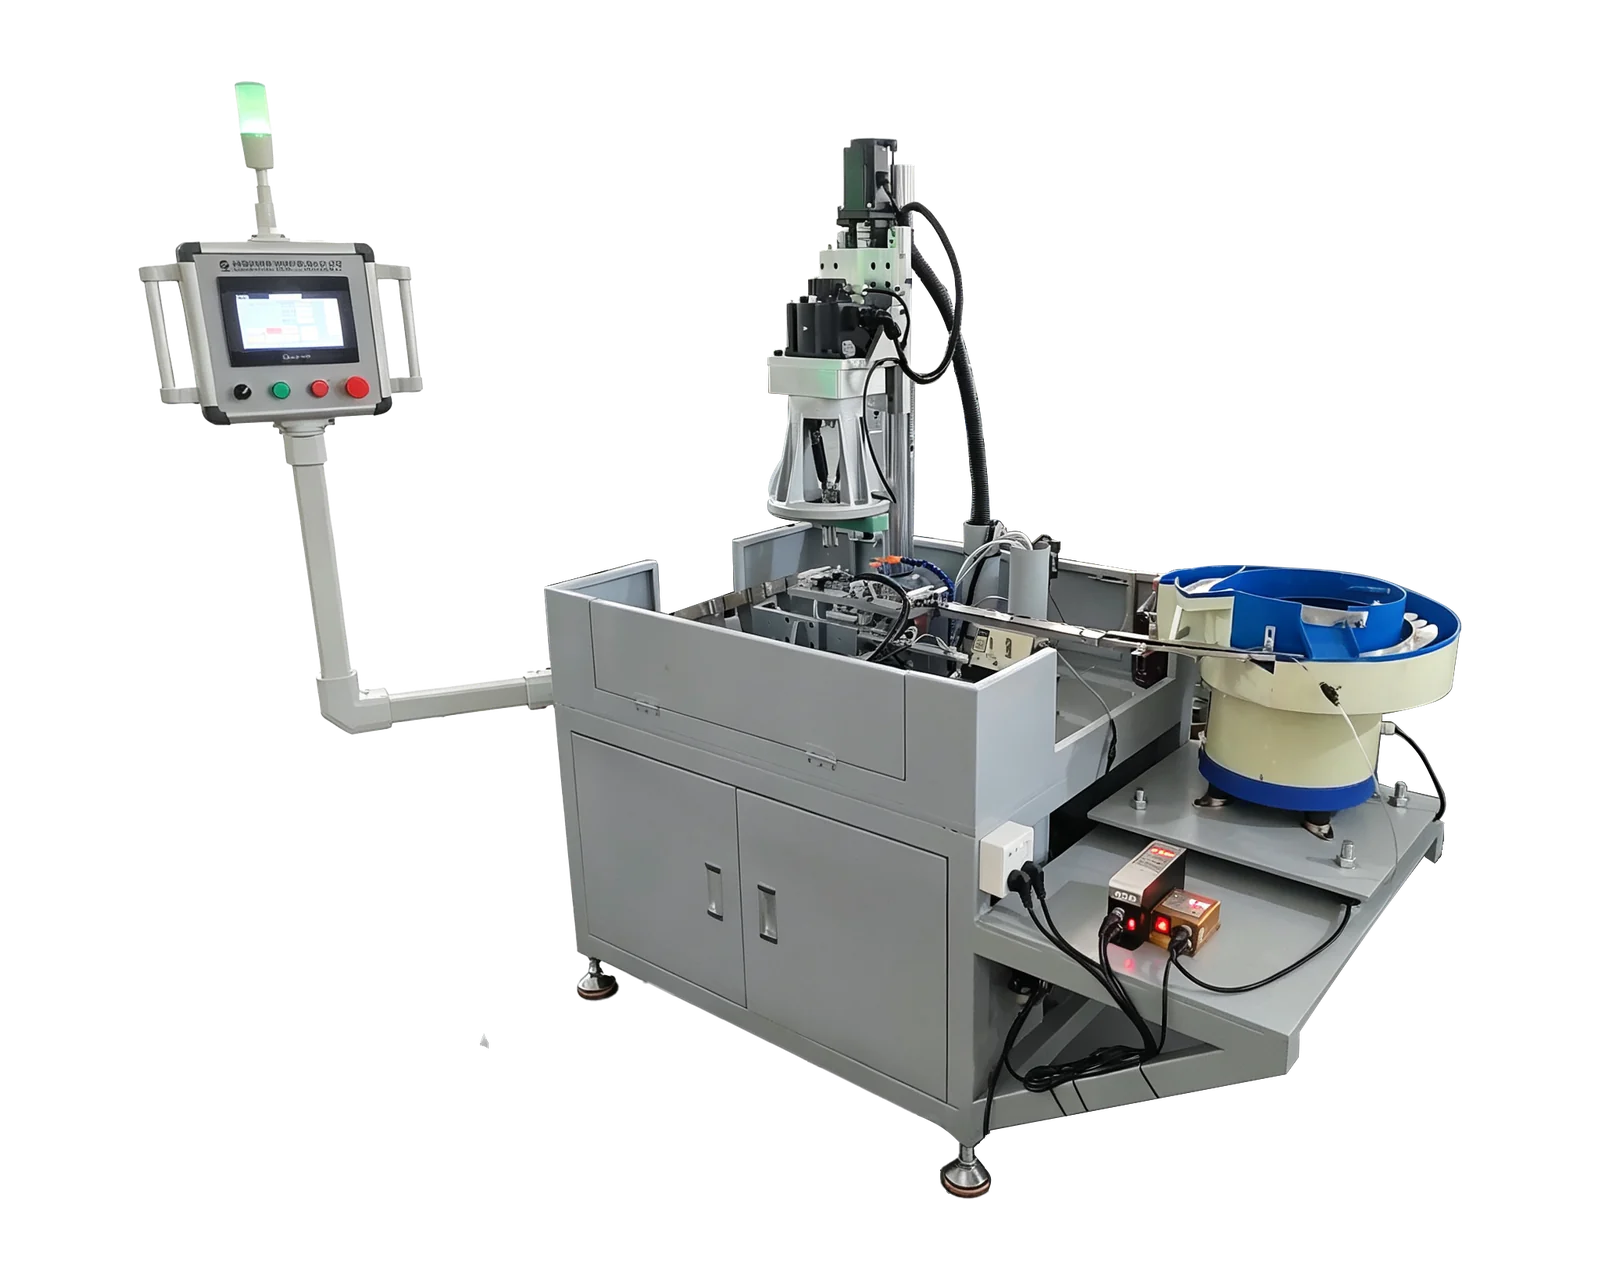
BX-4508V Máquina cortadora de rosca interna automática accionada por engranajes

Una máquina cortadora de roscas internas accionada por engranajes para roscas internas repetidas en orificios preparados. Haga coincidir el engranaje de paso de rosca, la herramienta de corte de rosca, el soporte y el accesorio con su pieza. Revise el BX-4508V cuando esté definida la tarea de corte de rosca interna; Incluya cada variante de rosca de tornillo y la condición del orificio suministrado en su consulta.

4508 Máquina cortadora de rosca interna automática accionada por engranajes

Características y proceso

Operaciones repetidas de corte de rosca interna donde el tamaño de la rosca, el paso de la rosca y la sujeción de la pieza se pueden definir de antemano.

  • Movimiento de avance del mecanizado de corte de rosca interna accionado por engranajes
  • Configuraciones de utillaje monohusillo o multihusillo
  • Sujeción seleccionada para la pieza

Roscado con macho · Movimiento de avance de mecanizado accionado por engranajes

Definir la configuración de la rosca del tornillo y del engranaje de paso de la rosca

Comience con los agujeros a medida que llegan a la estación de corte de rosca interna. La cotización debe conectar cada requisito de rosca de tornillo con un engranaje, herramientas y disposición de sujeción identificados.

Alcance del proceso
FunciónAlcance a revisarQué confirmar para su pieza
Listado de roscasIdentifique cada tamaño de rosca de tornillo, paso de rosca de tornillo y profundidad utilizable requerida.Designación métrica o en pulgadas, tolerancia y variantes de piezas
Engranajes para el paso de roscaConfirmar el engranaje suministrado para cada paso de rosca previsto y cómo se realizan los cambios.Juegos de engranajes incluidos, procedimiento de cambio y verificación de configuración
Agujero preparadoDefinir la entrada al corte de rosca interna, incluido el trabajo completado aguas arriba.Especificación del agujero previo al roscado, estado de entrada, configuración pasante o ciega y referencia de profundidad
Macho de roscar y portamachosRevisar la herramienta seleccionada con el movimiento de avance de mecanizado de la máquina y la pieza de trabajo.Identificación del macho de roscar, interfaz del portamachos, longitud saliente y espacio libre disponible
Útil de sujeción y cargaEspecifique cómo se ubica, sujeta, carga y retira la pieza.Superficies de posicionamiento, zonas protegidas, manipulación manual o alcance de la alimentación de piezas por separado

La gama M1–M8 publicada es una referencia de plataforma. No establece la idoneidad para cada pieza de acero inoxidable, latón o aluminio, ni para cada carga multihusillo. Las herramientas, la condición del material, la geometría del orificio y la configuración propuesta requieren una revisión de la aplicación.

Paso de rosca repetido o cambios frecuentes

Enumere los pasos de rosca de tornillo y la secuencia de lotes antes de comparar el corte de rosca de tornillo interno impulsado por engranajes y servo. Pregunte qué engranajes, herramientas y accesorios cambian, quién realiza la configuración y cómo se verifica la primera pieza. El tipo de unidad por sí solo no establece el tiempo total de cambio.

Requisitos de agujero ciego

Indique la profundidad útil de rosca por separado de la profundidad del agujero preparado, incluida la referencia del plano y la geometría del fondo. Pida al proveedor que confirme el recorrido, la inversión, la holgura y la limpieza para el macho seleccionado. No utilice una holgura de fondo universal como sustituto.

Corte de rosca interior monohusillo o multihusillo

Para varios agujeros, incluya las coordenadas, los pasos de rosca y las holguras de las herramientas. Un cabezal multihusillo es una opción específica de la aplicación; la propuesta debe definir las herramientas activas y la disposición de avance compatible. Una misma carrera compartida no admite automáticamente pasos de rosca diferentes.

Especificaciones de referencia

Estos valores de catálogo describen la plataforma de la máquina. Confirme el rango aplicable para su material, número de husillos, herramientas y requisitos de mecanizado antes de realizar el pedido.

BX-4508V
Modelo de catálogoBX-4508V
Rango de roscadoM1–M8
Carrera del husillo45 mm
Potencia del motor0.75 kW
regulación del cabezal de mecanizado0–260 mm

Opciones y requisitos

  • Engranaje con paso de rosca métrico o en pulgadas
  • Cabezal de mecanizado de corte de rosca interior multihusillo
  • Útil de sujeción específico para la pieza
  • tamaño de rosca y paso de rosca
  • Material de la pieza y profundidad de rosca
  • Patrón de agujeros y dibujo de piezas

Vídeo de funcionamiento del equipo

4508 Máquina cortadora de rosca interna automática accionada por engranajes

4508 Máquina cortadora de rosca interna automática accionada por engranajes

Los vídeos de operación y la orientación remota están disponibles en inglés y chino.

Ver el vídeo de referencia del equipo

Precio y alcance

El precio de la máquina cortadora de rosca interna BX-4508V depende del engranaje de paso de rosca incluido, los portaherramientas de corte de rosca, las herramientas, el accesorio y cualquier cabezal de mecanizado de husillo múltiple. Enumere la perforación, la carga y la inspección por separado para que la cotización de una estación de corte de rosca interna no se confunda con una celda de producción completa.

  • Planos de piezas y esquema de roscas para cada variante
  • Calidad del material, estado de suministro y especificación del agujero preparado
  • Profundidad de rosca utilizable, geometría de orificio ciego y requisitos de inspección
  • Juegos de engranajes de paso requeridos, herramientas y alcance del útil de sujeción
  • Preferencia de carga, objetivo de producción, destino y suministro eléctrico
Consultar su proyecto

Preguntas antes de realizar el pedido

¿El BX-4508V perfora el orificio antes de cortar la rosca interna?

Esta plataforma está listada para corte de roscas internas accionadas por engranajes. Defina cómo se suministra el agujero preparado. Si se debe incluir perforación o biselado, solicite una revisión completa del proceso y compare los diseños personalizados o de doble servo; no asuma que esas operaciones están incluidas aquí.

¿Puede roscar acero inoxidable o agujeros ciegos?

Envíe la calidad exacta, el estado del material, la rosca y la geometría del agujero para su evaluación. El rango del catálogo no confirma una capacidad específica para cada material ni una holgura de fondo. Solicite las herramientas propuestas y el alcance de los ensayos con piezas representativas antes de aceptar una afirmación de idoneidad para la aplicación.

¿Se incluyen los pasos de rosca métricos y en pulgadas?

El engranaje de paso de rosca métrico o en pulgadas figura como opción. La cotización debe identificar los pasos de rosca y los juegos de engranajes suministrados, además del procedimiento de cambio. Una lista de opciones generales no significa que se incluyan todos los pasos de rosca requeridos.


Recursos técnicos

Equipos relacionados

Taladrado y roscado con indexación rotativa

Taladrado y roscado con indexación rotativa

Transfiera las piezas entre estaciones de taladrado, chaflanado y roscado en una disposición rotativa. El número de estaciones, las herramientas y la carga se diseñan en función de la pieza.

Ver detalles
Alimentación y roscado automáticos

Alimentación y roscado automáticos

Combine la alimentación, el posicionamiento y el mecanizado de piezas en una célula específica. La aptitud para la alimentación depende de la forma, la orientación y el estado superficial de la pieza.

Ver detalles

Cuéntenos sobre su pieza

Comparta el plano, el material, los detalles de agujeros y roscas, la producción objetivo y el método de carga.

Consultar su proyecto