

เครื่องต๊าปเกลียวอัตโนมัติขับเคลื่อนด้วยเฟือง 4508
แท่นตัดเกลียวภายในแบบเกียร์ขับเคลื่อนสำหรับการตัดเกลียวซ้ำๆ เลือกเฟืองพิทช์เกลียว เครื่องมือ และฟิกซ์เจอร์สำหรับชิ้นงานของคุณ
ดูรายละเอียดผลิตภัณฑ์
เปรียบเทียบเครื่องต๊าปเกลียวระบบเฟืองและระบบเซอร์โวสำหรับเกลียวในที่ทำซ้ำบนชิ้นงานโลหะ เริ่มจากรายการเกลียว สภาพรูที่เตรียมไว้ และวัสดุ แล้วเลือกแบบเครื่อง BX-4508V หรือ BX-20015 พิจารณารูตัน เครื่องมือหลายสปินเดิล และการป้อนชิ้นงานเป็นข้อกำหนดแยกกัน
พิจารณารูที่เตรียมไว้ ความลึกของเกลียว และการวางแนวของชิ้นส่วนควบคู่ไปกับการต๊าปเกลียว ชิ้นส่วนขนาดเล็กที่ทำซ้ำๆ อาจได้รับประโยชน์จากการเตรียมการป้อนโดยเฉพาะ
| เครื่องจักรมาตรฐาน | เหมาะกับการใช้งาน | ข้อกำหนดอ้างอิง |
|---|---|---|
| เครื่องต๊าปเกลียวอัตโนมัติขับเคลื่อนด้วยเฟือง 4508 | การดำเนินการต๊าปเกลียวแบบซ้ำๆ ซึ่งสามารถกำหนดขนาดเกลียวของสกรู ระยะพิทช์เกลียวของสกรู และระยะการทำงานได้ล่วงหน้า | รุ่นตามแค็ตตาล็อก: BX-4508V ช่วงการต๊าปเกลียว: M1–M8 ระยะชักสปินเดิล: 45 mm กำลังมอเตอร์: 0.75 kW การปรับหัวเครื่องจักร: 0–260 mm |
| เครื่องเจาะหลายแกนแบบเซอร์โวคู่และเครื่องต๊าปเกลียว | ชิ้นส่วนที่มีรูซ้ำหรือรูปแบบเกลียวที่ได้ประโยชน์จากการตัดเฉือนหลายสปินเดิลที่ประสานกัน | รุ่นตามแค็ตตาล็อก: BX-20015 ระยะการเจาะ: Ø1–15 mm ช่วงการต๊าปเกลียว: M0.8–M16 ระยะชักสปินเดิล: 50–200 mm ความเร็วแกนหมุน: 200–5,000 rpm กำลังเซอร์โวมอเตอร์: 1.0–3.0 kW |
ค่าแค็ตตาล็อกเหล่านี้อธิบายแพลตฟอร์มของเครื่องจักร ตรวจสอบช่วงที่เกี่ยวข้องสำหรับวัสดุ จำนวนสปินเดิล เครื่องมือ และข้อกำหนดในการตัดเฉือนของคุณก่อนสั่งซื้อ
แท่นตัดเกลียวภายในแบบเกียร์ขับเคลื่อนสำหรับการตัดเกลียวซ้ำๆ เลือกเฟืองพิทช์เกลียว เครื่องมือ และฟิกซ์เจอร์สำหรับชิ้นงานของคุณ
ดูรายละเอียด
แท่นหลายสปินเดิลใช้เซอร์โวควบคุมการหมุนสปินเดิลและการป้อนเครื่องมือ เลือกหัวและฟิกซ์เจอร์ให้เหมาะกับรูและเกลียวบนชิ้นงาน
ดูรายละเอียดใช้ข้อกำหนดเหล่านี้เพื่อกำหนดแนวทางการสอบถาม ชนิดวัสดุและระบบขับเคลื่อนเป็นเพียงจุดเริ่มต้นในการพิจารณา ไม่ได้ยืนยันสมรรถนะเฉพาะหรือรับประกันผลการต๊าปเกลียว
| ความต้องการของคุณ | สิ่งที่ต้องตรวจสอบ | สำรวจตัวเลือกต่างๆ |
|---|---|---|
| การต๊าปเกลียวซ้ำๆ ของรูที่เตรียมไว้ | เปรียบเทียบเฟืองกำหนดพิทช์ เครื่องมือ หัวจับ และการเปลี่ยนงานที่ต้องใช้ กับการตั้งค่าเซอร์โว โดยใช้ขอบเขตอุปกรณ์จับยึดชิ้นงานเดียวกัน | การเลือกแบบขับเคลื่อนด้วยเกียร์เทียบกับเซอร์โว |
| การต๊าปเกลียวแบบมีรูตัน | แยกความลึกเกลียวที่ใช้งานได้ ความลึกของรูที่เตรียมไว้ และรูปทรงก้นรู พร้อมระบุผิวอ้างอิงและข้อกำหนดการตรวจสอบ | ข้อกำหนดสำหรับรูตัน (English) |
| เครื่องต๊าปเกลียวสแตนเลส | จัดเตรียมเกรด สภาพที่ให้ และรูที่เตรียมไว้ กำหนดตัวอย่างการทดลองที่เป็นตัวแทนและบันทึกผลลัพธ์ที่จำเป็น | รีวิวทดลองใช้งานสเตนเลส (English) |
| การเจาะและการต๊าปเกลียวอะลูมิเนียม | ระบุชนิดโลหะผสม สภาพอบชุบ รูปแบบชิ้นงานดิบ และขั้นตอนที่ทำมาก่อนหน้า พร้อมแยกว่าลักษณะงานใดทำเสร็จมาแล้ว และลักษณะงานใดต้องทำด้วยเครื่องนี้ | รีวิวชิ้นงานอลูมิเนียม (English) |
| การเจาะและตัดเกลียวในทองเหลือง | ระบุเกรดวัสดุจริง รูปแบบชิ้นงานที่ส่งมา สภาพรูที่เตรียมไว้ และบริเวณสัมผัสที่อนุญาตให้ใช้กำหนดตำแหน่งหรือจับยึด | รีวิวชิ้นงานทองเหลือง (English) |
รอบต๊าปเกลียวควบคุมการหมุนของดอกต๊าปและการเคลื่อนตามแกนเพื่อทำเกลียว ไม่ได้รวมการคัดแยกชิ้นงานหลวม การป้อนเข้าฟิกซ์เจอร์ หรือการนำชิ้นงานสำเร็จออกโดยอัตโนมัติ เซลล์ป้อนเฉพาะจึงเพิ่มขั้นตอนเหล่านั้นหลังจากประเมินรูปทรง ทิศทาง และสภาพชิ้นงานขาเข้า

โต๊ะหมุนเคลื่อนชิ้นงานผ่านสถานีเจาะ ลบมุม และต๊าปเกลียว จำนวนสถานี เครื่องมือ และวิธีป้อนชิ้นงานกำหนดตามชิ้นงานจริง
ดูรายละเอียด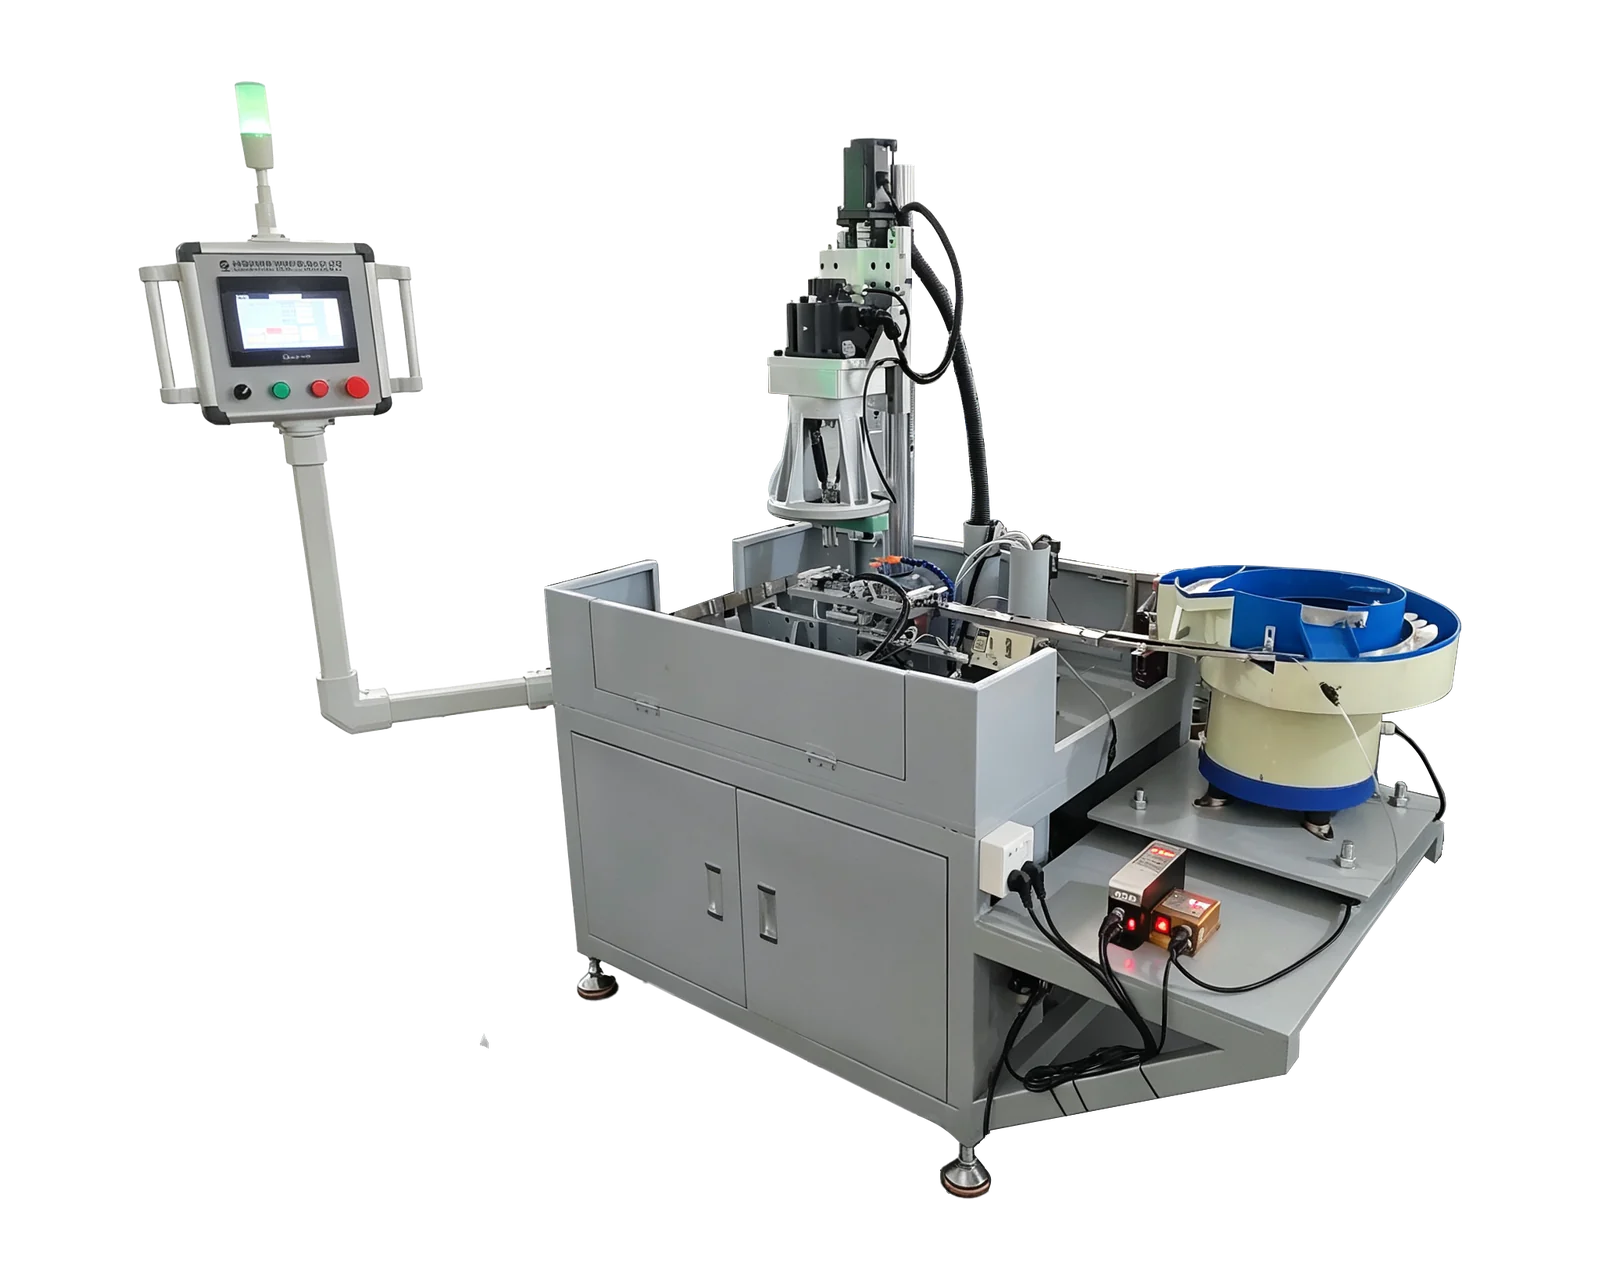
รวมการป้อนชิ้นส่วน การวางตำแหน่ง และการตัดเฉือนไว้ในเซลล์เฉพาะ ความเหมาะสมในการป้อนขึ้นอยู่กับรูปร่าง การวางแนว และสภาพพื้นผิวของชิ้นงาน
ดูรายละเอียดจับคู่เครื่องมือกับชิ้นส่วน
BX-4508V มีตัวเลือกหัวหลายสปินเดิล ส่วน BX-20015 เป็นแท่นเซอร์โวคู่สำหรับการกำหนดค่าที่ต้องประเมิน ช่วงการต๊าปในแคตตาล็อกของทั้งสองรุ่นไม่ได้ยืนยันว่ารองรับทุกกลุ่มเกลียวหรือจำนวนดอกต๊าปที่ทำงานพร้อมกันทุกแบบ
| ข้อกำหนดด้านชิ้นส่วน | การกำหนดค่าเพื่อตรวจสอบ | ข้อมูลที่ต้องการส่ง |
|---|---|---|
| เกลียวแบบซ้ำๆ โดยมีระยะห่างของเกลียวเท่ากัน | ประเมินหัวที่เหมาะกับกลุ่มเกลียวที่เข้ากันได้ ยืนยันความสัมพันธ์ระหว่างความเร็วหมุนกับอัตราป้อน หัวจับดอกต๊าป ความลึก และการกลับทิศในทุกตำแหน่ง | คำบรรยายภาพเกลียว ระยะห่างของเกลียว สภาพบอด/ทะลุ และความลึกที่ใช้งานได้ |
| พิทช์เกลียวหรือความลึกต๊าปเกลียวที่ต่างกัน | แยกลักษณะงานเป็นกลุ่มกระบวนการก่อนตัดสินใจต๊าปพร้อมกันหรือตามลำดับ ระบบป้อนร่วมกันไม่ได้เหมาะกับเกลียวทุกแบบโดยอัตโนมัติ | กำหนดการเกลียวแบบคุณลักษณะต่อคุณลักษณะและลำดับที่ต้องการ |
| เครื่องจักรเดิมสำหรับติดตั้งหัว | ตรวจสอบไดรฟ์ อินเทอร์เฟซการติดตั้ง การเคลื่อนที่และการจัดการการควบคุม ก่อนที่จะยืนยันการกำหนดค่าหัวตัดเฉือน | ข้อมูลจำเพาะของเครื่องหลัก แบบส่วนเชื่อมต่อ และภาพถ่ายขอบเขตการทำงาน |
วงจรต๊าปเกลียวแบบซิงโครนัสเกี่ยวข้องกับการหมุนของสปินเดิลและการป้อนตามแนวแกน โดยตัวมันเองไม่ได้กำหนดการป้อนชิ้นงานอัตโนมัติหรือรับประกันว่าเกลียวที่มีระยะพิทช์ต่างกันจะใช้การเคลื่อนที่ป้อนร่วมกันได้
มีวิดีโอการใช้งานและคำแนะนำระยะไกลเป็นภาษาอังกฤษและภาษาจีน
ชมวิดีโออ้างอิงอุปกรณ์ราคาเครื่องต๊าปเกลียวขึ้นอยู่กับแท่นเครื่องที่เลือก ชุดเฟืองกำหนดพิทช์หรือระบบเซอร์โว การจัดวางสปินเดิล เครื่องมือ หัวจับ และอุปกรณ์จับยึดชิ้นงาน ควรระบุเกรดวัสดุ สภาพรูที่เตรียมไว้ ความลึกเกลียวที่ต้องการ และขอบเขตการทดลองที่ตกลงกัน พร้อมแยกงานเจาะ การป้อนชิ้นงาน และการตรวจสอบ เพื่อให้เปรียบเทียบข้อเสนอสำหรับชิ้นงานสำเร็จเดียวกันได้
เปรียบเทียบขนาดเกลียว พิทช์ วัสดุ และข้อกำหนดในการเปลี่ยนงานจริง BX-4508V ใช้ชุดเฟืองกำหนดพิทช์ ส่วน BX-20015 ใช้เซอร์โวควบคุมการหมุนสปินเดิลและอัตราป้อน พิจารณาเครื่องมือ อุปกรณ์จับยึดชิ้นงาน และการตั้งค่าที่แต่ละชิ้นงานต้องใช้ ไม่ควรเลือกจากชื่อระบบขับเคลื่อนเพียงอย่างเดียว
กลุ่มวัสดุอย่างเดียวไม่เพียงพอสำหรับเลือกเครื่อง ควรส่งเกรดและสภาพวัสดุที่จัดหา ขนาดเกลียว ข้อกำหนดรูที่เตรียมไว้ และรูปทรงชิ้นงาน จากนั้นพิจารณาเครื่องมือ อุปกรณ์จับยึด และการทดลองที่เสนอสำหรับแต่ละงาน แทนการใช้ช่วงค่าจากแค็ตตาล็อกกับวัสดุทุกชนิด
ระบุความลึกเกลียวใช้งานได้แยกจากความลึกรูที่เตรียม พร้อมผิวอ้างอิง รูปทรงก้นรู และเกณฑ์ตรวจสอบ ให้ยืนยันดอกต๊าป หัวจับ ระยะเดิน การกลับทิศ และขอบเขตกำจัดเศษหรือทำความสะอาดร่วมกัน ชนิดระบบขับอย่างเดียวไม่กำหนดระยะเผื่อก้นรูที่ใช้ได้กับทุกงาน
BINSING มีระบบป้อนชิ้นงานและต๊าปเกลียวเฉพาะทาง ความเหมาะสมขึ้นอยู่กับว่าชิ้นงานในสภาพที่จัดส่งตามปกติสามารถแยก จัดทิศทาง กำหนดตำแหน่ง และนำออกได้อย่างสม่ำเสมอหรือไม่ ควรส่งแบบ รูปถ่าย และข้อมูลตัวอย่างชิ้นงานก่อนยืนยันว่ารองรับการป้อนอัตโนมัติ
ระบุขนาดและพิทช์เกลียว ความลึกเกลียวที่ใช้งานได้ รายละเอียดรูทะลุหรือรูตัน วัสดุ และข้อกำหนดรูที่เตรียมไว้ พร้อมตำแหน่งรู รูปถ่ายชิ้นงาน ผลผลิตเป้าหมาย และวิธีป้อนชิ้นงานที่ต้องการ ระบุงานเจาะหรือลบมุมเพิ่มเติมเพื่อให้ข้อเสนอครอบคลุมงานตัดเฉือนทั้งหมด
ส่งแบบ วัสดุ รายละเอียดรูและเกลียว เป้าหมายการผลิต และวิธีโหลดชิ้นงานที่ต้องการ