Sonderlösungen

Rundschaltbohr- und Gewindeschneidmaschinen

Planen Sie Bohren, Anfasen und Gewindeschneiden rund um einen Rundschalttisch. BINSING überprüft die Stationszuordnungen, Vorrichtungen, Werkzeuge und Lademethoden anhand Ihrer Teilezeichnung und Prozessroute. Fordern Sie eine Mehrplatzkonfiguration mit klar definiertem Umfang an.

Rundschaltbohren und Gewindeschneiden

Funktionen und Prozess

Kombinieren Sie wiederholte Vorgänge in einer indexierten Reihenfolge

  • Mehrere Bearbeitungsstationen rund um einen Drehtisch
  • SPS-gesteuerter Bearbeitungsablauf
  • Manuelle oder automatische Beladung für das Teil ausgewählt

Bohren · Anfasen · Gewindeschneiden · Indexieren

Folgen Sie einem Teil durch die vorgeschlagenen Stationen

Dieser beispielhafte Prozessweg erläutert, welche Fragen ein Stationsplan beantworten sollte. Er legt weder eine Stationsanzahl fest noch besagt er, dass jede genannte Bearbeitung geliefert wird. Nach Prüfung des Teils kann ein Angebot Funktionen zusammenfassen, trennen oder weglassen.

Prozessumfang
FunktionPrüfungsumfangFür Ihr Werkstück zu bestätigen
Beladen und positionierenDas Teil kommt im vereinbarten Anlieferungszustand an und wird für den Prozess positioniert.Wer belädt, wie wird die Ausrichtung hergestellt und welche Bezüge positionieren das Teil?
BohrenDas erforderliche Ausgangsloch wird vor der anschließenden Gewindebearbeitung erstellt.IDs bearbeiteter geometrischer Elemente, Werkzeugzugang, Spanfreiheit und Anforderungen an vorbereitete Löcher
Bei Bedarf anfasenDie in der Zeichnung definierte Kante bzw. der Eingang wird in der vorgesehenen Phase vorbereitet.Welche Werkstückoberfläche erreicht wird und ob eine separate Position oder ein eigenes Werkzeug benötigt wird
Gewinde schneidenDas vorbereitete Loch erreicht das zugewiesene Gewindeschneidwerkzeug.Gewindespezifikation, Tiefe, Vorschub-/Rotationsverhältnis und Rückzugsmethode
Entladen und überprüfenDas Fertigteil verlässt den Prozess; vereinbarte Prüfungen bestimmen seine Freigabe und weitere Behandlung.Welche Kontrollen enthalten sind, welche außerhalb der Maschine stattfinden und wo Teile gesammelt werden

In einem überprüften Layout können mehrere Teile gleichzeitig unterschiedliche Positionen einnehmen. Ein Teil folgt immer noch seiner erforderlichen Operationsreihenfolge. Stationsanzahl, Bearbeitungskopfanzahl und fertige Teile pro Index sind separate Größen; Keiner allein schafft den Output.

Werkstückspannung auf der ganzen Strecke

Ordnen Sie den Werkzeugzugriff und die Klemmung für jedes Merkmal zu. Identifizieren Sie, ob das Teil in einer Vorrichtung verbleibt oder übertragen wird, und wie Zeichnungsbeziehungen nach der vollständigen Sequenz überprüft werden.

Zyklus- und Leistungsgrenze

Fordern Sie ein Zeitdiagramm mit Bearbeitung, Werkzeugrückzug, Rundtakten, Beruhigungszeit und Be- sowie Entladen an. Bestätigen Sie, welche Vorgänge sich zeitlich überschneiden können. Vergleichen Sie akzeptierte Teile über den vereinbarten Beobachtungszeitraum einschließlich relevanter Unterbrechungen.

Rundschalt- oder Servo-Traverse

Vergleichen Sie beide mit denselben Teilevarianten, erforderlichen Vorgängen und demselben eingehenden Status. Die Bewegungsbezeichnung allein regelt nicht den Werkzeugzugriff, die Umrüstarbeiten oder die Ausgabe; Fordern Sie für jeden Kandidaten eine vollständige Route an.

Ausstattungsbeispiele

Diese Gerätereferenzen veranschaulichen Layouts. Spezifikationen und Leistung werden für die vorgeschlagene Konfiguration und das vorgeschlagene Werkstück bestätigt.

Rundtaktbohren, Anfasen und Gewindeschneiden

Rundtaktbohren, Anfasen und Gewindeschneiden

Separate Stationen führen aufeinanderfolgende Bearbeitungen an einem indexierten Teil durch.

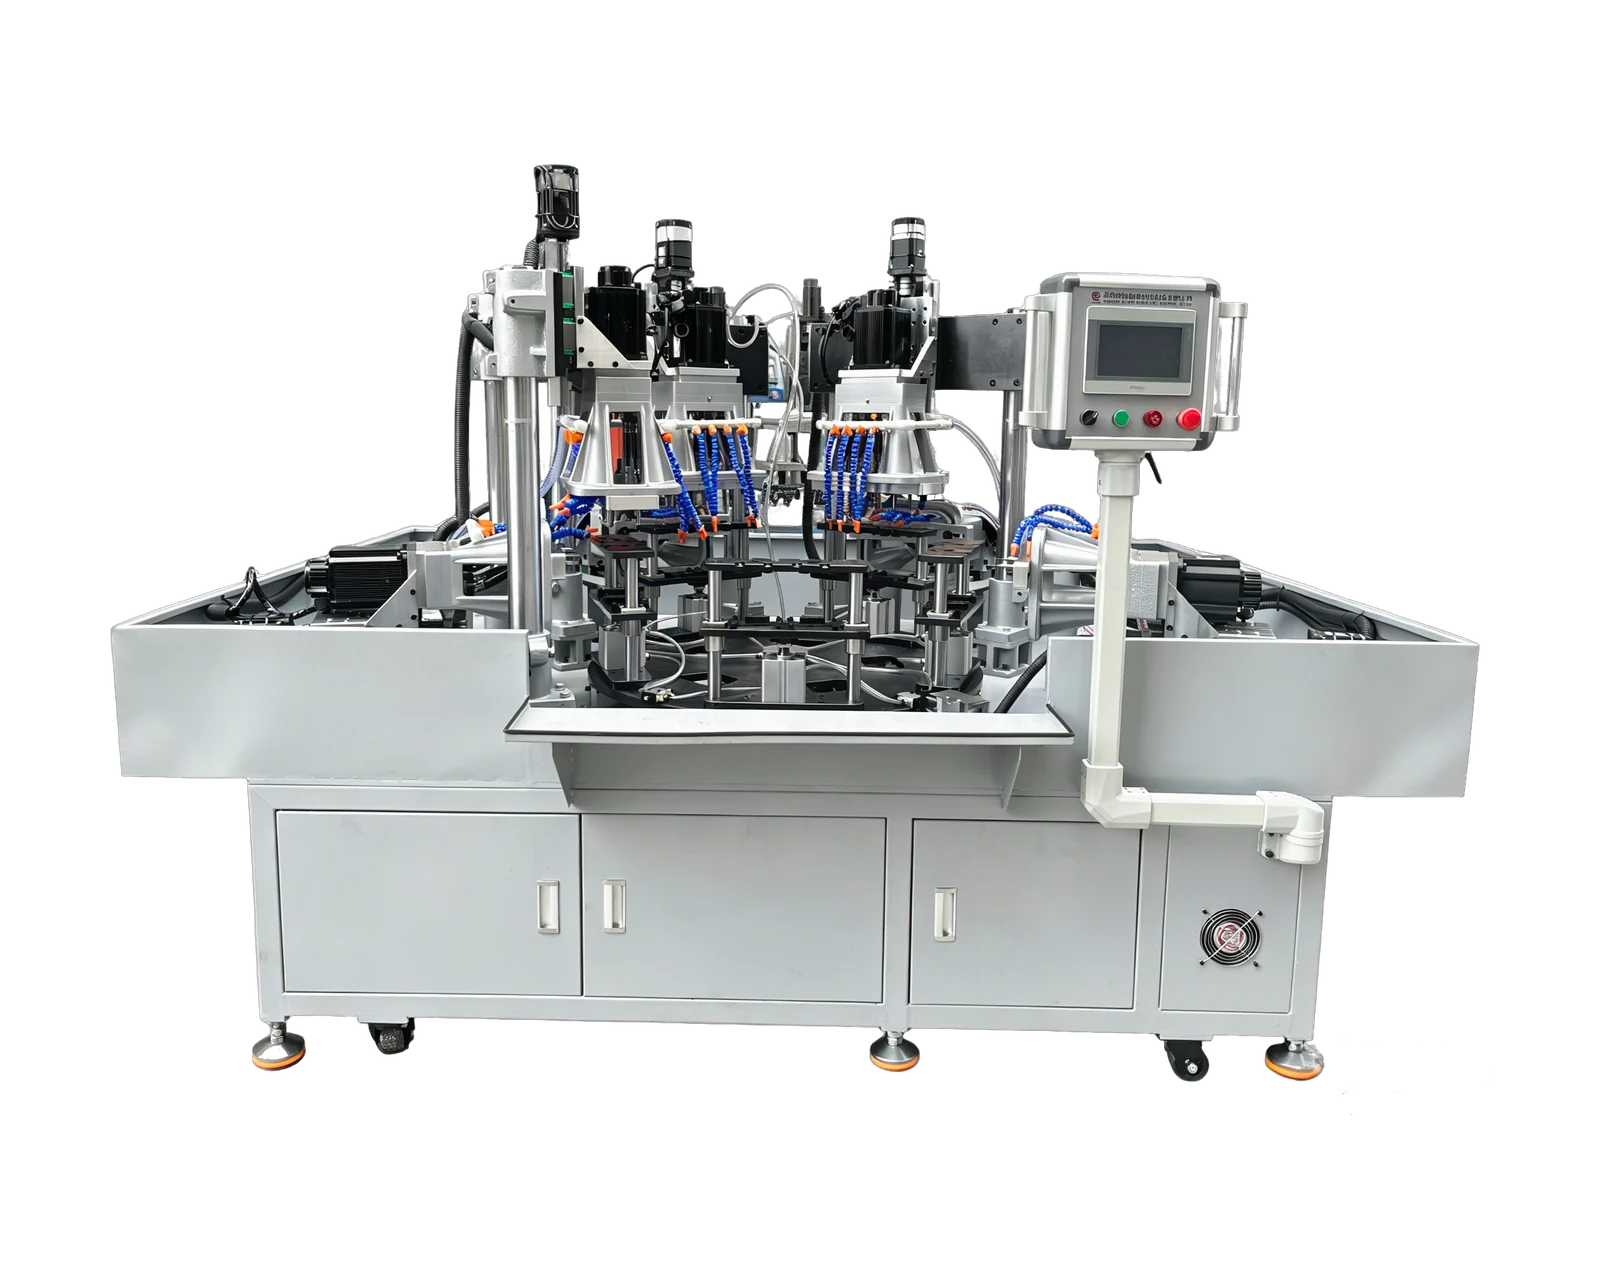
Rundtakt-Bohr- und Gewindeschneidzelle mit mehreren Köpfen

Rundtakt-Bohr- und Gewindeschneidzelle mit mehreren Köpfen

Eine rotierende Anordnung vereint mehrere Bearbeitungsköpfe in einer Teilebearbeitungssequenz.

  • Teilezeichnung und erforderliche Vorgänge
  • Vorrichtungspositionen und zugängliche Bearbeitungsoberflächen von Werkstücken
  • Produktionsziel und Beladungsmethode

Video zur Gerätebedienung

Rundschaltbohren und Gewindeschneiden

Rundschaltbohren und Gewindeschneiden

Bedienvideos und Fernanleitung sind auf Englisch und Chinesisch verfügbar.

Sehen Sie sich das Referenzvideo zur Ausrüstung an

Preis & Umfang

Ein Angebot für eine Rundtakt-Bohr- und Gewindeschneidmaschine sollte Taktanordnung, Stationsfunktionen, installierte Köpfe, Spannvorrichtungen, Werkzeuge und Beladungsumfang benennen. Führen Sie Steuerung, Späne- und Kühlmittelhandhabung, Ausschleusung und vereinbarte Prüfung separat auf. Unterscheiden Sie die gelieferte Konfiguration von optionalen künftigen Stationen oder Funktionen.

  • Fertige Zeichnung mit bearbeiteten geometrischen Element-IDs und Zustand der eingehenden Teile
  • Erforderliche Bohr-, Anfas- und Gewindeschneidreihenfolge, einschließlich ausgeschlossener Arbeiten
  • Material, Lochabmessungen, Gewindeplan und zulässige Spannflächen
  • Enthaltene Varianten, Umrüstvoraussetzungen und manuelle oder automatische Beladung
  • Produktionsziel, Beobachtungsgrenzen, Versorgungsanschlüsse und Abnahmenachweise
Projekt besprechen

Fragen vor der Bestellung

Bedeutet ein Drehtisch, dass alle Vorgänge gleichzeitig erfolgen?

Das Layout muss festlegen, welche Stationen zusammenarbeiten und welche Aktionen warten. Das Bohren und Gewindeschneiden desselben Lochs bleibt geordnete Vorgänge, auch wenn andere Teile im gleichen Intervall an anderer Stelle bearbeitet werden.

Wie viele Stationen benötigt meine Maschine?

Beginnen Sie mit den erforderlichen Betriebs-, Zugangs-, Halte- und Handhabungsfunktionen. Die überprüfte Route bestimmt die Stationsanordnung. Bei einem veröffentlichten Maschinenbild handelt es sich für Sie um eine Konfigurationsreferenz und nicht um eine feste Stationsspezifikation.

Kann die Maschine mit einer automatischen Beladung ausgestattet sein?

Manuelle oder automatische Beladung kann zusammen mit der Rundtaktanordnung geprüft werden. Die automatische Teilezuführung erfordert eine eigene Prüfung der Teilebereitstellung und einen eigenen Leistungsumfang. Beziehen Sie Anlieferverpackung, Ausrichtung, zu schützende Flächen und repräsentative Teile in diese Prüfung ein.


Technische Informationen

Zugehörige Ausrüstung

4508 Automatische Gewindeschneidmaschine mit Zahnradantrieb

4508 Automatische Gewindeschneidmaschine mit Zahnradantrieb

Eine zahnradgetriebene Innengewindeschneidplattform für die wiederholte Bearbeitung von Schraubengewinden. Wählen Sie das Gewindesteigungsgetriebe, die Werkzeuge und die Vorrichtung für Ihr Werkstück aus.

Details ansehen
Dual-Servo-Mehrspindelbohr- und Gewindeschneidmaschine

Dual-Servo-Mehrspindelbohr- und Gewindeschneidmaschine

Servogesteuerte Spindeldrehung und Vorschubbewegung auf einer Mehrspindelplattform. Passen Sie den Bearbeitungskopf und die Vorrichtung an die Löcher und Schraubengewinde in Ihrem Teil an.

Details ansehen

Beschreiben Sie Ihr Werkstück

Teilen Sie Zeichnung, Werkstoff, Bohrungs- und Gewindedaten, Zielausbringung und gewünschte Beladung mit.

Projekt besprechen