Standardmaschinen

Horizontale Doppelbearbeitungskopf-Bohrmaschine

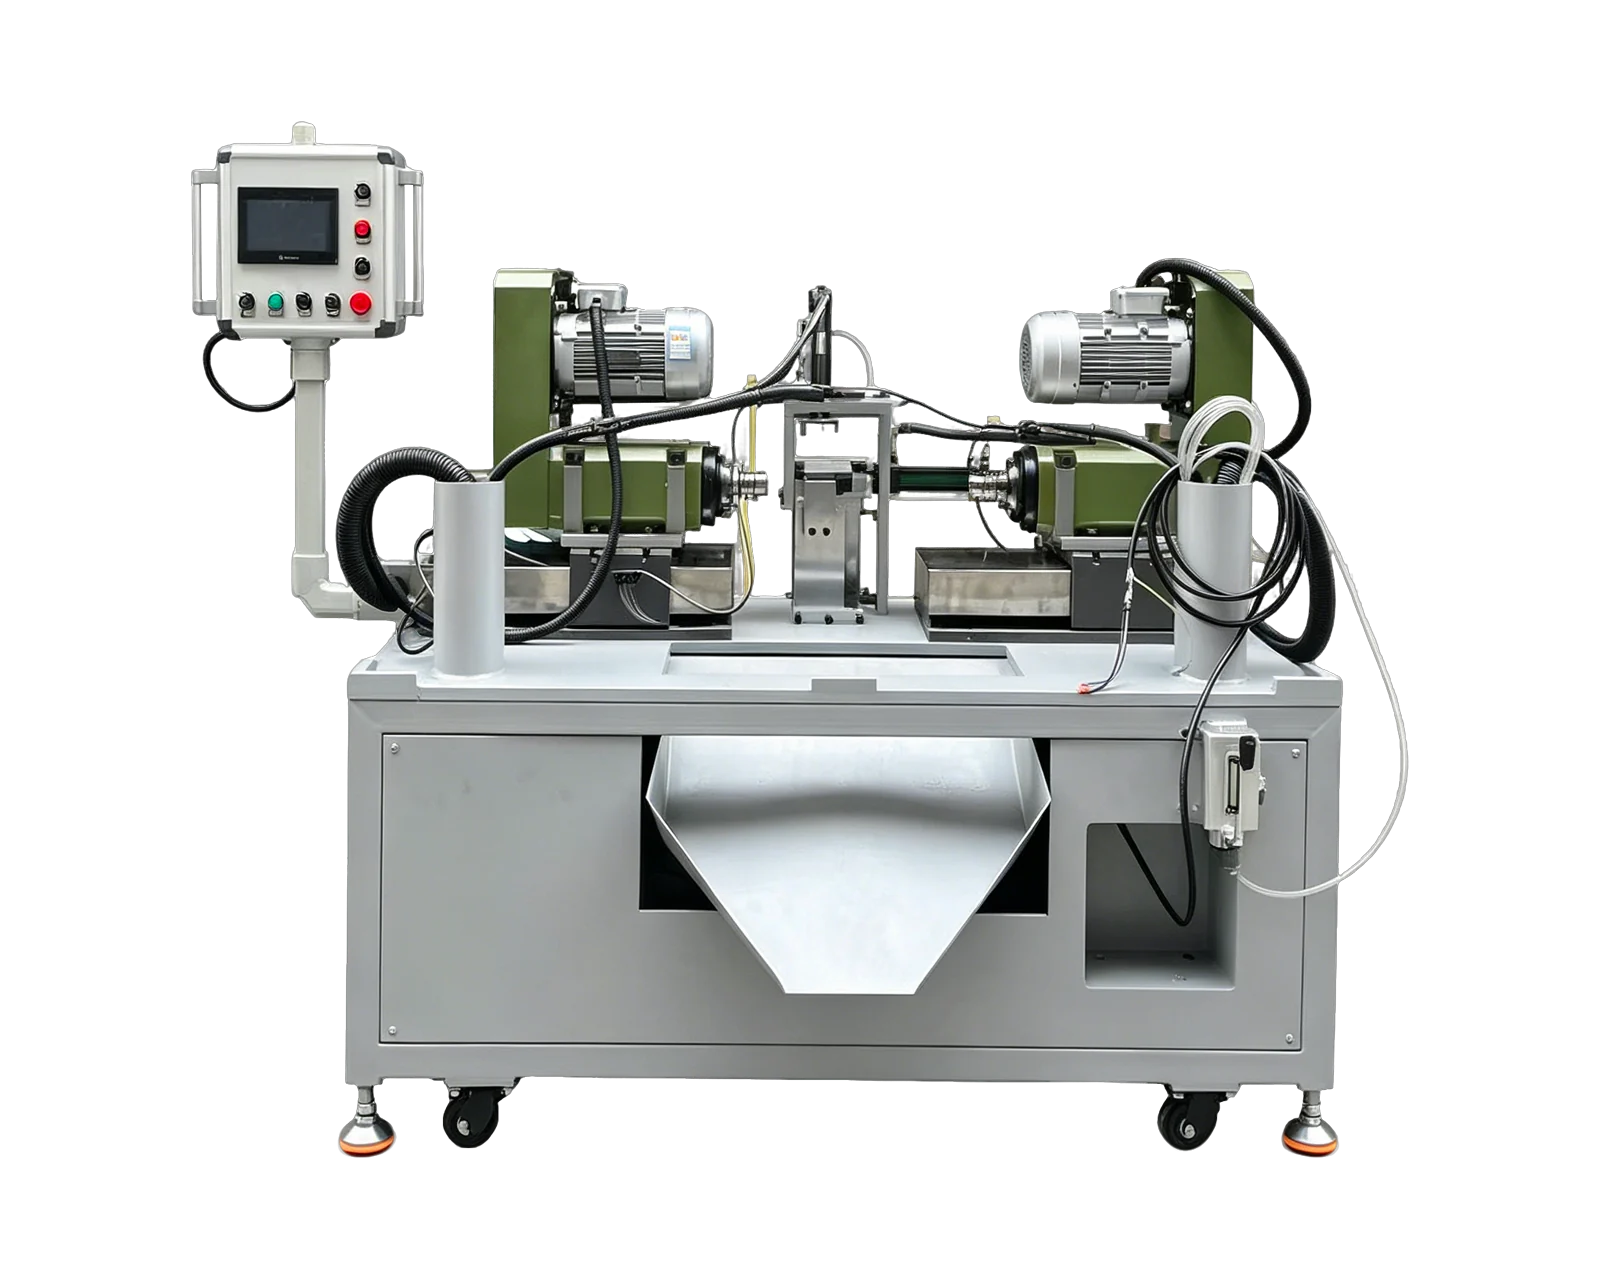
Prüfen Sie eine Bohranordnung mit gegenüberliegenden Köpfen für wiederkehrende Metallteile mit Merkmalen an beiden Enden. BINSING stimmt Werkstückspannung, Kopfverfahrweg und Beladungsmethode auf Ihre Zeichnung ab. Definieren Sie jedes Ende separat, bevor Sie eine Konfiguration für beidseitiges Bohren anfragen.

Horizontale Doppelbearbeitungskopf-Bohrmaschine

Funktionen und Prozess

Wiederholte Teile, die an beiden Enden gebohrt werden müssen und eine Vorrichtung benötigen, die beide Bearbeitungsflächen positioniert.

  • Gegenüberliegende horizontale Bearbeitungsköpfe
  • Teilespezifisches Spannen und Positionieren
  • Beladeanordnung für das Werkstück überprüft

Bohren · Beidseitige Endenbearbeitung

Definieren Sie beide Enden und die Beziehung zwischen ihnen

Die Prüfung einer beidseitigen Bearbeitung erfordert mehr als die Gesamtteillänge. Legen Sie aus einer angegebenen Blickrichtung die Bearbeitungsanforderungen links und rechts fest. Vereinbaren Sie anschließend, wie das angelieferte Teil positioniert und die geometrische Beziehung der fertigen Merkmale geprüft wird.

Prozessumfang
FunktionPrüfungsumfangFür Ihr Werkstück zu bestätigen
Ende AGeben Sie die vom ersten Bearbeitungskopf angefahrenen Merkmale an.Lochdurchmesser, Tiefe/Referenz, Eintrittsbedingung und umgebende Geometrie
Ende BGeben Sie die Merkmale des gegenüberliegenden Endes unabhängig voneinander an, einschließlich ungleicher Anforderungen.Lochgröße/-tiefe, vorbereitete Merkmale und alle anderen Werkzeuge oder Vorgänge
WerkstückpositionierungÜberprüfen Sie die Anschläge, Stützen und Klemmen, wobei beide Werkzeugwege sichtbar sind.Gesamtlänge und ihre Variation, Auflageflächen, Ausrichtung und zulässige Kontaktflächen
BearbeitungskopfbewegungenAnfahren, Bohren und Rückzug für jeden Bearbeitungskopf definieren.Erforderliche Verfahrwege und Freiräume sowie gleichzeitiger oder aufeinanderfolgender Ablauf der geprüften Bearbeitungsfolge
Geometrische Beziehung nach der BearbeitungÜberprüfen Sie sowohl einzelne Features als auch die zeichnungsdefinierte Beziehung zwischen ihnen.Prüfbezug, Positions- und Ausrichtungsanforderungen sowie Verantwortung für die Ergebnisprotokolle

Zwei gegenüberliegende Bearbeitungsköpfe allein bewirken keine synchrone Bewegung, gleiche Endmerkmale oder eine bestimmte Genauigkeit. Werkstückabmessungen, Bohrkapazität und Verfahrweg werden für das vorgeschlagene Material, die Werkzeuge und die Konfiguration bestätigt. Das Gewindeschneiden erfordert einen gesondert bestätigten Prozessumfang.

Längenvarianten und Zustand der angelieferten Enden

Listen Sie alle Teillängen, Endzustände und Varianten in der Anfrage auf. Fragen Sie nach, welche Anschläge, Halterungen, Vorrichtungen oder Bearbeitungskopfeinstellungen sich zwischen ihnen ändern. Ein Foto kann den nutzbaren Arbeitsbereich nicht ermitteln.

Beladung und Gesamtausbringung

Beschreiben Sie, wie das Teil die Vorrichtung erreicht und wieder verlässt. Vergleichen Sie Positionierung, Spannen, beide Bearbeitungsvorgänge, Entnahme und vereinbarte Kontrolle gemeinsam. Zwei Bearbeitungsköpfe sind kein Beweis für einen festen Leistungsvervielfacher.

Wann sollte ein anderes Layout überprüft werden?

Wenn das Teil auch Löcher auf der Ober- oder Seitenfläche erfordert, vergleichen Sie eine mehrseitige Anordnung. Wenn die Hauptanforderung eine Abfolge von Bohr- und Innengewindeschneidpositionen ist, überprüfen Sie die Prozessroute, bevor Sie eine Plattform mit zwei Enden auswählen.

Konfigurationsdetails zur Bestätigung

Für diese Plattform ist keine universelle Kapazität angegeben. Die folgenden Konfigurationsdetails werden anhand Ihrer Werkstück- und Bearbeitungsanforderungen bestätigt.

Horizontale Doppelbearbeitungskopf-Bohrmaschine
MaschinenanordnungZwei gegenüberliegende horizontale Bearbeitungsköpfe
WerkstückgrößeBestätigt anhand der Teilezeichnung
Bohrkapazität und VerfahrwegBestätigt für Material und Werkzeug
LademethodeFür die Anwendung ausgewählt

Optionen und Anforderungen

  • Werkstückhalterung und Teileanschläge
  • Bearbeitungskopfweg und Werkzeugausstattung
  • Be- und Entladeanordnung
  • Teillänge und Stirnflächenabmessungen
  • Lochangaben an beiden Enden
  • Material- und Produktionsziel

Video zur Gerätebedienung

Horizontale Doppelbearbeitungskopf-Bohrmaschine

Horizontale Doppelbearbeitungskopf-Bohrmaschine

Bedienvideos und Fernanleitung sind auf Englisch und Chinesisch verfügbar.

Sehen Sie sich das Referenzvideo zur Ausrüstung an

Preis & Umfang

Der Preis einer horizontalen Doppelbearbeitungskopf-Bohrkonfiguration hängt vom Bearbeitungskopf und der Verfahranordnung, der Werkzeugausstattung an jedem Ende, der Werkstückhalterung, den enthaltenen Längenvarianten und dem Lade-/Entladeumfang ab. Fordern Sie eine separate Bestätigung der Arbeiten an jedem Ende und der Prüfgrenzen für fertige Teile an. Aus dem Gerätebild geht kein universeller Teillängen- oder Lochkapazitätsbereich hervor.

  • Eingehende und fertige Zeichnungen, wobei Ende A/Ende B aus einer angegebenen Ansicht beschriftet ist
  • Teilelängen, Toleranzen, Material und die gelieferte Stirnflächenbeschaffenheit
  • Bohrungsdurchmesser, Tiefen und zeichnungsdefinierte Beziehungen beider Enden
  • Positionier- und Auflagebereiche, zu schützende Flächen und alle erforderlichen Varianten
  • Beladungsmethode, Produktionsziel, verfügbare Versorgungsanschlüsse und Abnahmeprüfungen
Projekt besprechen

Fragen vor der Bestellung

Können die beiden Enden unterschiedliche Löcher haben?

Geben Sie die Anforderungen jedes Endes separat an, damit die Bearbeitungsköpfe, Werkzeuge und Reihenfolge überprüft werden können. Gegenüberliegende Bearbeitungsköpfe erfordern keine identischen Merkmalsbeschreibungen, eine bestimmte gemischte Konfiguration muss jedoch anhand der Zeichnung bestätigt werden.

Gewährleistet das Doppelkopfbohren koaxiale Löcher?

Nein. Geben Sie die tatsächliche Zeichnungsanforderung und ihre Prüfgrundlage an. Positionierung, Werkstückspannung, Werkzeuge und eingerichteter Prozess müssen geprüft und anschließend durch die vereinbarten Fertigteilnachweise belegt werden.

Kann diese Maschine auch beidseitig Gewinde schneiden?

Bei der veröffentlichten Plattform handelt es sich um eine Bohrreferenz für Gegenbearbeitungsköpfe. Wenn das Schneiden von Innengewinden erforderlich ist, geben Sie das Schraubengewinde, die Gewindesteigung, die nutzbare Tiefe und das vorbereitete Loch an jedem Ende an. Der Lieferant muss einen geeigneten Prozess- und Ausstattungsumfang bestätigen, bevor er in das Angebot aufgenommen wird.

Technische Informationen

Zugehörige Ausrüstung

Mehrseitiges Bohren und Gewindeschneiden

Mehrseitiges Bohren und Gewindeschneiden

Kombinieren Sie vertikale und horizontale Bearbeitungsköpfe für Teile mit Löchern oder Gewinden auf mehreren Flächen. Bestätigen Sie den Zugang, die Klemmung und den Arbeitsablauf, bevor Sie ein Layout auswählen.

Details ansehen

Beschreiben Sie Ihr Werkstück

Teilen Sie Zeichnung, Werkstoff, Bohrungs- und Gewindedaten, Zielausbringung und gewünschte Beladung mit.

Projekt besprechen
