Entdecken Sie Anlagen für Ihre Anfrage
Automatische Bohr- und Gewindeschneidmaschinen →Vergleichen Sie Standardplattformen und kundenspezifische Anordnungen und bereiten Sie anschließend die Werkstück- und Produktionsanforderungen für Ihr Angebot vor.
Vier Bedeutungen des Maschinentyps unterscheiden
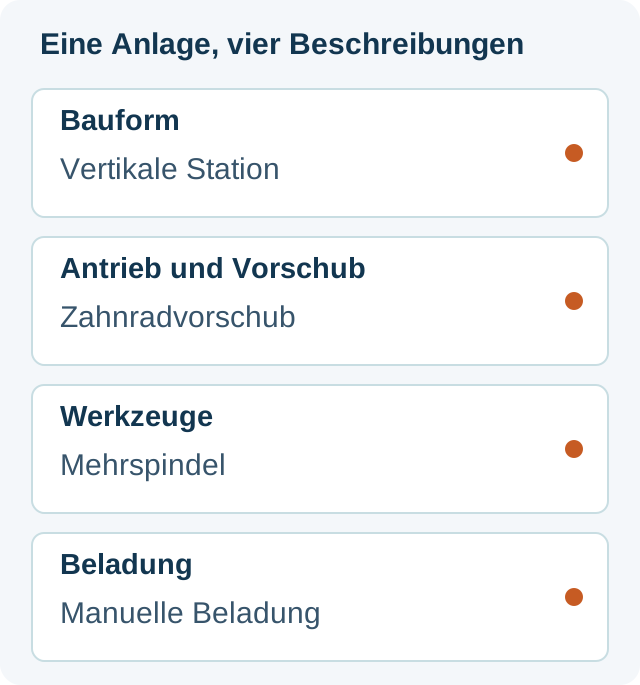
Arm, vertikal, Servo, Mehrspindel und automatisch beschreiben unterschiedliche Merkmale. Eine Liste, die sie als einander ausschließende Optionen nebeneinanderstellt, verdeckt sinnvolle Kombinationen. Beschreiben Sie die geplante Maschine in einem Satz: Wo arbeitet das Werkzeug, wie entstehen Drehung und Vorschub, wie viele Bohrungen werden bearbeitet und wer oder was lädt das Werkstück?
Die Grafik zeigt eine hypothetische Kombination und keine Spezifikation einer gelieferten Maschine. Die Tabelle zeigt, was jede Einteilung aussagt und welche Entscheidung separat erforderlich bleibt.
Die Bauform nach dem Werkstück wählen
Ein Gelenkarm trägt das Werkzeug, während es innerhalb seines Arbeitsbereichs zu den Bohrungen geführt wird. Prüfen Sie bei großen Bauteilen mit verteilten zugänglichen Bohrungen zunächst, ob alle Positionen bei abgestütztem Werkstück erreichbar sind. Prüfen Sie neben der nominellen Reichweite auch Ausrichtung und Spannung. Das offizielle ROSCAMAT-Programm umfasst elektrische und pneumatische Gelenk-Gewindeschneidarme; diese Antriebe gehören zur Kategorie der Arme.
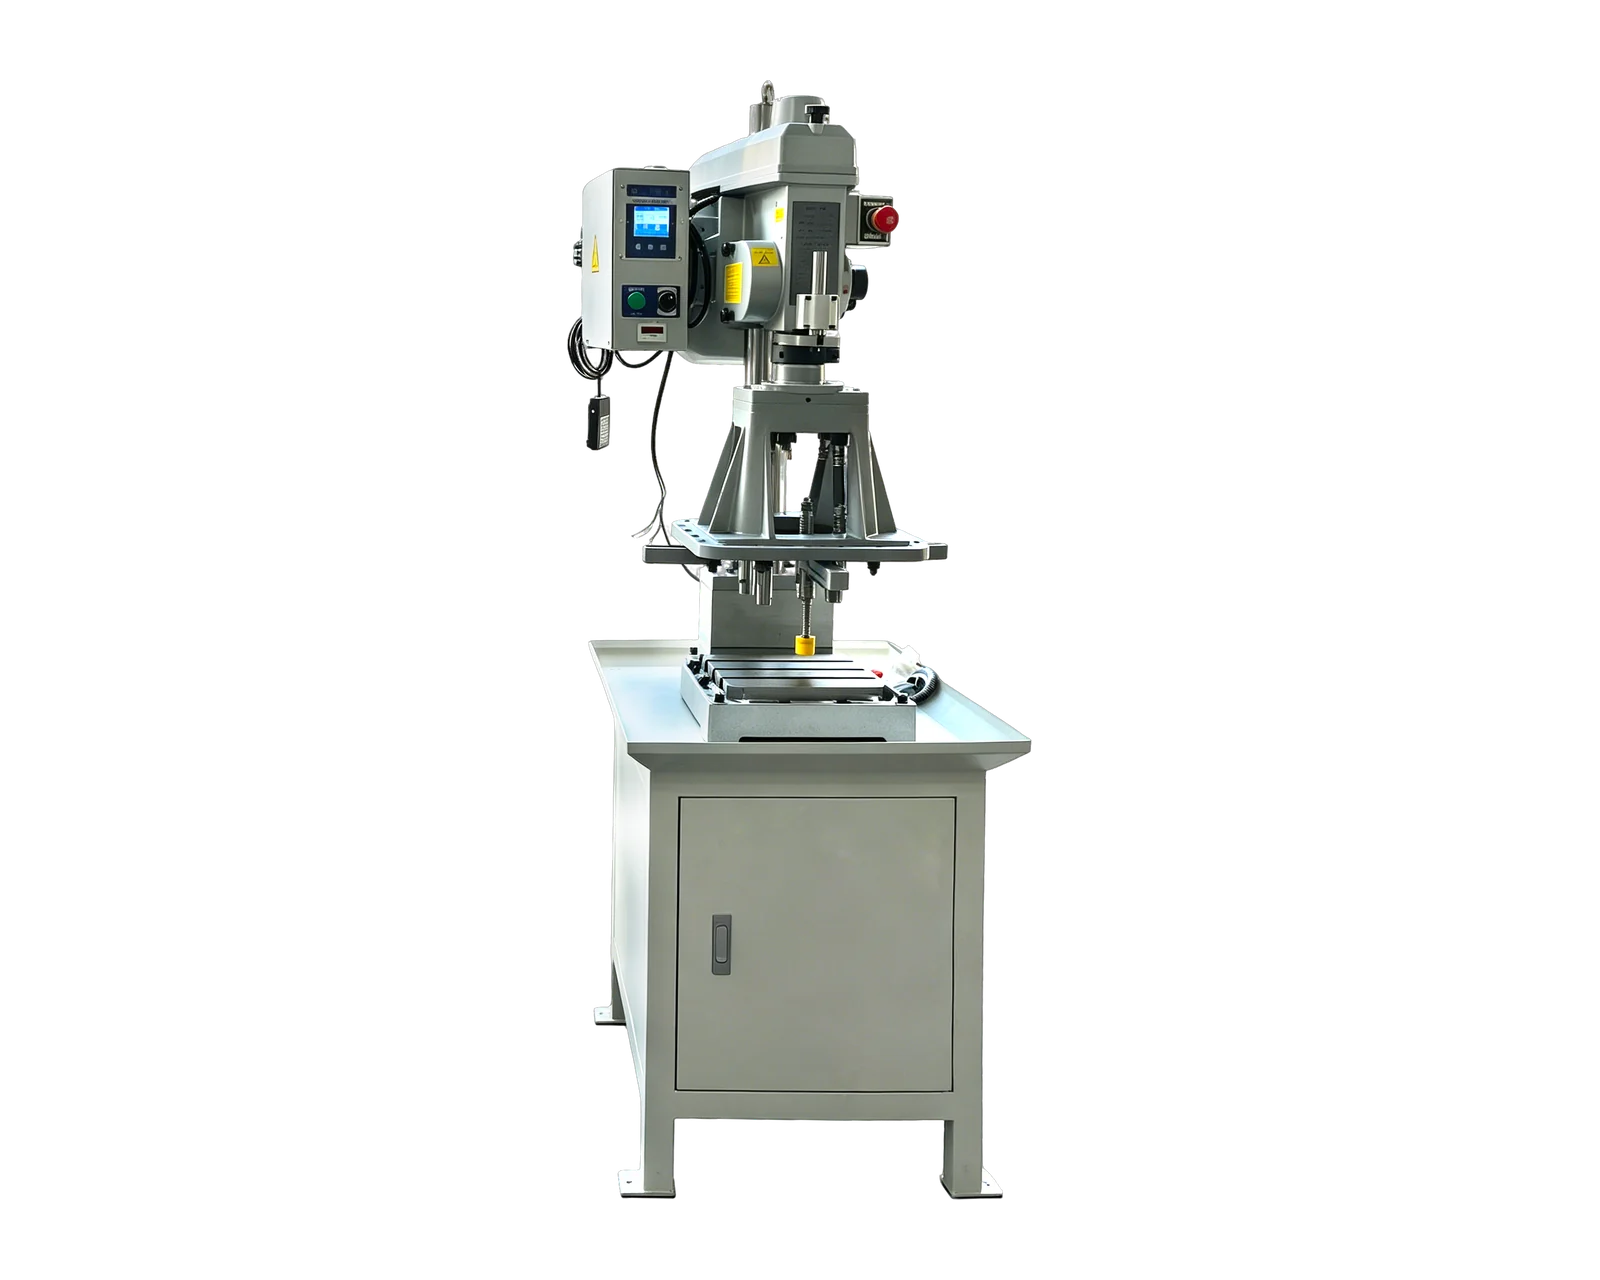
Eine vertikale Einzelstation führt das Werkzeug von oben zu einer definierten Vorrichtung. Sie kommt für wiederkehrende Teile mit zugänglichen Bohrungen auf der zugewandten Fläche infrage. Skizzieren Sie Auflage, Spannung und erreichbare Merkmale. Vertikal beschreibt die Zustellrichtung und legt weder Gewindekapazität noch Spindelzahl oder automatische Beladung fest.
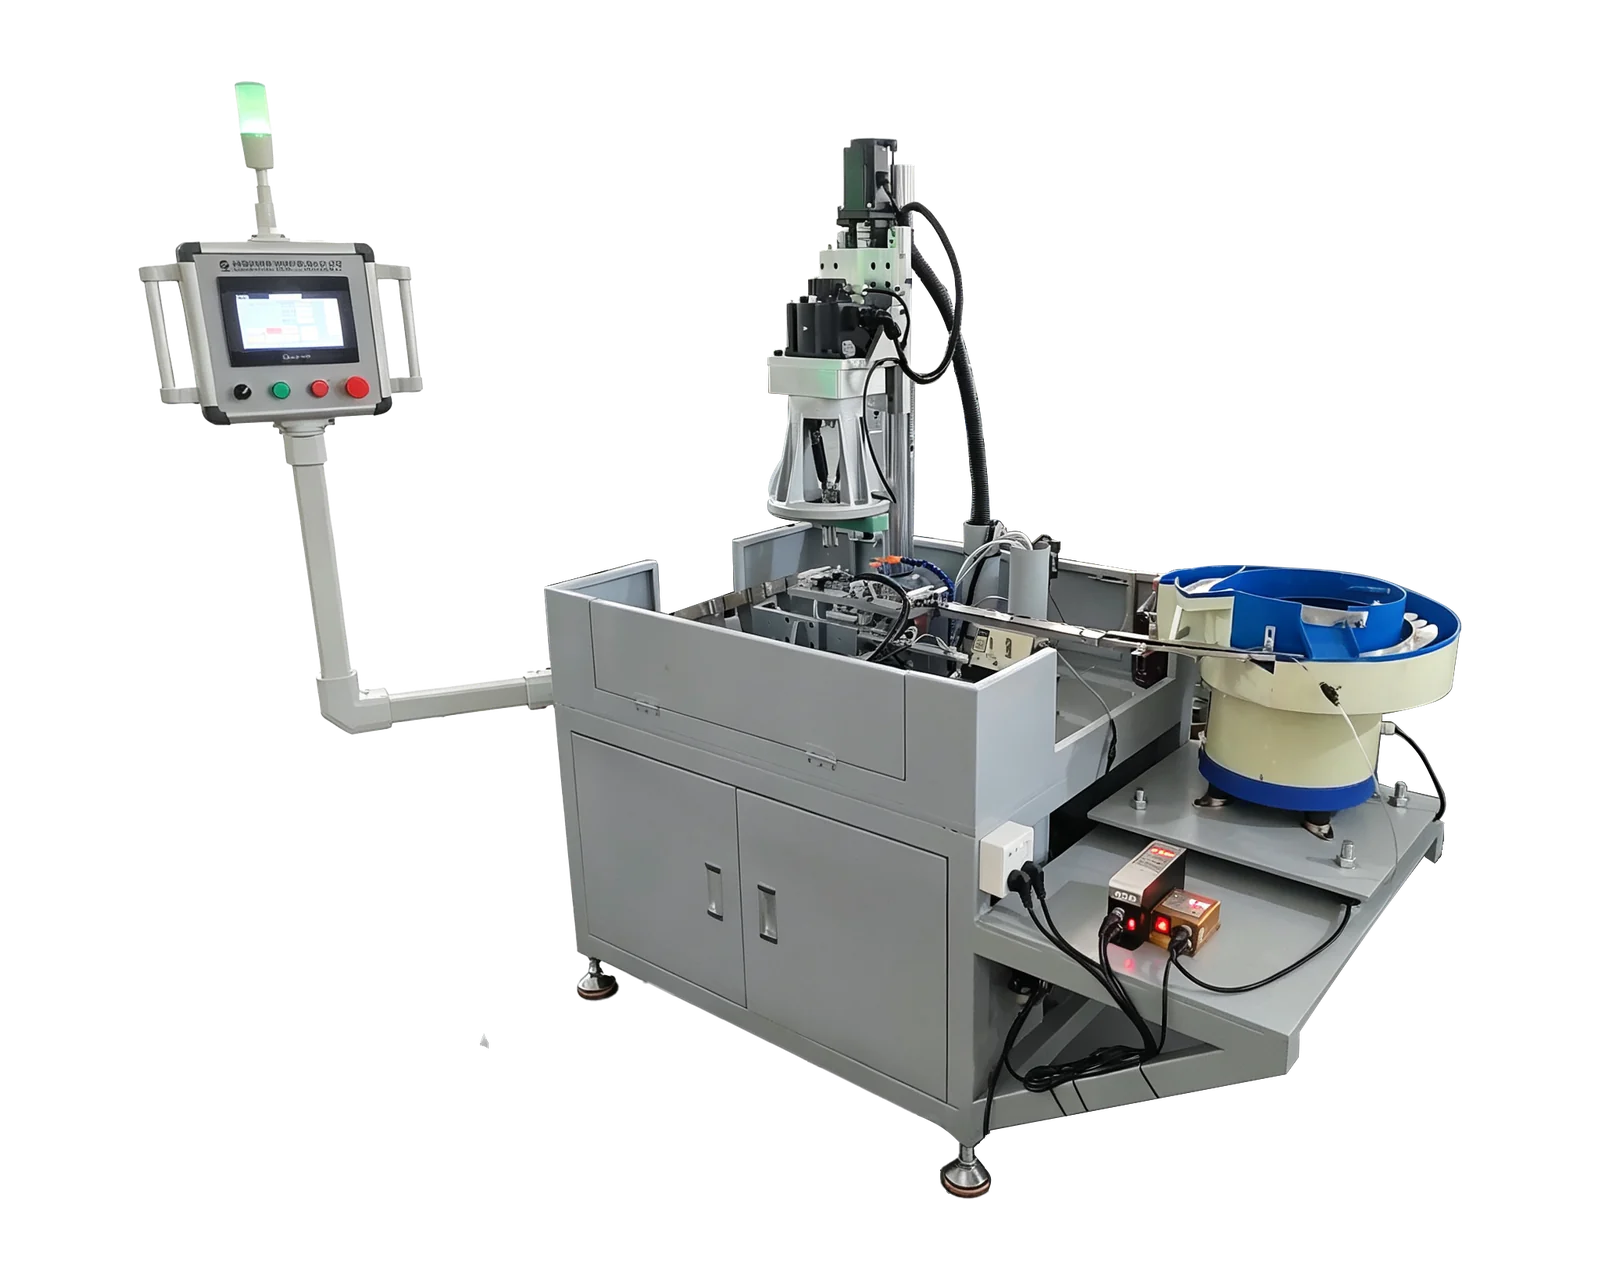
Eine integrierte Fertigungszelle koordiniert die Bearbeitung mit anderen Stationen oder Handhabungsgeräten. Diese Bauform ist sinnvoll zu prüfen, wenn ein Bauteil aufeinanderfolgende Arbeitsgänge, mehrere zugängliche Seiten oder eine kontrollierte Übergabe benötigt. Eine Rundtakt-Anordnung ist eine mögliche Zellenbauform. Sie kann trotzdem eine manuelle Beladestation haben: Der Transport zwischen Stationen und das Zuführen loser Teile sind getrennte Funktionen.
Motorantrieb und Gewindevorschub unterscheiden
Ein Motor dreht das Werkzeug; die Vorschubeinrichtung steuert seine Zustellung. Zahnradgetriebener Steigungsvorschub und servogeregeltes Gewindeschneiden beschreiben, wie die angebotene Maschine dieses Verhältnis steuert. Der Hersteller Sugino führt mechanische und servogesteuerte Gewindeschneideinheiten getrennt auf; das zeigt, warum der Vorschubmechanismus eine eigene Einteilung verdient.
Im BINSING-Standardprogramm nutzt die BX-4508V einen zahnradgetriebenen Gewindevorschub, die BX-20015 dagegen Servoantriebe für Spindeldrehung und Vorschub. Für eine stabile wiederkehrende Gewindebearbeitung in vorbereiteten Bohrungen kann die Zahnradplattform ein Ausgangspunkt sein. Für Bohren und Gewindeschneiden kann die Doppelservo-Plattform als Ausgangspunkt dienen. Stimmen Sie bei beiden Wegen Werkstoff, Gewindesteigung, Tiefe, Bohrungszustand, Werkzeuge und Spannung vor der Maschinenwahl ab.
Pneumatisch beschreibt ebenfalls eine Antriebsart: ROSCAMAT führt Gewindeschneidarme mit Druckluftmotoren. Dies ist keine allgemeingültige Alternative zu Zahnrad- oder Servovorschub und bedeutet keine automatische Werkstückhandhabung. Vergleichen Sie tatsächliche Drehung, Vorschub, Steuerung und erforderliche Medien. Weder die Servo- noch die Pneumatikbezeichnung belegt einen allgemeinen Genauigkeits- oder Leistungsvorteil.
Bohrungsanordnung und Beladung getrennt wählen
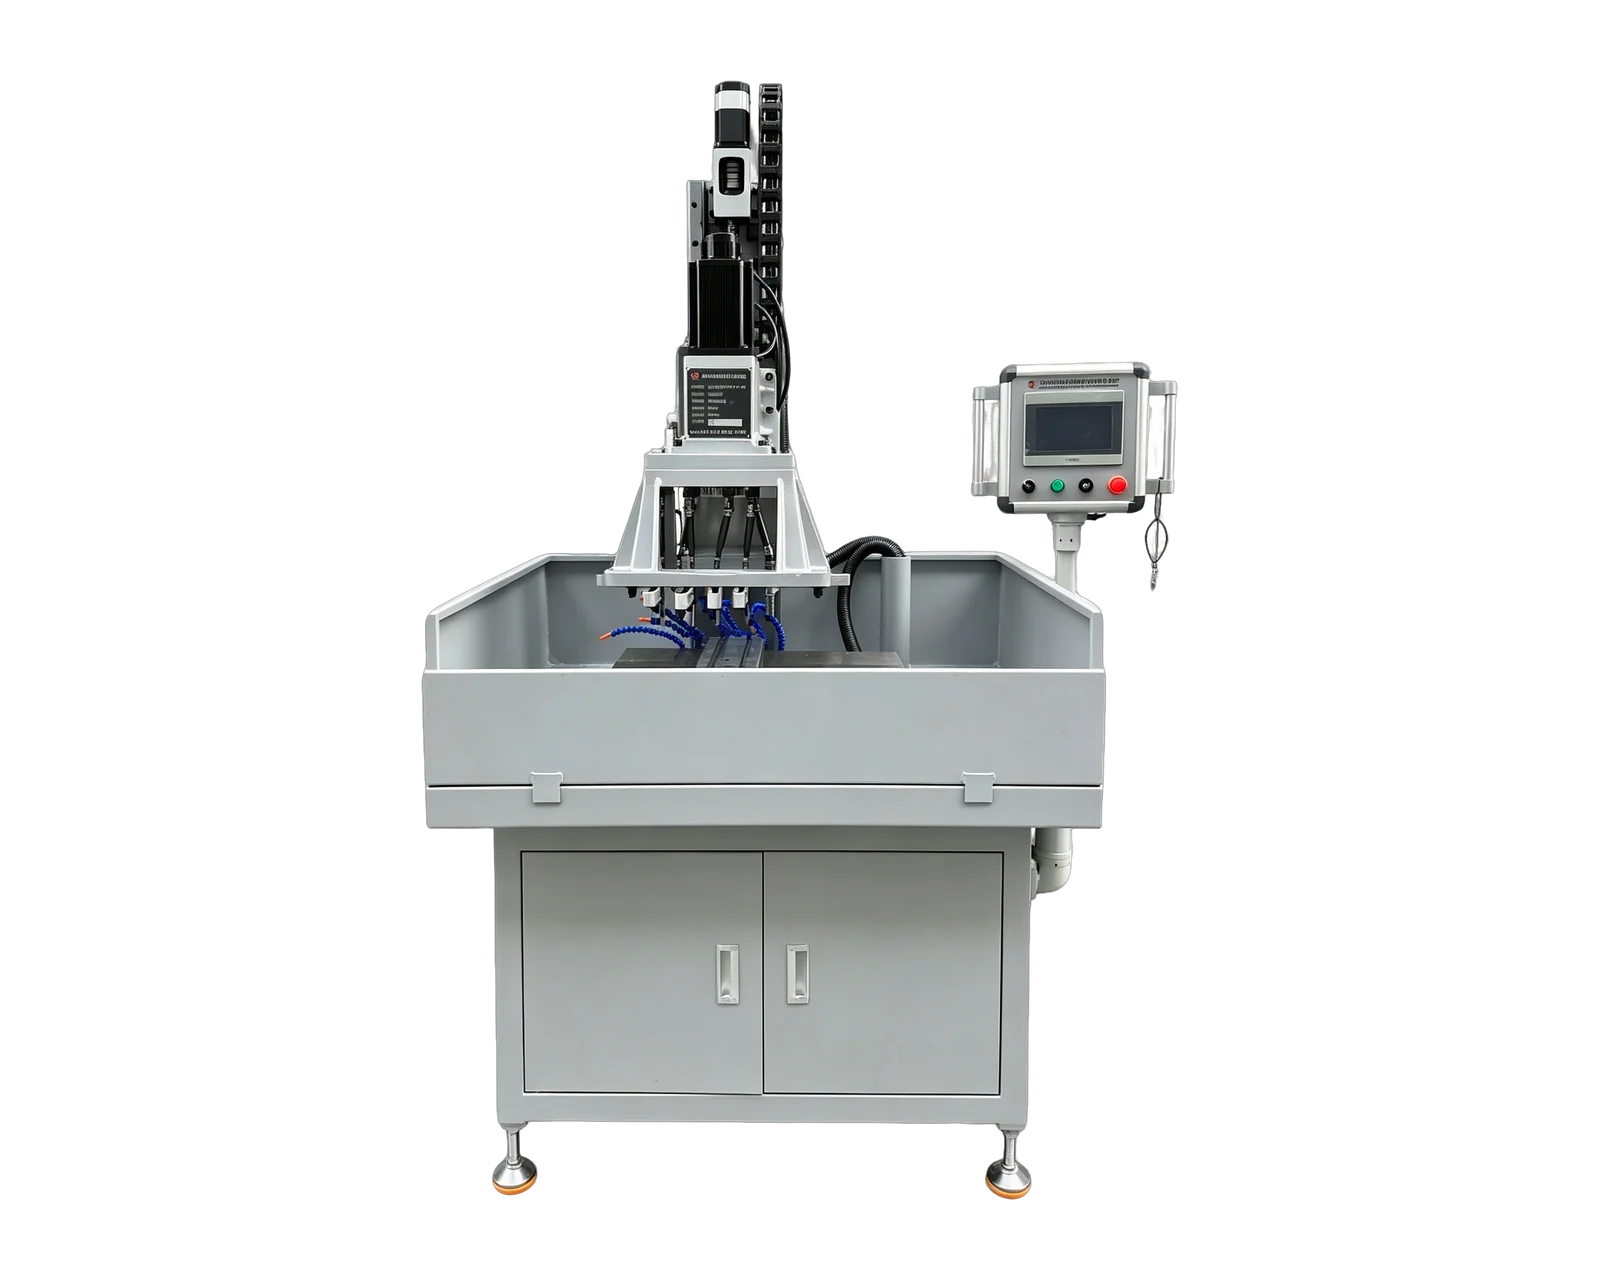
Eine Einzelspindel bearbeitet jeweils eine Werkzeugposition; weitere Bohrungspositionen benötigen eine geeignete Positionierfolge. Ein Mehrspindelkopf gruppiert Werkzeuge passend zu einem festgelegten Muster. Der offizielle Sugino-Katalog führt feste und verstellbare Gewindeschneidköpfe. Prüfen Sie Achsabstände, Freiräume für Werkzeuge und Halter, Zustellrichtung und Belastung der gesamten Werkzeuggruppe. Mehrspindlig beschreibt die Werkzeuge, nicht die Zahl der CNC-Bewegungsachsen.
Manuelle Beladung kann mit einem angetriebenen Gewindeschneidzyklus oder einem Mehrspindelkopf kombiniert werden. Automatische Zuführung ergänzt die Werkstückhandhabung: Eingehende Teile müssen bereitgestellt, ausgerichtet, positioniert und zur Bearbeitungsposition übergeben werden. Legen Sie auch den Austrag fest. Nachfüllen, Prüfungen und die Behebung von Unterbrechungen bleiben selbst bei automatischer Übergabe Teil des Produktionsplans.
Unterscheiden Sie anhand des Zustands der vorbereiteten Bohrung zwischen reinem Gewindeschneiden und Bohren mit anschließendem Gewindeschneiden. Legen Sie bei wiederkehrenden Mutterrohlingen zuerst Gewindegang und Eingangsgeometrie fest und prüfen Sie dann Zuführung und Austrag gemeinsam. Klären Sie bei Teilen mit mehreren Bohrungen zuerst das Lochbild, bevor Sie annehmen, dass eine Zuführung oder eine größere Spindelgruppe den Gesamtprozess verbessert.
Eine Vorauswahl anhand der tatsächlichen Aufgabe treffen
Prüfen Sie bei gelegentlich bearbeiteten großen Teilen mit verteilten Bohrungen eine Armanordnung und erfassen Sie Reichweite und Ausrichtung. Prüfen Sie bei kleinen wiederkehrenden Teilen mit vorbereiteten Bohrungen auf einer zugänglichen Seite eine Einzelstation und eine reproduzierbare Vorrichtung. Bewerten Sie bei einer stabilen Bohrungsgruppe einen Mehrspindelkopf anhand der Abstände und Werkzeugfreiräume. Ergänzen Sie bei aufeinanderfolgenden Arbeitsgängen oder wiederkehrenden losen Teilen die gewählte Bearbeitungsplattform um eine Prüfung von Zelle oder Zuführung. Dies sind Ausgangspunkte für die Auswahl, keine allgemeingültige Leistungsrangfolge.
Halten Sie fest, welche Handhabungs- und Prüfaufgaben vor, innerhalb und nach jeder vorausgewählten Anordnung anfallen. Vergleichen Sie die Anzahl akzeptabler Fertigteile im gleichen Produktionszeitraum einschließlich der für Ihren Produktmix relevanten Umrüstungen. Ein nomineller Gewindebereich oder ein kurzes Bearbeitungsvideo ersetzt diese Betrachtung des vollständigen Ablaufs nicht.
Das hier betrachtete BINSING-Programm umfasst Standardplattformen mit Zahnrad- und Doppelservoantrieb sowie kundenspezifische Zuführungen, Rundtakt- und andere Anwendungsanordnungen. Die breitere Einteilung umfasst Anlagen anderer Hersteller und bedeutet nicht, dass BINSING jede Kategorie liefert. Die folgenden Links führen zu passenden Plattformen und detaillierten Vergleichen von Arm und Station, Zahnrad- und Servoantrieb sowie Zuführung.